Strukturierte Fertigungsdaten · 2026

Dosiereinheit

Auf Basis strukturierter CNFX-Herstellerprofile wird Dosiereinheit im Bereich Herstellung von Gummi- und Kunststoffwaren anhand von Schneckendurchmesser bis Länge der Dosierzone eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Dosiereinheit wird durch die Baugruppe aus Flug und Kern beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

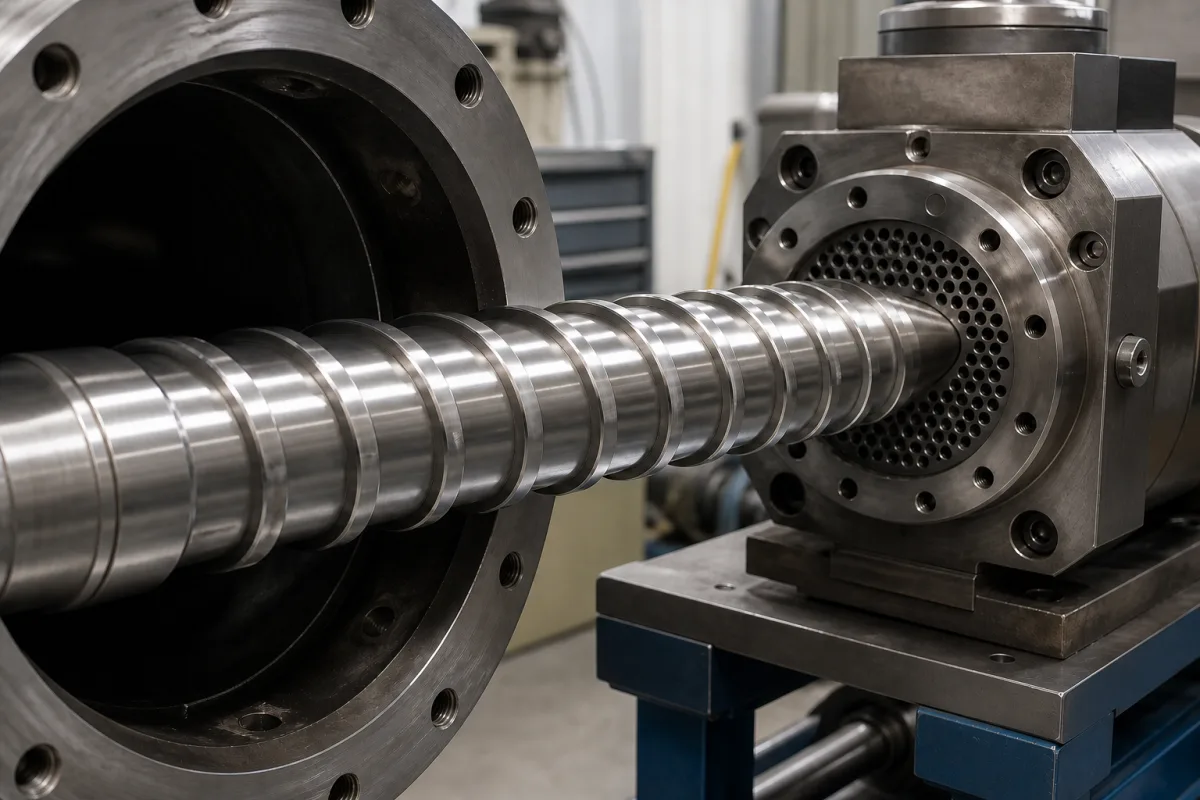
Der letzte Abschnitt einer Extruderschnecke, in dem geschmolzenes Material präzise dosiert und mit konstantem Druck durch die Düse gepumpt wird.

Dosiereinheit in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Dosiereinheit ist die stromabwärtige Zone einer Extruderschnecke, die auf den Schmelz-/Kompressionsabschnitt folgt. Ihre Hauptfunktion besteht darin, das geschmolzene Polymer zu homogenisieren, Druckschwankungen zu eliminieren und einen konstanten volumetrischen Durchsatz zur Düse zu liefern. Sie gewährleistet gleichmäßige Produktabmessungen und -qualität, indem sie einen stabilen Druck und eine stabile Temperatur aufrechterhält.

Bei der Extruderschneckendesign ist die Dosiereinheit entscheidend für eine gleichmäßige Ausstoßleistung. Sie zeichnet sich durch eine konstante, flache Gangtiefe aus, die Scherung und Staudruck erzeugt, die Schmelze weiter homogenisiert, verbleibende Feststoffpartikel entfernt und den Druck erzeugt, der erforderlich ist, um das Material durch die Düse zu drücken. Die konstante Geometrie ermöglicht eine vorhersehbare Förderung und Druckerzeugung.
Typische Parameter für diese Komponente umfassen Schneckendurchmesser (20–150 mm), Länge der Dosiereinheit (4–6 D), Gangtiefe (2–8 mm), Stegbreite (0,08–0,12 D), radiales Spiel (0,1–0,4 mm), Oberflächenrauheit (Ra 0,2–0,8 µm), Härte (56–62 HRC), Betriebstemperatur (180–400 °C), Betriebsdruck (10–40 MPa), Schneckendrehzahl (20–120 U/min), Durchsatz (5–500 kg/h) und Gewicht (5–200 kg). Werkstoffgüten wie 38CrMoAlA (gemäß GB/T 3077) werden als Referenz für Verschleißfestigkeit angegeben.

Bei der Auswahl oder Überprüfung einer Dosiereinheit bestätigen Sie die modellspezifischen Werte mit dem Hersteller oder Lieferanten. Die aufgeführten Bereiche sind Verzeichnisreferenzen und müssen für die tatsächliche Anwendung validiert werden. Normen, falls vorhanden, dienen als Beschaffungs-/Verifizierungsreferenz, nicht als Nachweis der Zertifizierung oder Konformität.

Wartungssignale umfassen erhöhte Druckschwankungen, reduzierten Ausstoß oder sichtbaren Verschleiß an den Stegflächen. Versagensgrenzen können übermäßigen Verschleiß mit Leckagestrom oder thermische Degradation durch hohe Scherung umfassen. Korrekte Installation und Ausrichtung mit Schnecke und Zylinder sind für die Leistung unerlässlich.

Funktionsprinzip

Die Dosiereinheit weist eine konstante, flache Gangtiefe auf. Während sich die Schnecke dreht, wird das geschmolzene Material von den Schneckengängen nach vorne gezogen. Der flache Kanal erzeugt Scherung und Staudruck, was die Schmelze weiter homogenisiert, verbleibende Feststoffpartikel entfernt und den Druck erzeugt, der erforderlich ist, um das Material durch die Düse zu drücken. Die konstante Geometrie ermöglicht eine vorhersehbare Förderung und Druckerzeugung.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schneckendurchmesser20–150 mmDetermines throughput and machine size
Länge der Dosierzone4–6 DExpressed in screw diameters; affects pressure stability
Kanaltiefe2–8 mmShallower depth increases shear and pressure
Stegbreite0.08–0.12 DAffects melt conveying and leakage flow
Radialspalt0.1–0.4 mmTight clearance improves melt quality but risks wear
OberflächenrauheitRa 0.2–0.8 µmSmooth finish prevents material adhesion
Härte56–62 HRCWear resistance for abrasive compounds
Betriebstemperatur180–400 °CDepends on polymer melt temperature
Betriebsdruck10–40 MPaHigher pressure ensures uniform die flow
Schneckendrehzahl20–120 rpmAffects residence time and shear rate
Durchsatz5–500 kg/hMatches extruder size and application
Werkstoff38CrMoAlANitriding steel for wear resistanceGB/T 3077
Gewicht5–200 kgDepends on screw diameter and length

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl Nitrierstahl Bimetall-Legierungen Edelstahl

Komponenten / BOM

Components / BOM
  • Flug
    Die schraubenförmige Rippe, die das Material fördert, schert und unter Druck setzt.
    Material: Werkzeugstahl
  • Kern
    Die zentrale Welle der Schnecke; die Oberfläche zwischen den Gewindegängen, an der die Kanalhöhe gemessen wird.
    Material: Werkzeugstahl
  • Flugland
    Die äußere Oberfläche/Kante des Flugs, die nahe an der Laufwand verläuft und Dichtung und Scherung bietet.
    Material: Verschleißfeste Legierung

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Zylindertemperaturabweichung von mehr als ±5 °C vom Sollwert Schmelzeviskositätschwankung >10 %, die zu Druckinstabilität führt Dreizonen-PID-Regelung mit redundanten Thermoelementen und thermischer Pufferauslegung
Schneckenverschleiß, der das Gangspiel über 0,15 % des Durchmessers erhöht Druckabfall von 25 % bei konstanter Schneckendrehzahl Nitrierstahlkonstruktion mit 62 HRC Oberflächenhärte und 0,8 mm Verschleißzugabe

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-80 bar bei 0,5-2,5 MPa·s Schmelzeviskosität
Belastungs- und Ausfallgrenzen
Druckabfall unter 12 bar oder Überschreitung von 85 bar bei 220 °C Polymertemperatur
Scherinduzierter Polymerabbau tritt auf, wenn die Scherrate 1000 s⁻¹ überschreitet, was zu Molekülkettenbruch und Viskositätsreduktion führt.
Fertigungskontext
Dosiereinheit wird innerhalb von Herstellung von Gummi- und Kunststoffwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 70 MPa (10.000 psi) typisch, 100 MPa (14.500 psi) maximal
Durchflussrate:10-10.000 kg/h (abhängig vom Schneckendurchmesser)
Betriebstemperatur:150-350 °C (abhängig vom Polymertyp)
Montage- und Anwendungskompatibilität
Polyethylen (PE-LD/PE-HD)Polypropylen (PP)Polyvinylchlorid (PVC)
Nicht geeignet: Abrasiv gefüllte Compounds (z.B. glasfaserverstärkte Polymere mit über 30 % Füllstoffgehalt)
Auslegungsdaten
  • Erforderliche Ausbringungsmenge (kg/h)
  • Polymerviskosität bei Verarbeitungstemperatur
  • Schneckendurchmesser und L/D-Verhältnis

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Durchflussmessabweichung
Ursache: Ablagerung von Partikeln oder Verschmutzung an internen Komponenten (Blenden, Turbinenschaufeln, Ultraschallwandlern), was zu ungenauen Durchflussmesswerten und Kalibrierungsfehlern führt.
Dichtungs- oder Dichtringversagen
Ursache: Chemischer Abbau, thermische Wechselbelastung oder mechanische Ermüdung von Dichtelementen, was zu Leckagen, Druckverlust und möglicher Kontamination des Prozessmediums oder Freisetzung in die Umwelt führt.
Wartungsindikatoren
  • Unerklärliche Schwankungen oder Abweichungen in den Durchflussmesswerten im Vergleich zu anderen Prozessindikatoren (z.B. Pumpenförderdruck, Behälterstände).
  • Sichtbare Leckagen, Schwitzwasser oder Rückstandsbildung an Flanschen, Fittings oder Sensorgehäusen, oft begleitet von hörbarem Zischen oder Tropfen.
Technische Hinweise
  • Implementieren Sie regelmäßige Inline-Verifizierung oder Kalibrierung gegen ein Referenzmessgerät oder einen bekannten volumetrischen Standard, um Abweichungen frühzeitig zu erkennen und zu korrigieren, insbesondere nach Prozessstörungen oder Änderungen der Fluidzusammensetzung.
  • Verwenden Sie kompatible, hochwertige Dichtungswerkstoffe, die für das spezifische Prozessmedium, die Temperatur und den Druck ausgelegt sind, und befolgen Sie die richtigen Anzugsmomentverfahren bei der Installation, um Über- oder Unterkompression zu vermeiden.

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 5167: Durchflussmessung mit DruckdifferenzverfahrenDIN EN 1092-1: Flansche und ihre VerbindungenCE-Kennzeichnung: Druckgeräterichtlinie 2014/68/EU
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,05 mm
  • Oberflächenebenheit: 0,08 mm pro 100 mm
Qualitätsprüfung
  • Dichtheitsprüfung unter Druck
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)

Hersteller von Dosiereinheit

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Automobil-Dichtungsprofil

Ein extrudiertes Profil aus Gummi oder thermoplastischem Elastomer, das eine wasserdichte, luftdichte und staubdichte Abdichtung zwischen beweglichen und festen Teilen eines Automobils schafft.

Spezifikationen ansehen ->
Elastomer-Emulsion

Eine stabile kolloidale Dispersion von Elastomer-Polymerpartikeln in einem wässrigen Medium.

Spezifikationen ansehen ->
Extrudiertes Gummi-Profil

Ein kontinuierlicher Gummi-Streifen mit individuellem Querschnitt, verwendet für Abdichtung, Dämpfung und Kantenschutz in Automobil-, Bau- und Industrieanwendungen.

Spezifikationen ansehen ->
Pyrogene Kieselsäure-Silikonkautschuk

Ein Hochleistungs-Silikonkautschuk, verstärkt mit pyrogener Kieselsäure, mit verbesserten mechanischen Eigenschaften und thermischer Stabilität.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Hauptfunktion der Dosiereinheit?

Die Dosiereinheit homogenisiert das geschmolzene Polymer, eliminiert Druckschwankungen und liefert einen konstanten volumetrischen Durchsatz zur Düse, wodurch gleichmäßige Produktabmessungen und -qualität gewährleistet werden.

Was sind typische Parameter für eine Dosiereinheit?

Typische Parameter umfassen Schneckendurchmesser 20–150 mm, Länge der Dosiereinheit 4–6 D, Gangtiefe 2–8 mm, Stegbreite 0,08–0,12 D, radiales Spiel 0,1–0,4 mm, Oberflächenrauheit Ra 0,2–0,8 µm, Härte 56–62 HRC, Betriebstemperatur 180–400 °C, Betriebsdruck 10–40 MPa, Schneckendrehzahl 20–120 U/min, Durchsatz 5–500 kg/h und Gewicht 5–200 kg. Dies sind Referenzbereiche; bestätigen Sie mit dem Hersteller.

Wie beeinflusst die Dosiereinheit die Produktqualität?

Durch die Aufrechterhaltung eines stabilen Drucks und einer stabilen Temperatur gewährleistet die Dosiereinheit eine gleichmäßige Schmelzezufuhr, was sich direkt auf Produktabmessungen und Oberflächengüte auswirkt. Eine flache Gangtiefe erhöht die Scherung, verbessert die Homogenisierung, kann aber auch die Temperatur erhöhen.

Welche Wartungssignale deuten auf ein Problem mit der Dosiereinheit hin?

Anzeichen sind erhöhte Druckschwankungen, reduzierter Ausstoß oder sichtbarer Verschleiß an den Stegflächen. Übermäßiger Verschleiß kann zu Leckagestrom führen, während hohe Scherung thermische Degradation verursachen kann. Regelmäßige Inspektion und Messung kritischer Abmessungen werden empfohlen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Gummi- und Kunststoffwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Dosiereinheit

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Dosiereinheit?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Doppelschnecken-Baugruppe
Nächstes Produkt
Druckbeaufschlagungssystem
AngebotChat