Strukturierte Fertigungsdaten · 2026

Fertigwalzstraße

Auf Basis strukturierter CNFX-Herstellerprofile wird Fertigwalzstraße im Bereich Grundmetallherstellung anhand von Anzahl der Gerüste bis Walzendurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Fertigwalzstraße wird durch die Baugruppe aus Arbeitswalzen und Stützwalzen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine Reihe von Walzgerüsten, die die Dicke reduzieren und die endgültigen Abmessungen und Oberflächenqualität von warmgewalztem Stahlband steuern.
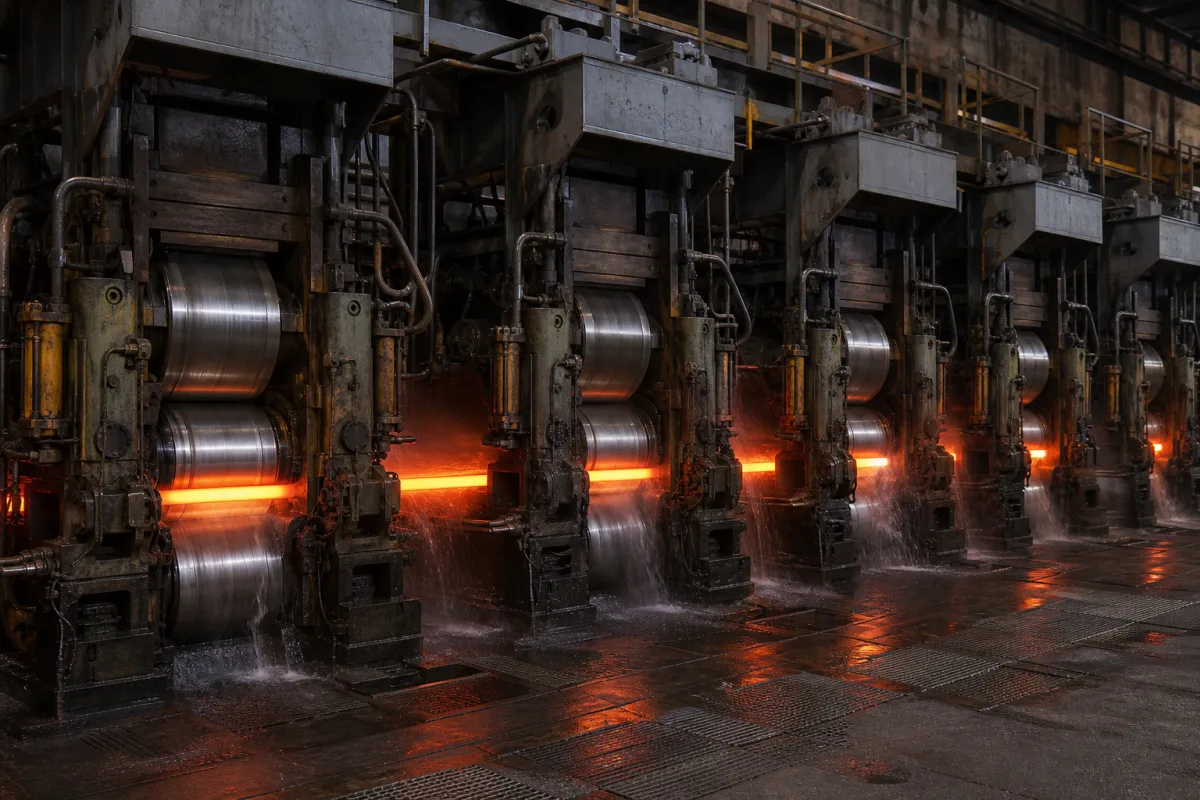
Fertigwalzstraße in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Fertigwalzstraße

Technische Definition

Die Fertigwalzstraße ist eine kritische Komponente im integrierten Warmbandwalz- und Fertigbearbeitungssystem, verantwortlich für die endgültige Reduktion und Formgebung von Stahlbrammen zu dünnen, breiten Bändern mit präzisen Dicken-, Breiten- und Oberflächengütespezifikationen. Sie besteht typischerweise aus mehreren hintereinander angeordneten Walzgerüsten. Jedes Gerüst enthält Arbeitswalzen, die kontrollierten Druck auf das heiße Band ausüben und so die Dicke schrittweise reduzieren, während Breite und Planheit durch Mechanismen wie Walzenbiegung und Kühlung erhalten oder angepasst werden. Die Straße arbeitet bei hohen Temperaturen, wobei die Band-Eintrittstemperatur typischerweise zwischen 800 °C und 1000 °C liegt. Die Anzahl der Gerüste liegt typischerweise zwischen 5 und 7, mit Walzendurchmessern von 600 bis 800 mm und Walzenballenlängen von 1200 bis 2000 mm. Die maximale Walzkraft pro Gerüst beträgt 20000 bis 40000 kN, und die Hauptantriebsleistung reicht von 5000 bis 10000 kW. Die Straße kann Bandbreiten von 600 bis 1600 mm verarbeiten und Austrittsdicken von 1,2 bis 12,7 mm bei Geschwindigkeiten bis zu 1200–1500 m/min erzeugen. Die Dickentoleranz beträgt ±0,05 mm und die Breitentoleranz ±1,0 mm gemäß ASTM A568. Die Oberflächenrauheit (Ra) liegt zwischen 0,5 und 2,0 µm gemäß ISO 4287. Der Kühlwasserdurchfluss liegt zwischen 500 und 1000 m³/h, und das Gesamtgewicht der Maschine beträgt zwischen 500 und 1000 Tonnen. Verwendete Materialien umfassen legierten Stahl und Wolframkarbid. Diese Parameter sind Referenzbereiche; tatsächliche Werte müssen für spezifische Anwendungen mit dem Hersteller bestätigt werden. Die Fertigwalzstraße ist entscheidend für die Erzielung der endgültigen Bandqualität, die für nachgelagerte Prozesse wie Beizen, Kaltwalzen oder Beschichten erforderlich ist. Ihre Leistung beeinflusst direkt Produktivität und Produktkonsistenz. Eine ordnungsgemäße Wartung und Überwachung von Walzenverschleiß, Kühlsystemen und Antriebskomponenten ist entscheidend, um eine gleichbleibende Ausgabe zu gewährleisten und ungeplante Stillstände zu vermeiden.

Funktionsprinzip

Heißer Stahl aus der Vorstraße tritt bei hohen Temperaturen in die Fertigwalzstraße ein. Er durchläuft nacheinander eine Reihe von angetriebenen Walzgerüsten, wobei jedes Walzpaar kontrollierten Druck ausübt, um die Dicke des Bandes schrittweise zu reduzieren, während Breite und Planheit durch Mechanismen wie Walzenbiegung und Kühlung erhalten oder angepasst werden. Das Band wird von den Walzen erfasst und durch das Gerüst gezogen, wobei jedes Gerüst die Dicke um einen bestimmten Betrag reduziert. Der Walzspalt wird präzise gesteuert, um die gewünschte Enddicke zu erreichen. Walzenbiege- und Kühlsysteme helfen, Planheit und Form zu kontrollieren. Die Geschwindigkeit jedes Gerüsts ist synchronisiert, um einen kontinuierlichen Bandfluss aufrechtzuerhalten. Nach dem Durchlaufen aller Gerüste tritt das Band mit der spezifizierten Dicke, Breite und Oberflächengüte aus.

Hauptmaterialien

Legierter Stahl, Wolframkarbid
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Anzahl der Gerüste5–7 StänderDetermines reduction capability and final thickness range.
Walzendurchmesser600–800 mmAffects roll strength and strip shape control.
Balligkeit1200–2000 mmDetermines maximum strip width.
Maximale Walzkraft20000–40000 kNLimits thickness reduction per stand.
Bandbreitenbereich600–1600 mmDefines product envelope.
Austrittsdickenbereich1.2–12.7 mmFinal product thickness after finishing.
Maximale Walzgeschwindigkeit1200–1500 m/minAffects productivity and cooling control.
Dickentoleranz±0.05 mmTighter tolerance improves downstream processing.ASTM A568
Breitentoleranz±1.0 mmCritical for edge trimming and slitting.ASTM A568
Oberflächenrauheit Ra0.5–2.0 µmAffects paintability and forming.ISO 4287
Hauptantriebsleistung5000–10000 kWDetermines acceleration and torque capability.
Betriebstemperatur800–1000 °CStrip temperature at entry to finishing mill.
Kühlwasserdurchfluss500–1000 m³/hRequired for roll cooling and strip cooling.
Maschinengewicht500–1000 tFoundation design and installation logistics.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Arbeitswalzen
    Direkter Kontakt und Verformung des warmen Stahlbands zur Reduzierung der Dicke.
    Material: Geschmiedeter Legierungsstahl oder Wolframkarbid
  • Stützwalzen
    Unterstützen die Arbeitswalzen, um Durchbiegung unter hohen Walzlasten zu verhindern und die Bandebenheit sicherzustellen.
    Material: Geschmiedeter Legierungsstahl
  • Walzgerüstgehäuse
    Ein starres Rahmenwerk, das die Walzenanordnung, Lager und Einstellmechanismen aufnimmt und abstützt.
    Material: Stahlguss
  • Spindelpresse
    Stellt den Spalt zwischen den Arbeitswalzen präzise ein, um die endgültige Banddicke zu steuern.
    Material: Legierter Stahl
  • Rollbiegesystem
    Biegt die Arbeitswalzen, um die Bandplanheit über die Breite zu korrigieren.
  • Walzenkühlsystem
    Besprüht die Arbeitswalzen, um ihre thermische Wölbung während des Kampagnenzeitraums konstant zu halten.

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 3000 kN pro Gerüst (typische Walzkraft)
Weitere Spezifikationen:Banddickenreduktion: 15-50% pro Gerüst, maximale Bandbreite: 2000 mm, maximale Eintrittsdicke: 50 mm, minimale Austrittsdicke: 1,2 mm
Betriebstemperatur:600-1200°C (Warmwalztemperaturbereich)
Montage- und Anwendungskompatibilität
Niedriglegierter StahlbandHochfester niedriglegierter Stahl (HSLA)Nichtrostende Stahlgüten (austenitisch/ferritisch)
Nicht geeignet: Hochabrasive Materialien (z.B. Wolframkarbid-Verbundwerkstoffe) aufgrund übermäßigen Walzenverschleißes
Auslegungsdaten
  • Erforderliche jährliche Produktionskapazität (t/Jahr)
  • Endbanddicken- und -breitenspezifikationen
  • Eintrittsdicke des Warmbands und Materialgüte
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-2,5 mm Dickenreduktion pro Gerüst, 600-1200°C Bandtemperatur, 5-25 m/s Walzgeschwindigkeit
Belastungs- und Ausfallgrenzen
Walzendurchbiegung über 0,1 mm/m bei 2000 kN Walzentrennkraft, Bandtemperatur fällt unter 550°C während des Walzens
Hertz'sche Kontaktspannung über 1500 MPa verursacht Walzenabplatzen, thermischer Gradient über 200°C/mm induziert Oberflächenrisse an der Walze
Fertigungskontext
Fertigwalzstraße wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsversagen von Walzenlagern
Ursache: Zyklische Belastung durch Hochdrehmomentbetrieb, unzureichende Schmierung, die zu Metall-auf-Metall-Kontakt führt, und Kontaminationseintrag durch Zunder oder Kühlmittel
Grübchenbildung und Abplatzen von Zahnrädern
Ursache: Oberflächenermüdung durch wiederholte Hertz'sche Kontaktspannungen, Fehlausrichtung von Antriebskomponenten und unzureichende Schmierfilmdicke im Getriebe aufgrund ungeeigneter Viskosität oder abgebautem Schmierstoff
Wartungsindikatoren
  • Hochfrequente metallische Quietsch- oder Schleifgeräusche aus Getriebegehäusen während des Betriebs
  • Sichtbare Ölleckagen an Lagerdichtungen oder Getriebefugen mit metallischen Partikeln in der ausgetretenen Flüssigkeit
Technische Hinweise
  • Implementierung einer zustandsbasierten Schmierung unter Verwendung von Ölanalysen zur Überwachung von Verschleißmetallen, Viskosität und Kontaminationsgraden. Anpassung der Intervalle basierend auf den tatsächlichen Betriebsbedingungen anstelle von festen Zeitplänen.
  • Installation von Laserausrichtsystemen zur periodischen Überprüfung der Kupplungsausrichtung zwischen Motor und Getriebe sowie Getriebe und Walze. Einhaltung einer Winkel- und Parallelausrichtung innerhalb einer Toleranz von 0,05 mm, um abnormale Belastungen zu reduzieren.

Konformität und Fertigungsnormen

Referenznormen
ASTM A6/A6M - Standard-Spezifikation für Allgemeine Anforderungen an Gewalzte Stahlprofile, -platten, -formen und SpundbohlenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Walzenausrichtung: +/-0,01 mm
  • Oberflächenrauheit: Ra 0,8 μm maximal
Qualitätsprüfung
  • Ultraschallprüfung (UT) für innere Fehler
  • Härteprüfung (Rockwell-C-Skala)
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Walzenexzentrizität über 50 μm aufgrund von Lagerverschleiß → Periodische Dickenvariation von ±0,05 mm bei Walzendrehfrequenz → Austausch hydrodynamischer Lager bei Steifigkeitsdegradation von 0,8 μm/kN, Walzenschleifen bei 0,02 mm Kronenabweichung
Thermische Wölbung der Arbeitswalze über 0,15 mm aufgrund von Kühlungsungleichgewicht → Bandkantenwellenbildung mit 10 mm Amplitude, Mittelbeulendefekt → Segmentierte Walzenkühlung mit 0,5°C Zonenkontrolle, Anpassung der Arbeitswalzenbiegekraft bei 500 kN/m Steifigkeit

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Fertigwalzstraße

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Fertigwalzstraße

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Wie viele Gerüste hat eine typische Fertigwalzstraße?

Die typische Anzahl der Gerüste liegt zwischen 5 und 7, wie in den Referenzparametern angegeben. Die genaue Anzahl hängt von der spezifischen Walzwerkskonstruktion und den Produktanforderungen ab.

Welche Materialien werden für die Walzen verwendet?

Die Walzen bestehen üblicherweise aus legiertem Stahl oder Wolframkarbid, wie in der Materialliste angegeben. Die Wahl hängt von Verschleißfestigkeit und Kosten ab.

Welche Dickentoleranz kann erreicht werden?

Die Dickentoleranz beträgt ±0,05 mm gemäß ASTM A568. Dies ist ein Referenzwert; die tatsächliche Toleranz kann je nach Betriebsbedingungen variieren und muss mit dem Hersteller bestätigt werden.

Was ist der Betriebstemperaturbereich?

Die Band-Eintrittstemperatur liegt typischerweise zwischen 800 °C und 1000 °C. Dieser Bereich ist entscheidend für die gewünschten metallurgischen Eigenschaften und die Walzleistung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Grundmetallherstellung

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Fertigwalzstraße?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Entzunderungsverteiler/-sammler
Nächstes Produkt
Feuerfest ausgekleidete Pfanne
AngebotChat