Strukturierte Fertigungsdaten · 2026

Klemmrollen-Baugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Klemmrollen-Baugruppe im Bereich Grundmetallherstellung anhand von Walzendurchmesser bis Walzenbreite eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Klemmrollen-Baugruppe wird durch die Baugruppe aus Obere Andruckrolle und Untere Andruckrolle beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Baugruppe in Stranggießanlagen, die die Bewegung des erstarrten Metallstrangs greift und steuert.
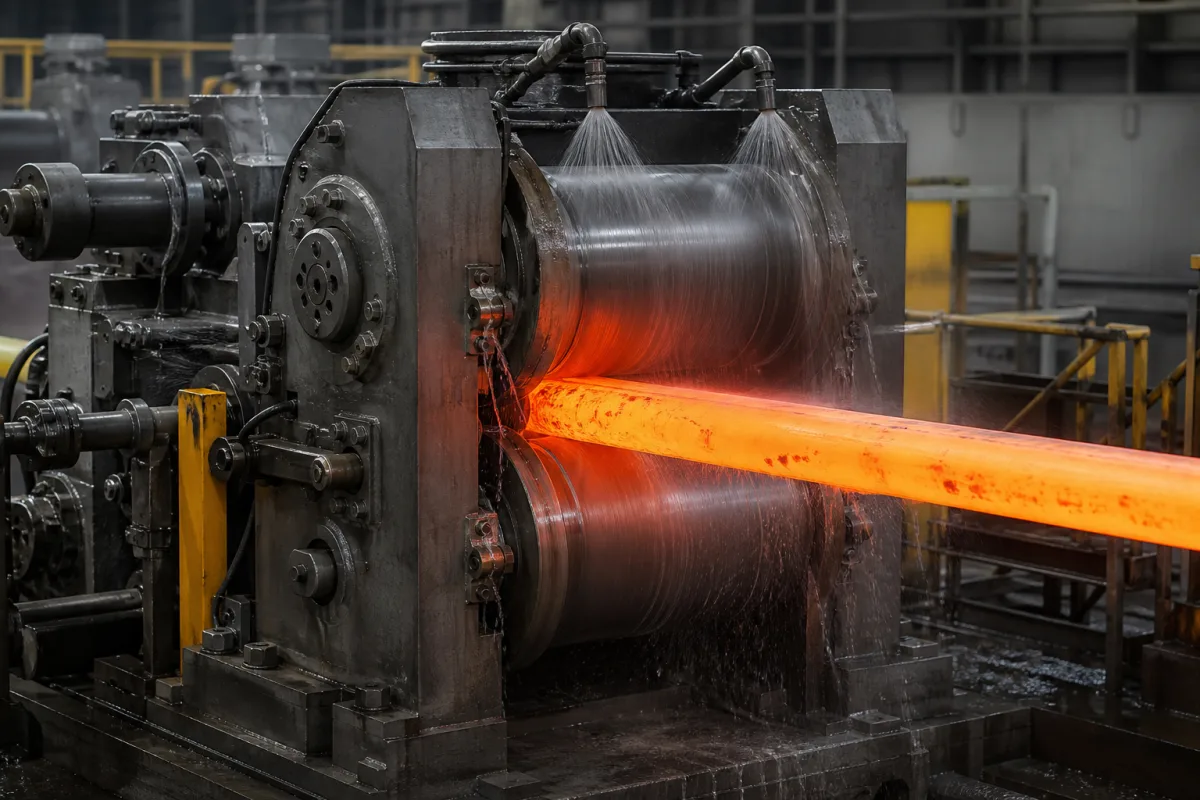
Klemmrollen-Baugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Klemmrollen-Baugruppe

Technische Definition

Die Klemmrollen-Baugruppe ist eine kritische Komponente im intelligenten Stranggießsystem für Nichteisenlegierungen. Sie ist dafür verantwortlich, kontrollierten Druck auszuüben, um den aus der Kokille austretenden erstarrten Metallstrang zu greifen. Diese Baugruppe reguliert präzise die Abzugsgeschwindigkeit des Strangs, gewährleistet konsistente Produktabmessungen, verhindert Knicken und hält die richtige Spannung in der Sekundärkühlzone sowie in den nachfolgenden Richt- und Schneidprozessen aufrecht. Die Baugruppe besteht aus zwei oder mehr angetriebenen Rollen, die gegenüberliegend angeordnet sind. Hydraulische oder elektromechanische Aktuatoren üben eine kalibrierte Klemmkraft aus, um den Metallstrang zu greifen. Die Rollen werden dann mit synchronisierter, kontrollierter Geschwindigkeit angetrieben, um den Strang mit präziser Rate aus der Kokille zu ziehen, passend zur Gießgeschwindigkeit, um eine stabile Erstarrung und Produktqualität zu gewährleisten. Die Baugruppe ist für den Einsatz in der Grundmetallherstellung konzipiert, insbesondere beim Stranggießen von Nichteisenlegierungen. Es handelt sich um ein Komponentenprodukt, das typischerweise in ein größeres Gießsystem integriert ist. Zu den wichtigsten Parametern gehören Rollendurchmesser (200–350 mm), Rollenbreite (150–300 mm), Spaltverstellbereich (0–50 mm), Klemmkraft (50–200 kN), Betriebsdruck (1,0–1,6 MPa), Antriebsmoment (500–2000 N·m), Rollengeschwindigkeit (0,1–2,0 m/s), Härte des Rollenmaterials (40–55 HRC gemäß ASTM E18), Betriebstemperatur (-20–200 °C), Schutzart (IP54–IP65 gemäß IEC 60529) und Gewicht (500–1500 kg). Das hinterlegte Material ist legierter Stahl. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung mit dem rechtlichen Hersteller oder Lieferanten verifiziert werden. Die Leistung der Baugruppe hängt von der richtigen Auswahl dieser Parameter ab, um den Gießanforderungen zu entsprechen. Wartungssignale umfassen ungewöhnliche Geräusche, Vibrationen oder Abweichungen in der Stranggeschwindigkeit. Fehlergrenzen umfassen Verlust der Klemmkraft, Rollenverschleiß oder Dichtungsversagen bei hohen Temperaturen. Verifizierungsfragen sollten die tatsächlichen Betriebsbedingungen wie Strangabmessungen, Gießgeschwindigkeit und Umgebungsfaktoren ansprechen. Bestätigen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten vor der Beschaffung.

Funktionsprinzip

Die Baugruppe besteht aus zwei oder mehr angetriebenen Rollen, die gegenüberliegend angeordnet sind. Hydraulische oder elektromechanische Aktuatoren üben eine kalibrierte Klemmkraft aus, um den Metallstrang zu greifen. Die Rollen werden dann mit synchronisierter, kontrollierter Geschwindigkeit angetrieben, um den Strang mit präziser Rate aus der Kokille zu ziehen, passend zur Gießgeschwindigkeit, um eine stabile Erstarrung und Produktqualität zu gewährleisten.

Hauptmaterialien

Legierter Stahl
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Walzendurchmesser200–350 mmDetermines contact area and strand support
Walzenbreite150–300 mmMust match strand width
Spaltverstellbereich0–50 mmFor varying strand thickness
Klemmkraft50–200 kNEnsures grip without deformation
Antriebsdrehmoment500–2000 N·mFor strand speed control
Walzengeschwindigkeit0.1–2.0 m/sMatches casting speed
Härte der Walzenoberfläche40–55 HRCWear resistanceASTM E18
Betriebstemperatur-20–200 °CAbove 200°C may affect seals
SchutzartIP54–IP65Dust and water spray protectionIEC 60529
Gewicht500–1500 kgAffects installation and handling

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Obere Andruckrolle
    Übt Druck von oben aus, um den Metallstrang zu greifen.
    Material: Vergüteter Legierungsstahl
  • Untere Andruckrolle
    Übt Druck von unten aus, um den Metallstrang zu greifen; oft die angetriebene Rolle.
    Material: Vergüteter Legierungsstahl
  • Rollenlagergehäuse
    Stützt die Rollenwellen und Lager, gewährleistet Ausrichtung und gleichmäßige Drehung.
    Material: Stahlguss oder Gusseisen mit Kugelgraphit
  • Hydraulischer oder elektromechanischer Aktuator
    Erzeugt und steuert die auf die Walzen ausgeübte Klemmkraft.
    Material: Stahl, Aluminiumlegierung
  • Antriebsmotor mit Getriebe
    Erzeugt das Drehmoment zum Antrieb der Abzugsrollen mit der geregelten Abzugsgeschwindigkeit.
    Material: Stahl, Kupfer (Wicklungen)

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 15 MPa hydraulischer Klemmdruck
Weitere Spezifikationen:Stranggeschwindigkeit: 0,5-6 m/min, Rollenoberflächenhärte: 55-65 HRC
Betriebstemperatur:Umgebungstemperatur bis 400°C (typische Strangoberflächentemperatur)
Montage- und Anwendungskompatibilität
Stahlbrammen/-knüppelAluminiumlegierungenKupferlegierungen
Nicht geeignet: Kontakt mit flüssigem Metall (nur für erstarrten Strang ausgelegt)
Auslegungsdaten
  • Strangquerschnittsabmessungen (Breite x Dicke)
  • Maximal erforderliche Strangzugkraft
  • Erforderliche Kühlkapazität für Rollenlager
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa hydraulischer Druck, 20-40 kN Klemmkraft pro Rolle, 0,1-2,0 m/s Stranggeschwindigkeit
Belastungs- und Ausfallgrenzen
Klemmkraft fällt unter 15 kN bei 0,6 MPa hydraulischem Druck, Rollenoberflächentemperatur überschreitet 450°C, Rollendurchbiegung überschreitet 0,5 mm/m Länge
Thermische Ermüdung durch zyklische Erwärmung (200-400°C) während des Strangkontakts und Abkühlung, Hertzsche Pressung über 800 MPa Streckgrenze, abrasiver Verschleiß durch Zunderpartikel mit einer Härte >600 HV
Fertigungskontext
Klemmrollen-Baugruppe wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Rollenoberflächenverschleiß und -riefenbildung
Ursache: Abrasive Abnutzung durch das verarbeitete Material, falsche Ausrichtung, die zu ungleichmäßigem Kontakt führt, oder unzureichende Schmierung, die zu Metall-auf-Metall-Kontakt führt
Lagerausfall
Ursache: Kontaminationseintritt (Staub, Feuchtigkeit), unzureichende Schmierung, übermäßige Belastung über die Auslegungsgrenzen hinaus oder Fehlausrichtung, die zu ungleichmäßiger Lastverteilung führt
Wartungsindikatoren
  • Abnormale Vibrationen oder hörbare Schleifgeräusche während des Betriebs
  • Sichtbare Riefen, Rillen oder ungleichmäßige Verschleißmuster auf den Rollenoberflächen
Technische Hinweise
  • Implementierung von Präzisions-Laserausrichtungsverfahren während der Installation und periodischen Kontrollen, um parallele Rollenpositionierung und korrekte Nip-Druckverteilung sicherzustellen
  • Etablierung eines zustandsbasierten Schmierungssystems mit Hochtemperatur-, Verschleißschutzfetten und regelmäßigem Spülen, um Kontaminationsansammlungen in Lagern zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ANSI B11.0 - Sicherheit von MaschinenDIN 8606 - Wälzlager
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,02 mm
  • Parallelität zwischen den Rollen: 0,1 mm
Qualitätsprüfung
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)
  • Ultraschallprüfung auf Materialintegrität
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitskontamination mit Partikeln >10 µm → Servoventil-Spulenblockade verursacht Druckverlust → Einbau einer doppelten 3-µm-Absolutfilterung mit Differenzdrucküberwachung
Rollenlagerschmierungsausfall aufgrund von Fettauswaschung → Lagerblockade führt zum Rollenstillstand → Implementierung von Labyrinthdichtungen mit Überdruckspülsystem unter Verwendung von Druckluft bei 0,05 bar

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Klemmrollen-Baugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Klemmrollen-Baugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was ist die Hauptfunktion einer Klemmrollen-Baugruppe?

Die Hauptfunktion besteht darin, den erstarrten Metallstrang in einer Stranggießanlage zu greifen und zu steuern, die Abzugsgeschwindigkeit zu regulieren und die Spannung aufrechtzuerhalten.

Welche Materialien werden typischerweise für die Rollen verwendet?

Laut Verzeichnis ist das hinterlegte Material legierter Stahl. Spezifische Güten sollten mit dem Hersteller bestätigt werden.

Welche Schlüsselparameter sind bei der Auswahl einer Klemmrollen-Baugruppe zu beachten?

Zu den Schlüsselparametern gehören Rollendurchmesser, Breite, Spaltverstellbereich, Klemmkraft, Betriebsdruck, Antriebsmoment, Rollengeschwindigkeit, Härte, Betriebstemperatur, Schutzart und Gewicht. Diese müssen den Gießanforderungen entsprechen.

Wie überprüfe ich die Eignung einer Klemmrollen-Baugruppe für meine Anwendung?

Sie müssen modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten verifizieren, unter Berücksichtigung Ihrer Strangabmessungen, Gießgeschwindigkeit und Umgebungsbedingungen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.10 · Grundmetallherstellung

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Nachgelagerte Anwendungen
Spezialwerkzeuge

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Klemmrollen-Baugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Kippmechanismus
Nächstes Produkt
Kupferplatte für Stranggießkokille
AngebotChat