Strukturierte Fertigungsdaten · 2026

Intelligentes Stranggießsystem für Nichteisenmetalllegierungen

Auf Basis strukturierter CNFX-Herstellerprofile wird Intelligentes Stranggießsystem für Nichteisenmetalllegierungen im Bereich Grundmetallherstellung anhand von Maximale Gießgeschwindigkeit bis Schmelzmetallkapazität eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Intelligentes Stranggießsystem für Nichteisenmetalllegierungen wird durch die Baugruppe aus Zwischenbehälter mit Vorwärmung und Wassergekühlte Kupferkokille beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

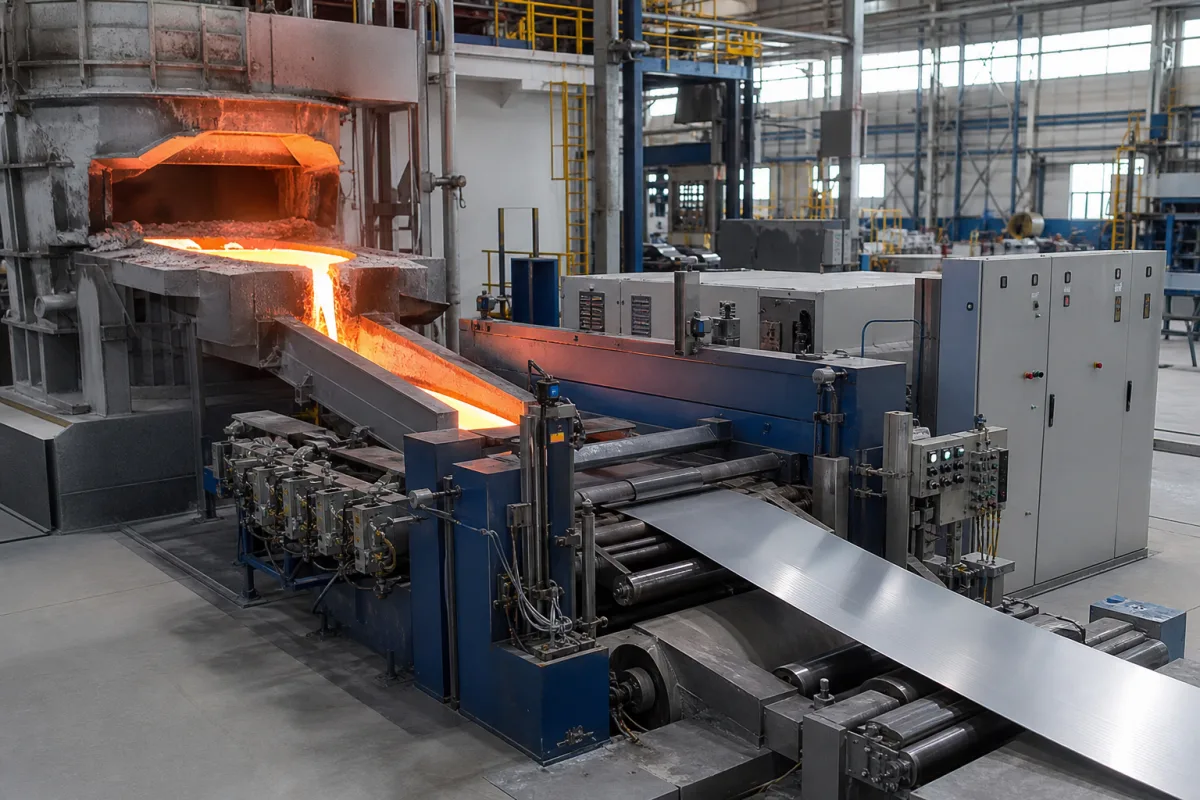
Automatisierte Produktionslinie zum Stranggießen von Nichteisenmetalllegierungen

Intelligentes Stranggießsystem für Nichteisenmetalllegierungen in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das intelligente Stranggießsystem für Nichteisenmetalllegierungen ist ein integriertes Industriesystem, das für das kontinuierliche Gießen von Nichteisenmetalllegierungen wie Aluminium, Kupfer, Zink und bleibasierten Zusammensetzungen entwickelt wurde. Es wandelt geschmolzenes Metall direkt in Halbzeuge wie Barren, Stäbe oder Bänder in einem einzigen, ununterbrochenen Prozess um. Das System steigert die Produktionseffizienz, indem es Chargenverarbeitungsschritte eliminiert, verbessert die Materialkonsistenz durch präzise thermische und mechanische Steuerung und reduziert den Energieverbrauch im Vergleich zu herkömmlichen Gießverfahren. Es ist für Hochvolumen-Fertigungsanforderungen ausgelegt, die einen zuverlässigen, rund um die Uhr laufenden Betrieb erfordern.

Das System ist mit feuerfest ausgekleidetem Stahl, einer Kupferlegierungsform und Hochtemperaturkeramik aufgebaut. Es bietet eine maximale Gießgeschwindigkeit von 5–15 m/min, eine Schmelzkapazität von 2–10 Tonnen pro Stunde und produziert Stränge mit Durchmessern von 8–25 mm. Für die Primär- und Sekundärkühlung ist ein Kühlwasserfluss von 50–200 m³/h erforderlich. Die gesamte installierte Leistung beträgt 150–350 kW, und die Systemgrundfläche beträgt 20–50 m. Die Gießtemperatur liegt zwischen 650–950 °C, mit einer Gießtoleranz von ±0,5 mm gemäß ISO 8062. Das Steuerungssystem arbeitet mit 24 V Gleichspannung gemäß IEC 61131-2, und der Betriebstemperaturbereich für den Schaltschrank beträgt 10–45 °C. Ein Beispiel für eine Barrenmaterialgüte ist EN AW-6060 gemäß EN 573-3. Das Systemgewicht beträgt 15–30 Tonnen, und Barrenlängen von 3–6 m sind mit Optionen zum Schneiden auf Länge erhältlich.

Alle Werte sind Referenzbereiche und müssen mit dem Hersteller oder Lieferanten für spezifische Modelle und Anwendungen verifiziert werden. Aufgeführte Normen dienen nur als Beschaffungs- und Verifizierungsreferenz, nicht als Nachweis der Zertifizierung oder Konformität.

Funktionsprinzip

Geschmolzene Nichteisenlegierung wird aus einem Halteofen in eine wassergekühlte Form gespeist, wo sie zu einem kontinuierlichen Strang erstarrt. Der Strang wird durch synchronisierte Klemmwalzen abgezogen und durch Sekundärkühlzonen geführt, um vollständig zu erstarren, bevor er auf Länge geschnitten oder aufgewickelt wird. Das System verwendet präzise thermische und mechanische Steuerung, um konsistente Materialeigenschaften zu gewährleisten. Bediener müssen Gießgeschwindigkeit, Kühlwasserfluss und Temperatur überwachen, um die Produktqualität aufrechtzuerhalten. Wartungssignale umfassen Abweichungen in der Strangoberflächenqualität, Formverschleiß oder Kühleffizienz. Das System ist für kontinuierlichen Betrieb ausgelegt, erfordert jedoch regelmäßige Inspektionen der feuerfesten Auskleidung, des Formzustands und der Kühlkreisläufe. Fehlergrenzen umfassen Verlust von Kühlwasser, Formverstopfung oder mechanisches Versagen der Klemmwalzen, was ein sofortiges Abschalten erfordert, um Schäden zu vermeiden.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Gießgeschwindigkeit5–15 m/minHöchste erreichbare lineare Abzugsgeschwindigkeit für den Strang
Schmelzmetallkapazität2–10 TonnenMaximales Gewicht der Legierung, das das System pro Stunde verarbeiten kann
Drahtdurchmesserbereich8–25 mmMinimaler und maximaler herstellbarer Drahtdurchmesser
Kühlwasser Durchflussrate50–200 m³/hErforderliche Durchflussrate für Primär- und Sekundärkühlsysteme
Gesamtinstallierte Leistung150–350 KilowattSumme der elektrischen Leistung für alle Motoren, Heizungen und Steuerungen
Systemgrundrisslänge20–50 MeterUngefähre Länge, die für die Installation erforderlich ist
Gießtemperaturbereich650–950 °CDepends on alloy type.
Gießtoleranz±0.5 mmTighter tolerance on request.ISO 8062
Steuersystemspannung24 V DCFor PLC and sensors.IEC 61131-2
Betriebstemperaturbereich10–45 °CFor control cabinet environment.
BarrenmaterialgüteEN AW-6060Aluminum alloy example; other alloys available.EN 573-3
Systemgewicht15–30 tFoundation load must be considered.
Barrenlängenbereich3–6 mCut-to-length options available.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Feuerfester Stahl Kupferlegierungs-Kokille Hochtemperaturkeramik

Komponenten / BOM

Components / BOM
  • Zwischenbehälter mit Vorwärmung
    Empfängt und verteilt geschmolzenes Metall vom Ofen zur Form mit kontrolliertem Durchfluss
    Material: Feuerfest ausgekleideter Stahl
  • Wassergekühlte Kupferkokille
    Erstarrungskammer zur Formgebung der Schmelze zu einem kontinuierlichen Strang
    Material: Hochleitfähige Kupferlegierung mit Chrombeschichtung
  • Sekundärkühlkammer
    Sprühkammer zur vollständigen Erstarrung durch geregelte Wassersprühnebelanwendung
    Material: Edelstahl mit Sprühdüsen
  • Quetschrollen-Baugruppe
    Motorisierte Rollen, die den erstarrten Strang greifen und mit präziser Geschwindigkeit abziehen
    Material: Vergüteter Stahl mit wärmebeständiger Beschichtung
  • Programmierbare Steuerung (SPS)
    Zentrale Steuereinheit zur Automatisierung von Gießgeschwindigkeit, Temperatur und Kühlparametern
    Material: Elektronische Bauteile in Industriegehäuse aus ABS-Kunststoff
  • Fliegende Schere oder Säge
    Schneidet den kontinuierlichen Strang in vorbestimmte Längen, ohne die Produktion zu unterbrechen
    Material: Schnellarbeitsstahl (HSS)

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Reduzierung des Kühlwasserflusses unter 15 L/min pro Kokillensegment Lokalisierte Erstarrungsfrontinstabilität, die zu Strangrissen führt Redundante Kühlkreisläufe mit 25% Überdimensionierung und Durchflusssensoren mit 0,5 L/min Auflösung
Legierungszusammensetzungsabweichung über ±0,5% Cu oder ±0,3% Si vom Zielwert Heißrisse an Korngrenzen aufgrund ungeeigneter eutektischer Bildung Echtzeit-LIBS-Spektroskopie mit 0,1% Zusammensetzungsgenauigkeit und automatisierte Pfannenmetallurgie-Korrektur

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 MPa (Kokillendruck), 680-750°C (Schmelztemperatur), 0,1-1,5 m/min (Gießgeschwindigkeit)
Belastungs- und Ausfallgrenzen
Kokillendruck überschreitet 2,5 MPa, was zu Kokillenverformung führt; Schmelztemperatur fällt unter 660°C (Aluminium-Solidus); Gießgeschwindigkeit überschreitet 2,0 m/min, was zu Strangbruch führt
Thermisch induzierte Kokillenverformung bei ΔT>150°C, konstitutionelle Unterkühlung bei Abkühlraten >100°C/s, hydrodynamische Instabilität bei Reynolds-Zahl >2300 im Kokillenkanal
Fertigungskontext
Intelligentes Stranggießsystem für Nichteisenmetalllegierungen wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Non-Ferrous Continuous Casting Line Alloy Strand Casting System Direct Chill Casting Machine

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,1-2,0 bar (Kokillendruck)
Durchflussrate:5-50 kg/min (Metall-Durchsatz)
Betriebstemperatur:600-1200°C (legierungsabhängig)
cooling rate:10-100°C/s (sekundäre Kühlung)
casting speed:0,5-5,0 m/min
slurry concentration:Nicht anwendbar (Schmelzmetallsystem)
Montage- und Anwendungskompatibilität
Aluminiumlegierungen (z.B. 6061, 7075)Kupferlegierungen (z.B. Messing, Bronze)Zinklegierungen (z.B. ZA-Reihe)
Nicht geeignet: Hochreaktive Metalle (z.B. Titan, Magnesium ohne Inertgasatmosphäre)
Auslegungsdaten
  • Erforderliche jährliche Produktionskapazität (Tonnen/Jahr)
  • Ziel-Legierungszusammensetzung und Erstarrungseigenschaften
  • Fertigproduktabmessungen (Breite, Dicke, Querschnittsform)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Zyklische Erwärmung und Kühlung durch Kontakt mit geschmolzener Legierung und Wasserkühlsystemen, die zu Spannungskonzentrationen in Kokillen- und Sprühkammerkomponenten führen.
Düsenverstopfung und Erosion
Ursache: Oxidablagerungen und Legierungsverunreinigungen, die sich in sekundären Kühldüsen ansammeln, kombiniert mit Hochdruckwasseraufprall, der zu Materialverschlechterung führt.
Wartungsindikatoren
  • Unregelmäßige Guss-Oberfläche oder sichtbare Oszillationen in der Strangform, die auf Kokillenverschleiß oder Fehlausrichtung hinweisen
  • Abnormale Zischgeräusche oder Dampffahnen aus Kühlzonen, die auf Ausfälle oder Leckagen im Wassersprühsystem hindeuten
Technische Hinweise
  • Implementierung vorausschauender Wartung mittels Thermografie zur Überwachung von Kokillentemperaturprofilen und Erkennung von Frühstadien thermischer Ermüdung vor Rissausbreitung
  • Installation automatisierter Wasseraufbereitungs- und Filtersysteme mit Echtzeit-Leitfähigkeitsüberwachung zur Verhinderung von Düsenverstopfung und Minimierung von Erosion durch Verunreinigungen

Konformität und Fertigungsnormen

Referenznormen
ASTM B275 - Standardpraxis für die Codierung von Nichteisenmetallen und LegierungenCE-Maschinenrichtlinie 2006/42/EG - Sicherheit von Maschinen
Fertigungsgenauigkeit
  • Gießmaßtoleranz: +/- 0,5 mm pro Meter
  • Oberflächenrauheit: Ra ≤ 3,2 µm
Qualitätsprüfung
  • Ultraschallprüfung auf innere Fehler
  • Chemische Zusammensetzungsanalyse mittels optischer Emissionsspektrometrie

Hersteller von Intelligentes Stranggießsystem für Nichteisenmetalllegierungen

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungszuführsystem

Ein System, das Legierungselemente präzise dosiert und in das Schmelz- oder Mischgefäß der Legierungsstation fördert.

Spezifikationen ansehen ->
Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->

Häufige Fragen

Welche Legierungen können mit diesem System gegossen werden?

Das System ist für Nichteisenmetalllegierungen wie Aluminium, Kupfer, Zink und bleibasierte Zusammensetzungen ausgelegt. Beispielhafte Legierungsgüten wie EN AW-6060 sind verfügbar, aber die tatsächliche Kompatibilität muss mit dem Hersteller für Ihre beabsichtigte Legierung bestätigt werden.

Was ist die maximale Gießgeschwindigkeit?

Die maximale Gießgeschwindigkeit beträgt 5–15 m/min, abhängig von Legierung und Stranggröße. Dies ist ein Referenzbereich; die erreichbare Geschwindigkeit für eine spezifische Konfiguration muss mit dem Lieferanten verifiziert werden.

Welche Platzanforderungen gibt es für die Installation?

Die Systemgrundfläche beträgt etwa 20–50 Meter, und das Systemgewicht beträgt 15–30 Tonnen. Die Fundamentlast muss berücksichtigt werden. Genaue Abmessungen und Gewicht hängen von der Konfiguration ab und müssen mit dem Hersteller bestätigt werden.

Welche Normen gelten für dieses System?

Die Gießtoleranz entspricht ISO 8062, und die Steuerungsspannung entspricht IEC 61131-2. Beispielhafte Barrenmaterialgüten entsprechen EN 573-3. Diese Normen dienen nur als Referenz; die Konformität muss mit dem Hersteller für das spezifische Modell verifiziert werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Intelligentes Stranggießsystem für Nichteisenmetalllegierungen

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Intelligentes Stranggießsystem für Nichteisenmetalllegierungen?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Intelligentes Entgasungs- und Filtersystem für Metallschmelzen
Nächstes Produkt
Kaltgeschmiedeter Stahlstangenrohling
AngebotChat