Strukturierte Fertigungsdaten · 2026

Zwischenpfanne mit Vorwärmung

Auf Basis strukturierter CNFX-Herstellerprofile wird Zwischenpfanne mit Vorwärmung im Bereich Grundmetallherstellung anhand von Fassungsvermögen bis Betriebstemperatur eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Zwischenpfanne mit Vorwärmung wird durch die Baugruppe aus Feuerfeste Auskleidung und Heizleistenbank beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine Zwischenpfanne mit integrierten Heizelementen für die temperaturkontrollierte Stranggießen von Nichteisenlegierungen.
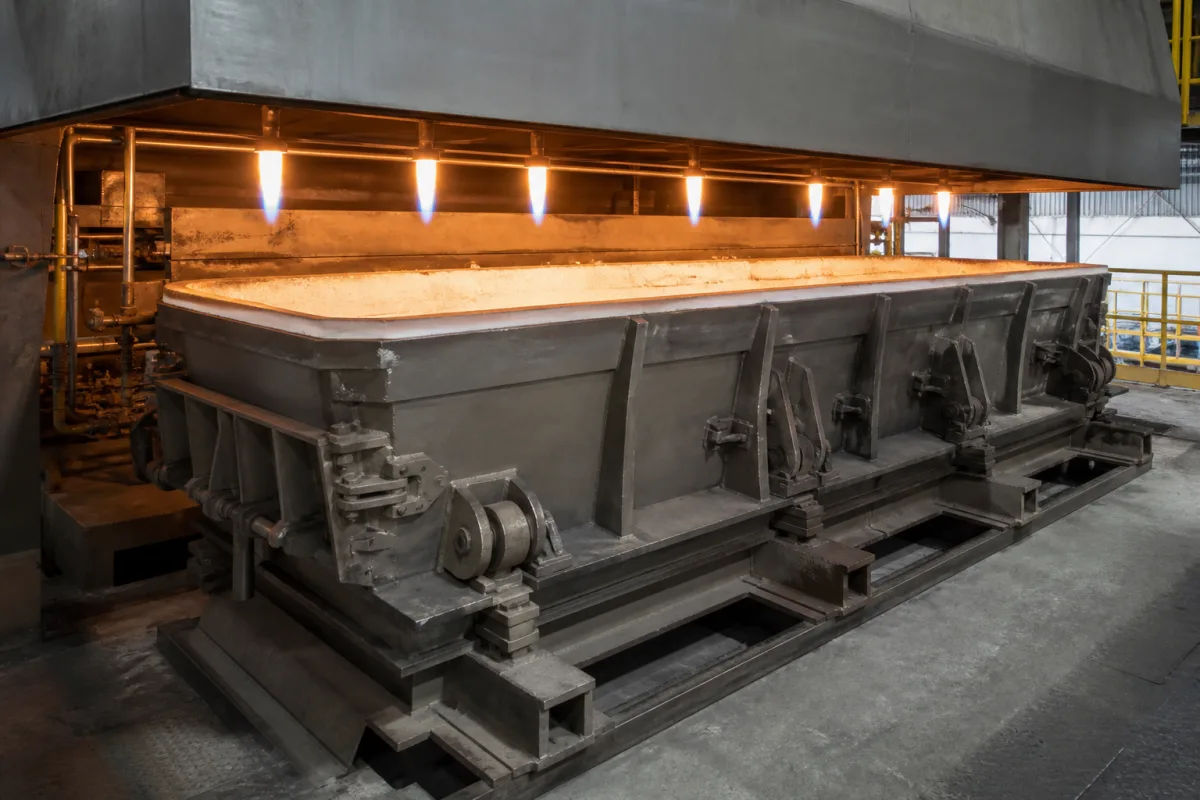
Zwischenpfanne mit Vorwärmung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Zwischenpfanne mit Vorwärmung ist eine Komponente in Stranggießanlagen für Nichteisenlegierungen. Sie dient als temperaturkontrollierter Behälter, der geschmolzenes Metall von der Gießpfanne aufnimmt und an die Kokille verteilt. Das integrierte Vorwärmesystem, bestehend aus elektrischen oder gasbeheizten Heizelementen, hält das Metall aktiv innerhalb eines engen Zieltemperaturbereichs, wodurch vorzeitige Erstarrung und Thermoschock verhindert werden. Dies gewährleistet eine gleichbleibende Metallfließfähigkeit, ein gleichmäßiges Mikrogefüge und hochwertige Gussprodukte durch die Aufrechterhaltung präziser Temperaturprofile während des gesamten Gießprozesses.

Die Zwischenpfanne besteht aus einer feuerfesten Auskleidung (z.B. Aluminiumoxid, Magnesia) und einem Stahlmantel, mit Heizelementen aus Materialien wie Siliziumkarbid oder Molybdändisilizid. Zu den wichtigsten Parametern gehören eine Kapazität von 5–20 Tonnen, ein Arbeitstemperaturbereich von 700–1000 °C, eine Heizleistung von 50–200 kW und eine Temperaturgleichmäßigkeit von ±10 °C. Das Heizelementmaterial ist MoSi2 (gemäß ASTM B387), und das Auskleidungsmaterial ist Al2O3–SiO2 (gemäß GB/T 2988). Die Stromversorgung ist dreiphasig, 380–480 V AC (gemäß IEC 60038). Weitere Spezifikationen umfassen eine Aufheizrate von 5–15 °C/min, eine Regelgenauigkeit von ±5 °C, eine Isolationsdicke von 100–200 mm, ein Gewicht von 10–30 Tonnen und eine Grundfläche von 3–8 m².

Diese Werte sind Referenzbereiche des Verzeichnisses und müssen für das spezifische Modell und die Anwendung bestätigt werden. Die Zwischenpfanne ist für die Grundmetallherstellung, insbesondere für das Gießen von Nichteisenlegierungen, ausgelegt. Sie ist kein eigenständiges Produkt, sondern Teil eines größeren Gießsystems. Die Verifizierung modellspezifischer Werte und Normen sollte mit dem rechtlichen Hersteller oder Lieferanten erfolgen.

Funktionsprinzip

Die Zwischenpfanne nimmt geschmolzene Nichteisenlegierung aus der Gießpfanne auf. Integrierte elektrische oder gasbeheizte Heizelemente, gesteuert durch ein Temperaturrückkopplungssystem, halten das Metall aktiv innerhalb eines engen Zieltemperaturbereichs. Dies verhindert Wärmeverlust während des Transfers, reduziert Temperaturgradienten und stellt sicher, dass das Metall die optimale Viskosität für einen reibungslosen, kontrollierten Fluss in die Kokille behält, was für fehlerfreies Gießen entscheidend ist.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Fassungsvermögen5–20 tDetermines batch size for continuous casting
Betriebstemperatur700–1000 °CMaintains metal in liquid state
Heizleistung50–200 kWSufficient to compensate heat losses
Temperaturgleichmäßigkeit±10 °CEnsures consistent casting quality
HeizelementmaterialMoSi2High-temperature oxidation resistanceASTM B387
FutterstoffAl2O3–SiO2Thermal shock resistanceGB/T 2988
Stromversorgung380–480 V ACThree-phase, 50/60 HzIEC 60038
Aufheizrate5–15 °C/minAvoid thermal stress
Regelgenauigkeit±5 °CPID control with thermocouple feedback
Isolationsdicke100–200 mmReduces heat loss
Gewicht10–30 tAffects foundation and crane requirements
Stellfläche3–8 Space for installation and maintenance

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Feuerfeste Auskleidung (z.B. Aluminiumoxid, Magnesiumoxid) Stahlmantel Heizelemente (z.B. Siliziumkarbid, Molybdändisilizid)

Komponenten / BOM

Components / BOM
  • Feuerfeste Auskleidung
    Bietet thermische Isolierung und schützt den Stahlmantel vor Korrosion und Erosion durch geschmolzenes Metall.
    Material: Aluminiumoxid, Magnesiumoxid oder andere keramische feuerfeste Materialien
  • Heizleistenbank
    Erzeugt Wärme, um die Schmelztemperatur des Metalls auf Solltemperatur zu halten; typischerweise in der Auskleidung eingebettet oder diese umgebend.
    Material: Siliziumkarbid, Molybdändisilizid oder Widerstandslegierungen
  • Thermoelement-Baugruppe
    Überwacht die Echtzeittemperatur des flüssigen Metalls zur Regelkreisrückführung des Heizsystems.
    Material: Ummanteltes Thermoelement (z.B. Typ K, Typ S)
  • Stahlgehäuse/Stahlmantel
    Bietet strukturelle Unterstützung und Einhausung für die feuerfeste Auskleidung und interne Komponenten.
    Material: Kohlenstoffstahl oder niedriglegierter Stahl
  • Temperaturregelsystem
    Liest die Thermoelemente und treibt die Heizungen, um das enge Zielband zu halten.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Degradation der Keramikfaserisolierung unter 80 % Dichterhaltung Anstieg der Wärmeverlustrate von 15 kW/m² auf 45 kW/m² Installation einer Doppelschichtisolierung mit 25 mm Pyro-Bloc 2300 hinterlegt mit 50 mm Kaowool 2600
Feuchtigkeitseintritt übersteigt 0,5 % Volumenanteil in der feuerfesten Auskleidung Dampfexplosion verursacht Abplatzen der feuerfesten Auskleidung bei 2,3 MPa Innendruck Implementierung eines Stickstoffspülsystems, das während Stillstandszeiten einen Überdruck von 0,02 MPa aufrechterhält

Technische Bewertung

Betriebsbereich
Betriebsbereich
650-720°C für Aluminiumlegierungen, 950-1050°C für Kupferlegierungen
Belastungs- und Ausfallgrenzen
Thermischer Gradient übersteigt 150°C/cm über die Dicke der feuerfesten Auskleidung
Thermische Spannungsrisse aufgrund der Fehlanpassung des Wärmeausdehnungskoeffizienten zwischen Inconel 600-Heizelementen (13,3 µm/m·K) und Aluminiumsilikat-Feuerfestmaterial (5,8 µm/m·K)
Fertigungskontext
Zwischenpfanne mit Vorwärmung wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 0,5 bar Überdruck (drucklose Betriebsweise)
Durchflussrate:5-50 Tonnen/Stunde (Stranggussdurchsatz)
Betriebstemperatur:Umgebungstemperatur bis 1200°C (Vorwärmbereich: 200-800°C)
Montage- und Anwendungskompatibilität
Aluminiumlegierungen (z.B. 3000/5000er Serie)Kupferbasislegierungen (z.B. Messing, Bronze)Zinklegierungen (z.B. ZA-Serie)
Nicht geeignet: Eisenmetalle (Stahl/Eisen) aufgrund höherer Schmelzpunkte und Unterschiede in der Schlackenchemie
Auslegungsdaten
  • Erforderlicher Metall-Durchsatz (Tonnen/Stunde)
  • Dauer des Gießzyklus (Stunden)
  • Erforderliches Zwischenbehältervolumen für Gießpfannenwechsel (Tonnen)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrisse
Ursache: Zyklisches Aufheizen und Abkühlen während der Vorwärmzyklen, was zu Ausdehnungs-/Kontraktionsspannungen führt, die die Materialgrenzen überschreiten, oft verstärkt durch schnelle Temperaturwechsel oder ungleichmäßige Erwärmung.
Degradation der feuerfesten Auskleidung
Ursache: Chemischer Angriff durch flüssiges Metall/Schlacke, thermischer Schock durch ungeeignete Vorwärmraten oder mechanischer Verschleiß durch Materialfluss, was zu Ausdünnung, Abplatzen oder Erosion der feuerfesten Auskleidung führt.
Wartungsindikatoren
  • Sichtbare Risse oder Verfärbungen an der Außenseite des Zwischenbehälters, die auf potenziellen Ausfall der feuerfesten Auskleidung oder strukturelle Beeinträchtigung hindeuten.
  • Abnormale Temperaturmesswerte oder Hotspots, die während der Vorwärmung mittels Thermografie erkannt werden und auf ungleichmäßige Erwärmung oder Probleme mit der Auskleidung hindeuten.
Technische Hinweise
  • Implementieren Sie kontrollierte Vorwärmprotokolle mit graduellen Temperaturrampen und gleichmäßiger Erwärmung, um thermische Spannungen zu minimieren und Abplatzen der feuerfesten Auskleidung zu verhindern.
  • Führen Sie regelmäßige Inspektionen der feuerfesten Auskleidung und Dickenmessungen mittels zerstörungsfreier Prüfung (z.B. Ultraschallprüfung) durch, um den Auskleidungsverschleiß zu überwachen und rechtzeitige Reparaturen vor einem Ausfall zu planen.

Konformität und Fertigungsnormen

Referenznormen
DIN EN 10025-2 - Warmgewalzte Erzeugnisse aus BaustählenCE-Kennzeichnung - EU-Richtlinie 2014/68/EU für Druckgeräte
Fertigungsgenauigkeit
  • Ebenheit: +/- 0,5 mm pro Meter
  • Wandstärke: +/- 10 % der Nennstärke
Qualitätsprüfung
  • Hydrostatischer Drucktest
  • Visuelle und Maßliche Prüfung

Hersteller von Zwischenpfanne mit Vorwärmung

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Strangpressprofil

Aluminium-Strangpressprofil ist ein leichtes, korrosionsbeständiges Strukturbauteil, das durch Pressen einer Aluminiumlegierung durch eine Matrize hergestellt wird und in Bauwesen, Automobil und Konsumgütern verwendet wird.

Spezifikationen ansehen ->
Anodenplatte

Eine Anodenplatte ist eine verbrauchbare Elektrodenkomponente, die bei der elektrolytischen Raffination und Elektrogewinnung von Nichteisenmetallen wie Kupfer, Zink und Blei verwendet wird.

Spezifikationen ansehen ->
Automatisiertes Ingot-Stapel- und Palettiersystem

Automatisiertes System zum Stapeln und Palettieren von Metallbarren nach dem Gießen.

Spezifikationen ansehen ->
Automatische Pfannenvorwärmstation

Automatisches System zum Vorwärmen von Metalltransportpfannen zur Vermeidung von Thermoschock.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Zweck des Vorwärmesystems in dieser Zwischenpfanne?

Das Vorwärmesystem hält das geschmolzene Metall auf einer präzisen Temperatur, um vorzeitige Erstarrung und Thermoschock zu verhindern und so eine gleichbleibende Fließfähigkeit und Gussqualität zu gewährleisten.

Welche Materialien werden verwendet?

Die Zwischenpfanne hat eine feuerfeste Auskleidung (z.B. Aluminiumoxid, Magnesia), einen Stahlmantel und Heizelemente aus Siliziumkarbid oder Molybdändisilizid.

Was sind die typischen Betriebsparameter?

Typische Parameter umfassen eine Kapazität von 5–20 t, eine Arbeitstemperatur von 700–1000 °C, eine Heizleistung von 50–200 kW und eine Temperaturgleichmäßigkeit von ±10 °C. Diese sind Referenzbereiche und müssen für das spezifische Modell bestätigt werden.

Wie wird die Temperaturregelung erreicht?

Die Temperaturregelung erfolgt über einen PID-Regler mit Thermoelement-Rückkopplung, der eine Regelgenauigkeit von ±5 °C bietet. Die Aufheizrate beträgt 5–15 °C/min, um thermische Spannungen zu vermeiden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Zwischenpfanne mit Vorwärmung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Zwischenpfanne mit Vorwärmung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Zwischenpfanne
Letztes Produkt
AngebotChat