Strukturierte Fertigungsdaten · 2026

Abzugseinheit

Auf Basis strukturierter CNFX-Herstellerprofile wird Abzugseinheit im Bereich Grundmetallherstellung anhand von Zugkraft bis Abzugsgeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Abzugseinheit wird durch die Baugruppe aus Quetschwalzen und Antriebsmotor beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein mechanisches System, das den erstarrten Metallstrang aus der Stranggießkokille zieht und steuert.

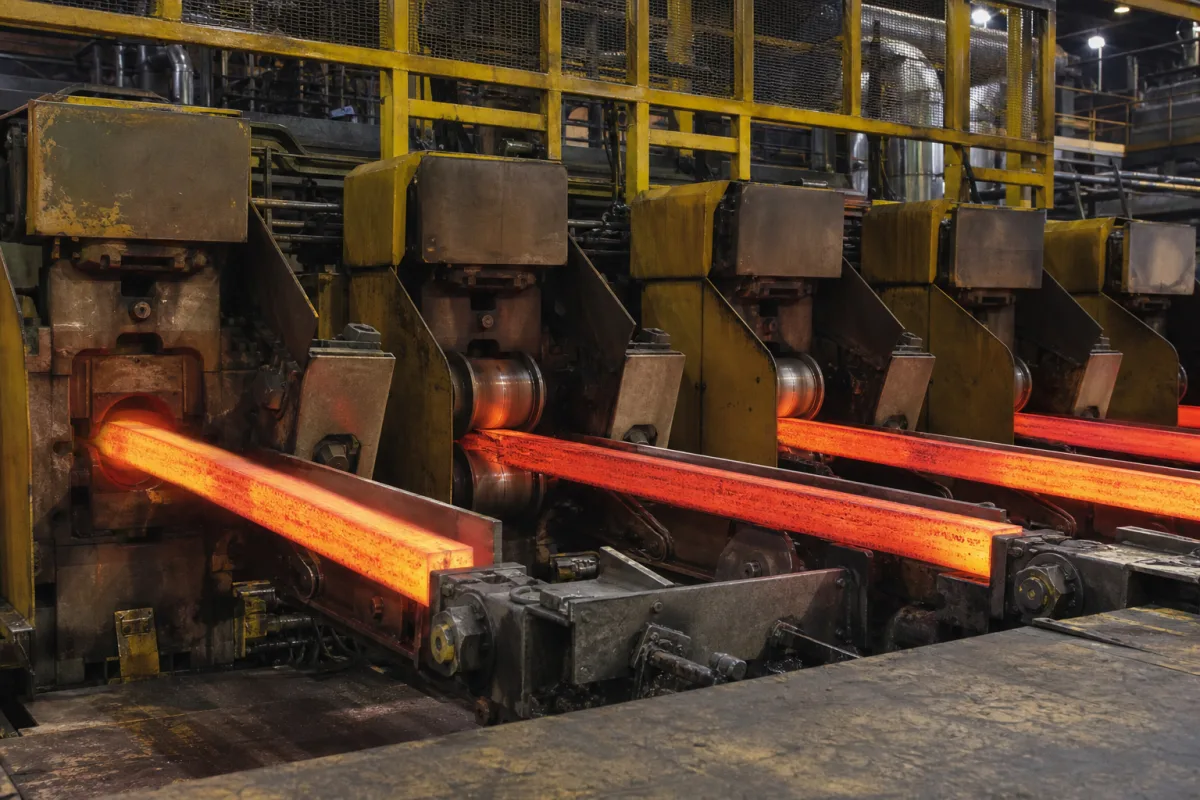
Abzugseinheit in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Abzugseinheit

Technische Definition

Die Abzugseinheit ist eine kritische Komponente einer Stranggießanlage für Nichteisenmetalle. Sie ist dafür verantwortlich, den erstarrten Metallstrang mit präzise gesteuerter Geschwindigkeit aus der Kokille zu ziehen. Sie gewährleistet die kontinuierliche, stabile Bildung des Gussprodukts, indem sie mit dem Erstarrungsprozess koordiniert, die richtige Spannung aufrechterhält und den Strang in nachfolgende Kühl- und Richtabschnitte führt. Die Einheit besteht typischerweise aus motorgetriebenen Klemmrollen oder Raupenabziehern, die den erstarrten Metallstrang greifen. Sie arbeitet durch Aufbringen einer kontrollierten Zugkraft, wobei die Geschwindigkeit mit der Gießgeschwindigkeit und der Erstarrungsrate synchronisiert ist. Diese präzise Steuerung verhindert Durchbrüche, gewährleistet gleichmäßige Produktabmessungen und ermöglicht den kontinuierlichen Betrieb der Gießlinie. Zu den wichtigsten Parametern gehören Zugkraft (50–200 kN), Abzugsgeschwindigkeit (0,5–5,0 m/min), Rollendurchmesser (200–400 mm), Rollenbreite (150–300 mm), Einstellbereich des Rollenspalts (0–50 mm), Motorleistung (15–75 kW), Genauigkeit der Geschwindigkeitsregelung (±0,5 %), Betriebstemperatur (0–60 °C), Kühlwasserdurchfluss (50–150 l/min), Kühlwasserdruck (0,3–0,6 MPa), Stromversorgung (380–480 V AC, IEC 60038), Schutzart (IP54–IP65, IEC 60529) und Gewicht (3000–8000 kg). Die Einheit besteht in der Regel aus legiertem Stahl. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Die Abzugseinheit ist für die Aufrechterhaltung der Produktqualität und Betriebseffizienz beim Gießen von Nichteisenmetallen unerlässlich. Sie muss basierend auf Strangabmessungen, Gießgeschwindigkeit und erforderlicher Zugkraft ausgewählt werden. Eine ordnungsgemäße Wartung, einschließlich Überwachung des Rollenverschleißes, der Kühlsystemleistung und der Ausrichtung, ist entscheidend, um Ausfallzeiten zu vermeiden und eine gleichbleibende Ausgabe zu gewährleisten. Konsultieren Sie immer den Hersteller für modellspezifische Spezifikationen und die Einhaltung geltender Normen.

Funktionsprinzip

Die Abzugseinheit verwendet motorgetriebene Klemmrollen oder Raupenabzieher, um den erstarrten Metallstrang zu greifen. Sie übt eine kontrollierte Zugkraft aus, wobei die Geschwindigkeit mit der Gießgeschwindigkeit und der Erstarrungsrate synchronisiert ist. Diese präzise Steuerung verhindert Durchbrüche, gewährleistet gleichmäßige Abmessungen und führt den Strang in nachfolgende Abschnitte. Die Zugkraft der Einheit muss das Stranggewicht überschreiten, um ein Durchrutschen zu vermeiden, und die Genauigkeit der Geschwindigkeitsregelung gewährleistet eine gleichbleibende Produktqualität. Kühlwasser verhindert die Überhitzung der Rollen, und die Einstellung des Rollenspalts passt sich verschiedenen Strangdicken an.
Hauptmaterialien

Legierter Stahl
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Zugkraft50–200 kNMust exceed strand weight to avoid slippage
Abzugsgeschwindigkeit0.5–5.0 m/minHigher speeds require larger motor and cooling
Rollendurchmesser200–400 mmAffects strand surface quality
Rollenbreite150–300 mmMust match strand width
Spaltverstellbereich0–50 mmFor different strand thicknesses
Motorleistung15–75 kWDepends on traction force and speed
Genauigkeit der Geschwindigkeitsregelung±0.5 %Ensures uniform strand quality
Betriebstemperatur0–60 °CAbove 60°C may damage seals
Kühlwasserdurchfluss50–150 L/minPrevents overheating of rollers
Kühlwasserdruck0.3–0.6 MPaBelow 0.3 MPa insufficient cooling
Stromversorgung380–480 V ACThree-phase, 50/60 HzIEC 60038
SchutzartIP54–IP65IP65 for dusty environmentsIEC 60529
Gewicht3000–8000 kgDepends on size and configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Quetschwalzen
    Übt Greifkraft auf den Metallstrang zur kontrollierten Extraktion aus
    Material: Legierungsstahl mit gehärteter Oberfläche
  • Antriebsmotor
    Liefert die Drehkraft für die Quetschwalzen
    Material: Elektrische Bauteile und Stahlgehäuse
  • Geschwindigkeitsregelsystem
    Regelt die Abzugsgeschwindigkeit durch Rückkopplungsmechanismen
    Material: Elektronische Bauteile und Sensoren
  • Rahmenkonstruktion
    Bietet strukturelle Unterstützung und Ausrichtung für alle Komponenten
    Material: Baustahl
  • Rollenkühlwassersystem
    Verhindert die Überhitzung der Klemmrollen am heißen Strang.
  • Walzenspaltverstellung
    Stellt die Öffnung der Quetschwalzen für verschiedene Strangdicken ein.

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Hydrauliksystem: 10-20 MPa, Walzenkontakt: 50-200 kN/m²
Weitere Spezifikationen:Stranggeschwindigkeit: 0,5-6 m/min, Abzugskraft: 50-500 kN, Kühlwasserdurchfluss: 20-200 L/min
Betriebstemperatur:Umgebungstemperatur bis 400°C (Kokillenkontaktzone)
Montage- und Anwendungskompatibilität
Flüssiger Stahl (Kohlenstoff-/Niedriglegierungsstähle)Stranggusskokillenpulver/SchmiermittelIndustriekühlwasser (aufbereitet, nicht korrosiv)
Nicht geeignet: Hochchlorid- oder saure Umgebungen (beschleunigte Korrosion)
Auslegungsdaten
  • Strangquerschnittsabmessungen (Breite/Dicke)
  • Erforderlicher Gießgeschwindigkeitsbereich (m/min)
  • Maximaler metallostatischer Druck in der Kokille (bar)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 MPa Hydraulikdruck, 0,1-1,0 m/s Abzugsgeschwindigkeit, 1200-1550°C Strangoberflächentemperatur
Belastungs- und Ausfallgrenzen
Hydraulikdruck unter 0,3 MPa verursacht unzureichende Klemmkraft; Abzugsgeschwindigkeit über 1,5 m/s induziert Strangrisse; Strangtemperatur unter 1150°C erhöht den Reibungskoeffizienten über 0,8
Thermisch induzierte Ermüdung durch zyklische Aufheiz- (1200-1550°C) und Abkühlzyklen (200-400°C); abrasiver Verschleiß durch Al2O3-Einschlüsse (Mohs-Härte 9) im Stahl; Hydraulikfluid-Degradation bei Temperaturen über 80°C (ISO-VG-46-Viskositätsabbau)
Fertigungskontext
Abzugseinheit wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Mechanische Dichtungsversagen
Ursache: Verlust der Schmierung, Verschleiß der Dichtungsflächen durch abrasive Partikel im Fluid oder unsachgemäße Installation, die zu Fehlausrichtung und übermäßiger Vibration führt.
Laufradschaden / Kavitation
Ursache: Betrieb außerhalb des ausgelegten Durchflussbereichs der Pumpe (insbesondere niedriger Durchfluss), der zur Bildung und zum Kollabieren von Dampfblasen auf den Laufradoberflächen führt und Lochfraß und Erosion verursacht.
Wartungsindikatoren
  • Ungewöhnliches hochfrequentes Pfeifen oder Schleifgeräusch vom Pumpengehäuse, das auf schwere Kavitation oder Lagerausfall hinweist.
  • Sichtbares, anhaltendes Fluidleck aus dem Bereich der mechanischen Dichtung oder dem Pumpengehäuse, insbesondere wenn die Leckrate zunimmt.
Technische Hinweise
  • Implementieren und strikt einhalten eines vorausschauenden Wartungsplans unter Verwendung von Schwingungsanalyse und Thermografie, um Lager- und Fehlausrichtungsverschleiß frühzeitig zu erkennen, bevor ein katastrophales Versagen eintritt.
  • Sicherstellen, dass die Pumpe stets innerhalb ihres Best-Efficiency-Point (BEP)-Bereichs arbeitet. Verwenden einer korrekt dimensionierten Rückführleitung oder eines Frequenzumrichters (FU), um Niedrigdurchflussbedingungen zu verhindern, die Kavitation und Überhitzung verursachen.

Konformität und Fertigungsnormen

Referenznormen
ANSI B46.1-2019 (Oberflächenbeschaffenheit)DIN 7150-1:2017 (Toleranzen für Längenmaße)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,02 mm
  • Ebenheit: 0,1 mm pro 100 mm
Qualitätsprüfung
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)
  • Eindringprüfung auf Oberflächendefekte
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikfluidverschmutzung übersteigt ISO-4406-Reinheitsklasse 18/16/13 → Servoventil-Spulenverklemmung verursacht Abzugsgeschwindigkeitsschwankungen ±0,3 m/s → Installation einer doppelten 3-Mikron-Absolutfilterung mit Differenzdrucküberwachung bei 0,15 MPa
Fehlausrichtung übersteigt 0,1 mm/m zwischen Abzugswalzen und Strangmittellinie → Asymmetrischer Walzenverschleiß (Differenz >2 mm Durchmesser) induziert Strangverbiegung >15 mm/m → Laserausrichtsystem mit 0,01 mm Auflösung und automatischer hydraulischer Korrektur

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Abzugseinheit

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Abzugseinheit

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Welche Funktion hat eine Abzugseinheit beim Stranggießen?

Die Abzugseinheit zieht den erstarrten Metallstrang mit gesteuerter Geschwindigkeit aus der Kokille und gewährleistet so ein kontinuierliches und stabiles Gießen. Sie hält die richtige Spannung aufrecht und führt den Strang zu nachfolgenden Kühl- und Richtabschnitten.

Welche Parameter sind bei der Auswahl einer Abzugseinheit zu beachten?

Wichtige Parameter sind Zugkraft, Abzugsgeschwindigkeit, Rollenabmessungen, Motorleistung, Genauigkeit der Geschwindigkeitsregelung, Kühlanforderungen und Stromversorgung. Diese müssen auf die spezifische Gießanwendung und Strangabmessungen abgestimmt sein.

Wie verhindert die Abzugseinheit Durchbrüche?

Durch präzise Steuerung von Zuggeschwindigkeit und -kraft, synchronisiert mit der Erstarrungsrate, verhindert die Einheit, dass der Strang kleben bleibt oder reißt, wodurch das Risiko von Durchbrüchen reduziert wird.

Welche Wartung ist für eine Abzugseinheit erforderlich?

Regelmäßige Inspektion der Rollen auf Verschleiß, Überprüfung von Kühlwasserdurchfluss und -druck, Kontrolle der Ausrichtung sowie Überwachung von Motor und Antriebskomponenten. Befolgen Sie stets die Herstellerrichtlinien.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Grundmetallherstellung

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Abzugseinheit?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Abzugs- und Richtgerät
Nächstes Produkt
Abzweigverbindungen
AngebotChat