Strukturierte Fertigungsdaten · 2026

Automatisiertes Palettiersystem für Getränkebehälter

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Palettiersystem für Getränkebehälter im Bereich Getränkeherstellung anhand von Maximaler Durchsatz bis Arbeitsraum eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Palettiersystem für Getränkebehälter wird durch die Baugruppe aus Roboter-Manipulatorarm und Vakuumgreifer-Endeffektor beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Industrielles Robotersystem zum Stapeln gefüllter Getränkebehälter auf Paletten
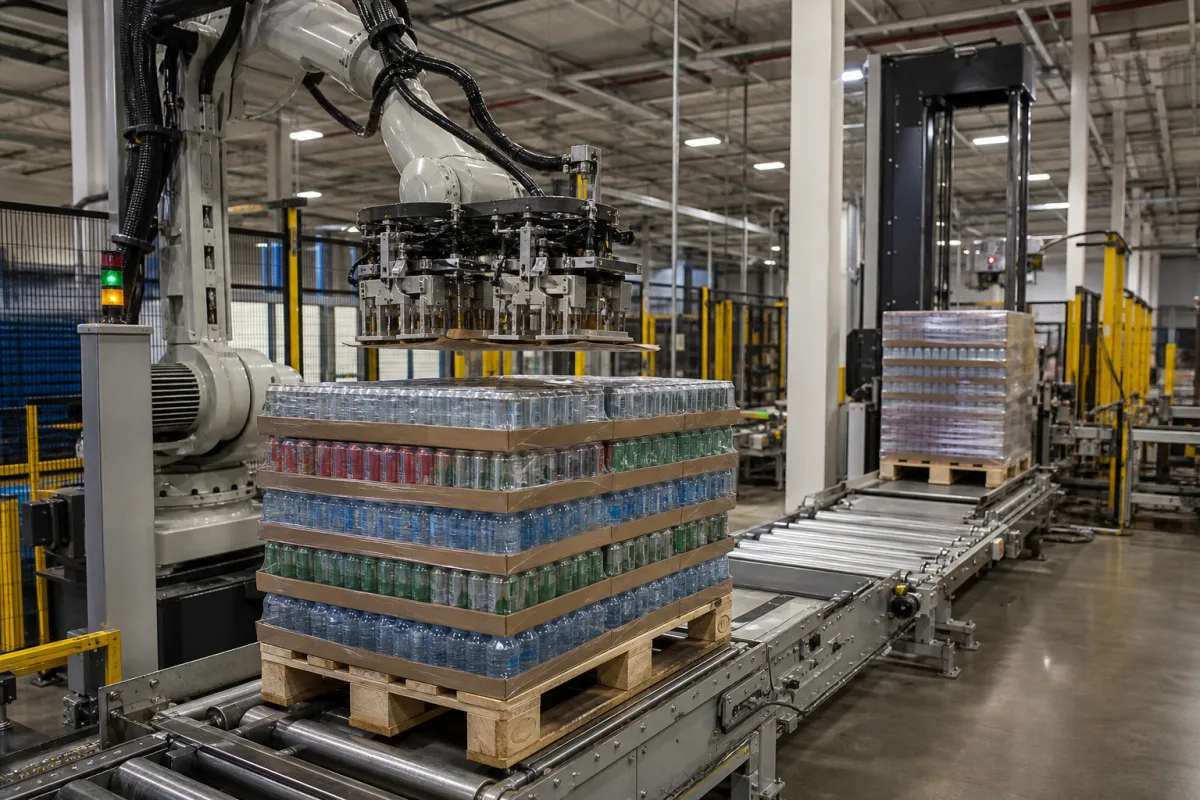
Automatisiertes Palettiersystem für Getränkebehälter in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Automatisierte Palettiersystem für Getränkebehälter ist eine industrielle Vorrichtung für Getränkeherstellungsanlagen. Es ordnet systematisch gefüllte Flaschen, Dosen oder Kartons auf Paletten für Lagerung und Transport an. Das System integriert Roboterarme, Fördersysteme und Vision-Technologie, um verschiedene Behältertypen und -größen bei hohen Produktionsgeschwindigkeiten zu handhaben. Es optimiert die Lagerraumnutzung und reduziert manuelle Arbeit, gewährleistet konsistente Palettenmuster für stabilen Transport und minimiert Produktschäden während der Handhabung. Das System ist aus Materialien gefertigt, die für Lebensmittelkontakt geeignet sind, einschließlich Edelstahl 304, eloxiertem Aluminium und lebensmittelechten Kunststoffen sowie industrieller Elektronik. Zu den wichtigsten Parametern gehören ein maximaler Durchsatz von 1200–2400 Behältern pro Stunde, ein Arbeitsbereich von 2500×1800×2200 mm und eine Wiederholgenauigkeit von ±0,5 mm gemäß ISO 9283. Der Stromverbrauch liegt zwischen 12–18 kW, und das System verarbeitet Behältergrößen von 50–330 mm. Es kann Palettenmuster mit 1–10 Lagen aufbauen, arbeitet mit Druckluft bei 0,6–0,8 MPa (ISO 8573-1) und funktioniert bei Umgebungstemperaturen von 0–40 °C und relativer Luftfeuchtigkeit von 20–85 % (nicht kondensierend). Elektrische Gehäuse sind gemäß IEC 60529 mit IP54–IP65 bewertet, und die Versorgungsspannung beträgt 380–480 V AC, 3-phasig, 50/60 Hz gemäß IEC 60038. Das Maschinengewicht liegt je nach Konfiguration zwischen 3500–5000 kg, mit einer Stellfläche von 6×4 m (L×B, ohne Förderer). Der Geräuschpegel in 1 m Entfernung beträgt ≤75 dB(A) gemäß ISO 11201. Alle Werte sind Referenzbereiche; verifizieren Sie modellspezifische Spezifikationen mit dem Hersteller.

Funktionsprinzip

Das System verwendet Roboterarme mit speziellen Endeffektoren, um Behälter von Förderlinien aufzunehmen und in vorbestimmten Mustern auf Paletten zu platzieren. Speicherprogrammierbare Steuerungen (SPS) koordinieren die Bewegung der Roboterarme, Förderer und anderer Aktuatoren. Vision-Führungssysteme identifizieren Position und Ausrichtung der Behälter und ermöglichen eine präzise Platzierung. Die Endeffektoren sind so ausgelegt, dass sie verschiedene Behältertypen ohne Beschädigung handhaben. Die SPS verwaltet auch die Palettenlagensequenz und passt Muster basierend auf Behältergröße und Palettenabmessungen an. Das System arbeitet innerhalb definierter Parameter wie Durchsatz, Arbeitsbereich und Wiederholgenauigkeit und erfordert eine Druckluftversorgung und elektrische Energie wie angegeben.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximaler Durchsatz1200–2400 Container/StundeMaximale Anzahl der pro Stunde verarbeiteten Container
Arbeitsraum2500×1800×2200 mmMaximale Reichweite des Roboterarms in drei Dimensionen
Wiederholgenauigkeit±0.5 mmPositioniergenauigkeit für konsistente PlatzierungISO 9283
Leistungsaufnahme12–18 KilowattDurchschnittlicher elektrischer Leistungsbedarf im Betrieb
Behältergrößenbereich50–330 mmMinimal bis maximal behandelte Behälterabmessungen
Palettenmusterlagen1–10 LagenMaximale Anzahl der Containerlagen pro Palette
Betriebsdruck0.6–0.8 MPaCompressed air supplyISO 8573-1
Betriebstemperatur0–40 °CAmbient
Relative Luftfeuchtigkeit20–85 %Non-condensing
SchutzartIP54–IP65For electrical enclosuresIEC 60529
Versorgungsspannung380–480 V AC3-phase, 50/60 HzIEC 60038
Maschinengewicht3500–5000 kgDepending on configuration
Stellfläche6×4 mL×W, excluding conveyor
Geräuschpegel≤75 dB(A)At 1 m distanceISO 11201

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Stainless Steel 304 Anodized Aluminum Food-Grade Plastics Industrial-Grade Electronics

Komponenten / BOM

Components / BOM
  • Roboter-Manipulatorarm
    Primärkomponente zum Aufnehmen und Ablegen von Behältern
    Material: Aluminiumlegierung mit Edelstahlgelenken
  • Vakuumgreifer-Endeffektor
    Spezialwerkzeug zur sicheren Handhabung von Getränkebehältern
    Material: Lebensmittelechtes Silikon mit Edelstahlrahmen
  • Bildführungssystem
    Kamerabasiertes System zur Behälteridentifikation und -positionierung
    Material: Industrieoptik mit Schutzgehäuse
  • Programmierbare Steuerung
    Zentrale Steuereinheit für Systembetrieb und Koordination
    Material: Industrieelektronik in Schutzgehäuse aus ABS-Kunststoff
  • Förderband-Schnittstellenmodul
    Integrationskomponente zur Anbindung an Fertigungslinien-Förderbänder
    Material: Edelstahl mit Sensorarrays
  • Sicherheits-Lichtvorhang
    Perimetersicherheitssystem zur Personeneindringungserkennung
    Material: Gehäuse aus Aluminium mit Infrarot-Emittern/Empfängern

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Abfall des Drucks am Vakuumerzeuger unter 0,4 bar absolut Haftversagen der Sauggreifer führt zum Herabfallen der Gebinde Doppelt redundante Vakuumkreise mit Drucksensoren für mindestens 0,6 bar und pneumatischem Reservespeicher
Auflösungsverlust des Encoders durch Partikelverunreinigung von 0,01 mm Positionsdrift mit 2 mm akkumuliertem Fehler über 100 Zyklen Absolutwertgeber in Schutzart IP67 mit 0,001 mm Auflösung und monatlicher Laserkalibrierung auf 0,02 mm

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 m/s Lineargeschwindigkeit, 0,5-2,0 m/s² Beschleunigung, 0,1-0,5 mm Positionierwiederholgenauigkeit
Belastungs- und Ausfallgrenzen
Gelenkmoment über 85 Nm bei SCARA-Bauform, Nutzlast am Endeffektor über 25 kg, Positionsfehler über 1,5 mm
Zahnermüdung des Spannungswellengetriebes bei 10⁷ Lastwechseln unter 60 Nm Drehmoment, Entmagnetisierung des Servomotors bei der Curie-Temperatur von 150 °C, Riemendehnung über die elastische Grenze von 0,3 % hinaus
Fertigungskontext
Automatisiertes Palettiersystem für Getränkebehälter wird innerhalb von Getränkeherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Beverage Palletizing Robot Robotic Palletizing Cell Container Stacking System Automated Pallet Loader

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:entfällt (mechanisches System)
Weitere Spezifikationen:Gebindedurchsatz: 100-2000 Einheiten/Minute, Traglast je Palette: 1000-2000 kg, Gebindegrößenbereich: 50-500 mm Durchmesser
Betriebstemperatur:5 °C bis 40 °C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
PET-KunststoffflaschenAluminium-GetränkedosenGlasflaschen mit Schutzhülsen
Nicht geeignet: Korrosive chemische Umgebungen (z. B. Säurenebel, Chloreinwirkung)
Auslegungsdaten
  • Abmessungen und Gewicht der Gebinde
  • Erforderliche Palettierleistung (Einheiten/Stunde)
  • Palettenkonfiguration und Stapelbild

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Lagerschaden durch Fluchtungsfehler
Ursache: Fehlerhafte Montage, Setzungen des Fundaments oder Stoßschäden führen zu versetzten Wellen und damit zu überhöhten Radiallasten und vorzeitigem Lagerverschleiß.
Palettierfehler durch Ausfall der Programmlogik oder der Sensorik
Ursache: Degradation der optischen Sensoren (Staubablagerung, beschlagene Optik), Encoderfehler oder Beschädigung des SPS-Programms führen zu falscher Positionierung, herabfallenden Gebinden oder instabilen Palettenlagen.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Kreischgeräusche an Antriebsmotoren oder Getrieben als Hinweis auf Lagerverschleiß oder Schmierungsausfall.
  • Ungleichmäßige Palettenbilder, häufig herabfallende Gebinde oder wiederholte Not-Halt-Auslösungen als Hinweis auf verstellte Sensoren, Programmfehler oder mechanische Drift.
Technische Hinweise
  • Bei der Montage und nach jedem größeren Bauteiltausch eine präzise Laserausrichtung durchführen und vierteljährliche Ausrichtprüfungen ansetzen, um Lager- und Kupplungsschäden zu vermeiden.
  • Einen festen Reinigungs- und Kalibrierplan für alle Sensoren und Encoder einführen und SPS-Programmsicherungen mit Versionsverwaltung vorhalten, um den Normalbetrieb nach Störungen schnell wiederherzustellen.

Konformität und Fertigungsnormen

Referenznormen
ISO 10218-1:2011 (Roboter und Robotikgeräte – Sicherheitsanforderungen an Industrieroboter)ANSI/ASME B20.1-2021 (Sicherheitsnorm für Stetigförderer und zugehörige Ausrüstung)CE-Maschinenrichtlinie 2006/42/EG (Grundlegende Sicherheits- und Gesundheitsschutzanforderungen an Maschinen)
Fertigungsgenauigkeit
  • Positioniergenauigkeit der Palette: +/- 2,0 mm
  • Wiederholgenauigkeit des Endeffektors: +/- 0,5 mm
Qualitätsprüfung
  • Standsicherheitsprüfung der Ladung (simulierte Palettierzyklen mit maximalem Gebindegewicht)
  • Funktionsprüfung der Sicherheitseinrichtungen (Not-Halt, Lichtvorhänge, Verriegelungen)

Hersteller von Automatisiertes Palettiersystem für Getränkebehälter

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aseptische Verschließeinheit

Aseptische Verschließeinheit für die Getränkeproduktion, die sterile Verschlüsse unter kontrollierten Bedingungen auf Behälter aufbringt.

Spezifikationen ansehen ->
Aseptische Kammer mit Laminarströmung

Eine kontrollierte Umgebung, die durch unidirektionale laminare Luftströmung sterile Bedingungen aufrechterhält, um Kontamination während der Getränkeabfüllung zu verhindern.

Spezifikationen ansehen ->
Aseptisches Füllventil-Baugruppe

Eine kritische Baugruppe, die den Fluss von heißem, sterilem Getränk in Flaschen präzise steuert und dabei aseptische Bedingungen während des Füllvorgangs aufrechterhält.

Spezifikationen ansehen ->
Aseptischer Füllventilblock

Eine modulare Baugruppe aus Ventilen und Durchflussregelkomponenten für sterile Abfüllvorgänge in der Getränkeproduktion.

Spezifikationen ansehen ->

Häufige Fragen

Welche Behältertypen kann dieses System handhaben?

Das System ist für die Handhabung gefüllter Getränkeflaschen, -dosen oder -kartons ausgelegt. Der Behältergrößenbereich beträgt 50–330 mm, aber der tatsächliche Bereich hängt von der Endeffektorkonfiguration ab. Verifizieren Sie die Kompatibilität mit dem Hersteller für bestimmte Behältertypen.

Was ist der maximale Durchsatz?

Der maximale Durchsatz beträgt 1200–2400 Behälter pro Stunde, abhängig von Behältergröße, Musterkomplexität und Systemkonfiguration. Der tatsächliche Durchsatz sollte für Ihre spezifische Anwendung bestätigt werden.

Welche Versorgungsanforderungen gibt es?

Das System benötigt eine dreiphasige elektrische Versorgung von 380–480 V AC, 50/60 Hz, und Druckluft bei 0,6–0,8 MPa. Der Stromverbrauch beträgt 12–18 kW. Stellen Sie sicher, dass Ihre Einrichtung diese Anforderungen erfüllt.

Wie wird die Positioniergenauigkeit sichergestellt?

Das System verwendet Vision-Führung und speicherprogrammierbare Steuerungen, um eine Wiederholgenauigkeit von ±0,5 mm gemäß ISO 9283 zu erreichen. Dies gewährleistet konsistente Palettenmuster und stabilen Transport.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Getränkeherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Palettiersystem für Getränkebehälter

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Palettiersystem für Getränkebehälter?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Inspektionssystem für Getränkeflaschen
Nächstes Produkt
Automatisiertes Prüfsystem für die Integrität von Getränkebehältern
AngebotChat