Auf Basis strukturierter CNFX-Herstellerprofile wird Integriertes Hochofen- und Sauerstoffblasstahlwerk-System im Bereich Eisen- und Stahlgrundproduktion anhand von Hochofen Innenvolumen bis BOF Konverterkapazität eingeordnet.
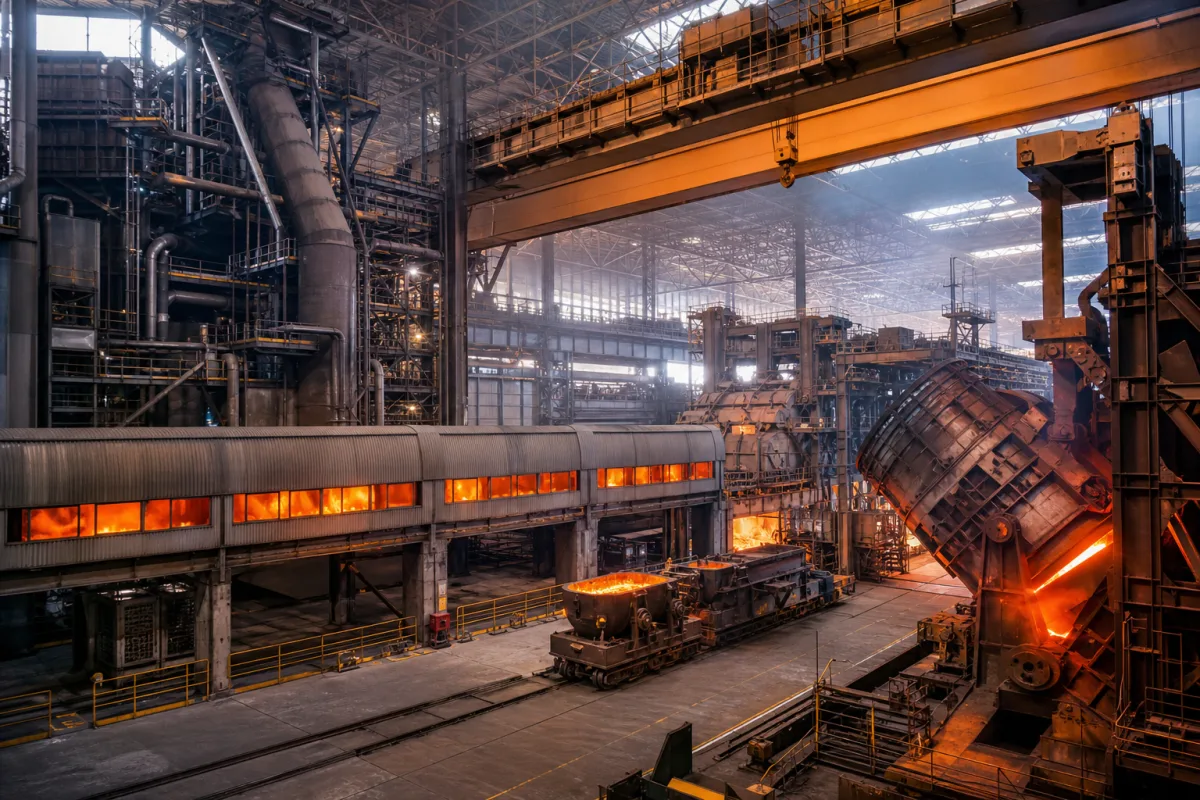
Ein typisches Integriertes Hochofen- und Sauerstoffblasstahlwerk-System wird durch die Baugruppe aus Hochofenstruktur und Heißmetall-Torpedopfannenwagen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Koordiniertes Eisen- und Stahlerzeugungssystem, das Rohstoffe in flüssigen Stahl umwandelt.
Eisenerz, Koks und Kalkstein werden in den Hochofen gegeben, wobei Koks als Brennstoff und Reduktionsmittel dient. Heißwind wird eingeblasen, um das Erz zu Roheisen zu reduzieren. Das Roheisen wird dann in einen Sauerstoffblasstahlkonverter (BOF) überführt. Eine Lanze für hochreinen Sauerstoff wird eingeführt, und Sauerstoff wird mit einer Rate von 3,0–4,5 Nm³/min eingeblasen, um Verunreinigungen wie Kohlenstoff, Silizium und Mangan zu oxidieren und flüssigen Stahl zu erzeugen. Der Prozess wird durch Parameter wie Roheisentemperatur (1350–1450 °C), Gichtgasdruck (0,15–0,25 MPa) und Windtemperatur (1150–1250 °C) gesteuert. Die BOF-Gefäßkapazität beträgt 100–300 Tonnen pro Charge, und die Abstich-zu-Abstich-Zeit liegt bei 30–45 Minuten. Das System erreicht eine hohe Produktionsmenge mit optimierter Energie- und Materialeffizienz.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Hochofen Innenvolumen | 2000–5000 m³ | Nutzvolumen des Hochofens (Gestell und Rast) |
| BOF Konverterkapazität | 100–300 Tonnen | Maximales Gewicht des Roheisens pro Charge |
| Sauerstoffblasrate | 3.0–4.5 Nm³/min | Maximaler Sauerstoffdurchsatz durch das LD-Konverterlanze |
| Schmelzzeit | 30–45 Minuten | Durchschnittliche Zeit für einen vollständigen BOF-Stahlerzeugungszyklus |
| Systemenergieverbrauch | 550–650 GJ/t Stahl | Gesamtenergieverbrauch pro Tonne flüssigen Stahls produziert |
| Roheisentemperatur | 1350–1450 °C | Too low causes skulling in ladle and BOF. |
| Gichtgasdruck | 0.15–0.25 MPa | High pressure improves reduction efficiency. |
| Windtemperatur | 1150–1250 °C | Higher reduces coke rate. |
| Sauerstoffreinheit | 99.5–99.9 % | Impurities affect steel quality. |
| Zustellungslebensdauer | 5000–8000 Schmelzen | Longer reduces downtime and cost. |
| Verfügbarkeit des Systems | 92–96 % | Includes scheduled maintenance; higher is better. |
| Geräuschpegel | ≤85 dB(A) | Worker safety limit; requires hearing protection.ISO 11201 |
| Staubemission | ≤15 mg/Nm³ | Environmental compliance; lower is stricter.GB 28662 |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
| Betriebsdruck: | Hochofen: 2-5 bar (Heißwinddruck), BOF: Atmosphärisch mit kontrollierter Sauerstoffeinblasung |
| Durchflussrate: | Roheisentransfer: 100-500 Tonnen/Stunde, Sauerstoffeinblasung: 20-50 Nm³/Tonne Stahl |
| Betriebstemperatur: | 1450-1700°C (Hochofen-Roheisen: 1400-1500°C, BOF-Stahlerzeugung: 1600-1700°C) |
| slag handling: | Basische Schlacke mit CaO/SiO₂-Verhältnis 2,0-4,0, Schlackenvolumen: 100-150 kg/Tonne Roheisen |
Herstellerprofile mit passender Produktionsfähigkeit in China.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Die BOF-Gefäßkapazität beträgt typischerweise 100–300 Tonnen Roheisen pro Charge. Dies ist ein Referenzbereich; die genaue Kapazität hängt von der spezifischen Systemkonfiguration ab und sollte mit dem Hersteller bestätigt werden.
Zu den Schlüsselparametern gehören Sauerstoffreinheit (99,5–99,9 %), Roheisentemperatur (1350–1450 °C) und Sauerstoffblasrate (3,0–4,5 Nm³/min). Verunreinigungen im Roheisen beeinflussen die Stahlqualität, und der Sauerstoffblasprozess ist darauf ausgelegt, diese zu oxidieren. Verifizieren Sie diese Parameter für Ihre spezifische Anwendung.
Der Systemenergieverbrauch wird in GJ pro Tonne produziertem flüssigem Stahl gemessen, mit einem typischen Bereich von 550–650 GJ/Tonne. Dies umfasst Energie für Eisen- und Stahlerzeugung. Der tatsächliche Wert hängt von den Betriebspraktiken ab und sollte mit dem Lieferanten verifiziert werden.
Signale sind eine verringerte Lebensdauer der feuerfesten Auskleidung (typischerweise 5000–8000 Chargen), erhöhte Stillstandszeiten und eine geringere Systemverfügbarkeit (92–96 %). Überwachen Sie auch Geräuschpegel (≤85 dB(A)) und Staubemissionen (≤15 mg/Nm³) für die Einhaltung von Vorschriften. Regelmäßige Inspektionen der Auskleidung und Kühlplatten sind unerlässlich.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.