Strukturierte Fertigungsdaten · 2026

Sauerstofflanzen-System

Auf Basis strukturierter CNFX-Herstellerprofile wird Sauerstofflanzen-System im Bereich Grundmetallherstellung anhand von Nennsauerstoffdurchfluss bis Betriebsdruck eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Sauerstofflanzen-System wird durch die Baugruppe aus Lance-Körper/Rohr und Lanzenspitzen-/Düsenblock beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein kritisches Teilsystem in der Sauerstoffaufblas-Stahlerzeugung, das hochreinen Sauerstoff in das Schmelzbad einbläst, um Verunreinigungen zu oxidieren.

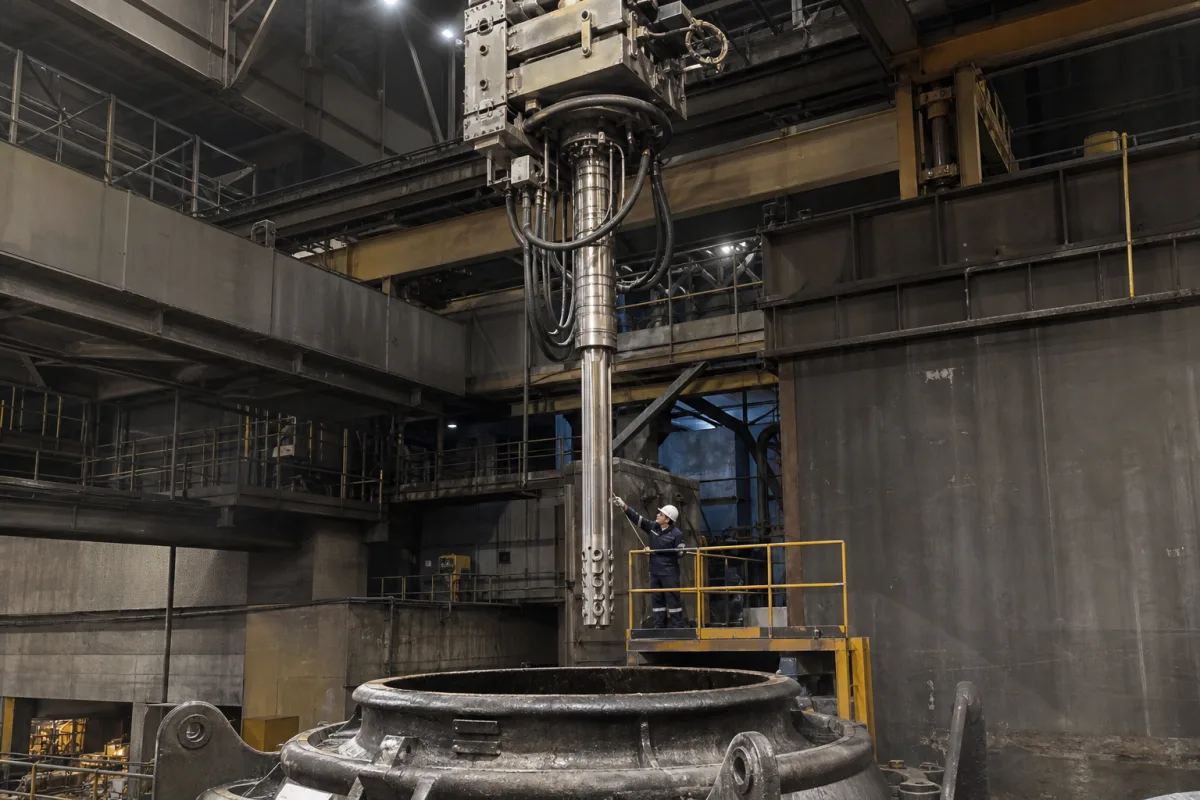
Sauerstofflanzen-System in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Sauerstofflanzen-System ist eine wesentliche Komponente des integrierten Hochofen- und Sauerstoffaufblas-Konverter-Stahlerzeugungssystems. Es besteht aus einer wassergekühlten Lanze, die Hochdruck-Sauerstoff mit hoher Reinheit in das Schmelzbad im Sauerstoffaufblas-Konverter (BOF) einbläst. Diese Einblasung fördert die Oxidation von Kohlenstoff, Silizium, Mangan und Phosphor-Verunreinigungen und ermöglicht eine präzise Steuerung des Stahlerzeugungsprozesses, der Temperaturregelung und der Schlackenbildung. Das System ist für die Integration in BOF-Gefäße ausgelegt, wobei die Lanze vertikal abgesenkt und angehoben wird, um den Sauerstoffeinblaspunkt zu steuern. Zu den wichtigsten Parametern gehören ein Nenn-Sauerstoffdurchfluss von 1000–5000 Nm³/h, ein Betriebsdruck von 1,0–1,6 MPa, eine Lanzenlänge von 15–25 m, ein Lanzen-Durchmesser von 150–300 mm, ein Kühlwasser-Durchfluss von 100–300 m³/h, ein Kühlwasser-Druck von 0,6–1,0 MPa, eine maximale Betriebstemperatur von 1600–1700 °C, ein Lanzenmaterial von 20G–25G (GB 5310), ein Düsenmaterial von CuCrZr (ASTM B187), ein Gewicht von 2–8 t, ein Lanzenhub von 10–20 m und eine Sauerstoffreinheit von 99,5–99,9 % (ISO 20480). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung mit dem rechtlichen Hersteller oder Lieferanten verifiziert werden. Die Leistung des Systems beeinflusst direkt die Entkohlungsrate, die Raffinationszeit und die Stahlqualität. Die richtige Auswahl erfordert die Berücksichtigung der Ofengeometrie, der Badtiefe und der Sauerstoffversorgungsinfrastruktur. Die Lanzenspitze aus Kupferlegierung muss extremen Temperaturen standhalten, während der Kohlenstoffstahlkörper strukturelle Integrität bietet. Edelstahl-Innenrohre gewährleisten Korrosionsbeständigkeit. Das System interagiert mit dem BOF-Steuerungssystem zur präzisen Regelung von Lanzenhöhe und Sauerstoffdurchfluss. Wartungssignale umfassen reduzierten Sauerstoffdurchfluss, erhöhte Kühlwassertemperatur oder ungewöhnliche Vibrationen, die auf Düsenverschleiß oder Lanzenverformung hinweisen. Fehlergrenzen umfassen das Überschreiten der maximalen Betriebstemperatur oder unzureichenden Kühlwasserdruck, was zu Lanzenversagen und Prozessunterbrechung führen kann. Verifizierungsfragen für die Beschaffung umfassen die Bestätigung, dass die Lanzenlänge zur Ofenhöhe passt, die Sicherstellung, dass die Sauerstoffreinheit dem erforderlichen Standard entspricht, und die Validierung von Kühlwasserdurchfluss und -druck für die spezifischen Betriebsbedingungen.

Funktionsprinzip

Das System funktioniert, indem eine wassergekühlte Lanze in das BOF-Gefäß abgesenkt wird. Hochdruck-Sauerstoff (typischerweise 8-12 bar) wird durch Düsen an der Lanzenspitze gepresst, wodurch Überschallstrahlen entstehen, die das Schmelzbad durchdringen. Dies erzeugt intensive Turbulenzen, die schnelle Oxidationsreaktionen (Entkohlung) und effizienten Wärmeübergang fördern. Die Lanzenhöhe und der Sauerstoffdurchfluss werden präzise gesteuert, um den Raffinationsprozess zu optimieren.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennsauerstoffdurchfluss1000–5000 Nm³/hDetermines decarburization rate and refining time.
Lanzenlänge15–25 mMust match furnace height and bath depth.
Lanzendurchmesser150–300 mmAffects oxygen jet velocity and lance rigidity.
Kühlwasserdurchfluss100–300 m³/hInsufficient flow leads to lance overheating.
Kühlwasserdruck0.6–1.0 MPaMust exceed oxygen pressure to prevent backflow.
Maximale Betriebstemperatur1600–1700 °CLance tip must withstand molten steel temperature.
Lanzenmaterial20G–25G StahlsorteHigh-temperature strength and oxidation resistance.GB 5310
DüsenmaterialCuCrZr LegierungCopper alloy for thermal conductivity.ASTM B187
Gewicht2–8 tAffects hoist and support structure design.
Lanzenhub10–20 mMust cover full range from park to bath.
Sauerstoffreinheit99.5–99.9 %Lower purity reduces decarburization efficiency.ISO 20480

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kupfer (für Lanzenspitze/Düsen) Kohlenstoffstahl (für Lanzenschaft) Edelstahl (für interne Rohrleitungen)

Komponenten / BOM

Components / BOM
  • Lance-Körper/Rohr
    Hauptstrukturrohrleitung für Sauerstoff- und Kühlwassertransport; typischerweise eine konzentrische Rohranordnung.
    Material: Kohlenstoffstahl
  • Lanzenspitzen-/Düsenblock
    Enthält präzisionsgefertigte Düsen, die die Sauerstoffstrahlen formen und in das Bad beschleunigen.
    Material: Kupfer (für hohe Wärmeleitfähigkeit)
  • Kühlwassersystem
    Zirkuliert Wasser durch den Ringspalt der Lanze, um extreme Hitze aus dem Ofen aufzunehmen.
    Material: Edelstahl (Rohrleitungen), Kohlenstoffstahl (Sammler)
  • Lanzenwagen/Positioniermechanismus
    Hebt, senkt und positioniert die Lanze vertikal und teilweise rotatorisch über dem Ofen.
    Material: Baustahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Reduktion des Kühlwasserflusses unter 30 L/min pro Meter Lanzenlänge Schmelzen und strukturelle Verformung der Kupferspitze Redundante Kühlkreisläufe mit Durchflusssensoren und automatischem Lanzenrückzug bei <25 L/min Durchfluss
Abfall der Sauerstoffreinheit unter 99,5 % (Industriegrad-Schwellenwert) Erhöhter Feuerfestverschleiß und Instabilität der Schlackenaufschäumung Kryogene Destillations-Reservesystem mit Reinheitsüberwachung und automatischem Umschalten bei 99,3 %

Technische Bewertung

Betriebsbereich
Betriebsbereich
8-15 bar (Sauerstoffdruck), 1200-1600°C (Spitzentemperatur), 0,8-1,2 m³/min pro Tonne Stahl (Durchsatz)
Belastungs- und Ausfallgrenzen
Lanzenspitzentemperatur überschreitet 1650°C (Kupferschmelzpunkt), Sauerstoffdruck fällt unter 6 bar (unzureichende Penetration) oder Strömungsturbulenz überschreitet Reynolds-Zahl 4000.
Thermische Ermüdung durch zyklisches Erhitzen (1200-1600°C) und Kühlen (Wasserkühlung bei 25°C) verursacht Mikrorissausbreitung in der Kupferspitze; Kavitationserosion tritt auf, wenn der lokale Druck unter den Sauerstoffdampfdruck (0,5 bar bei 1600°C) fällt.
Fertigungskontext
Sauerstofflanzen-System wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:10-20 bar (Betriebsdruckbereich)
Durchflussrate:500-1200 Nm³/min (Sauerstoffdurchsatzkapazität)
Betriebstemperatur:1500-1700°C (Temperaturbereich des Roheisenbades)
Montage- und Anwendungskompatibilität
Hochreiner Sauerstoff (>99,5 % O2)Roheisenbad mit Kohlenstoffgehalt von 3-4 %Mit basischen feuerfesten Materialien ausgekleidete Behälter
Nicht geeignet: Chlor- oder schwefelhaltige Atmosphären (verursachen schwere Korrosion)
Auslegungsdaten
  • Erforderlicher Sauerstoffdurchsatz (Nm³/min)
  • Lanzeneintauchtiefe und -winkel
  • Behälterkapazität und gewünschte Blaszeit

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Schnelle thermische Zyklen durch Hochtemperatur-Sauerstoffinjektion in geschmolzenes Metall, die wiederholte Ausdehnungs-/Kontraktionsspannungen verursachen, die die Dauerfestigkeitsgrenzen des Materials überschreiten.
Erosionskorrosion
Ursache: Hochgeschwindigkeits-Sauerstoffstrom kombiniert mit Partikeln im Gasstrom und chemischen Reaktionen mit Prozessmaterialien, die zu beschleunigtem Materialabbau an der Lanzenspitze und inneren Oberflächen führen.
Wartungsindikatoren
  • Unregelmäßiges Flammenbild oder Rückzündung an der Lanzenspitze während des Betriebs
  • Sichtbarer Oxidationsschichtaufbau oder lokale Verfärbung an der Lanzenaußenseite außerhalb der normalen Betriebsparameter
Technische Hinweise
  • Einführung gestaffelter Kühlprotokolle nach dem Betrieb zur Minimierung von thermischem Schock durch kontrolliertes Spülen mit Inertgas vor vollständigem Abschalten
  • Installation von Echtzeit-Sauerstoffreinheitsüberwachung mit automatischen Umleitungssystemen zur Verhinderung von Partikelkontamination und Feuchtigkeitseintritt

Konformität und Fertigungsnormen

Referenznormen
ASTM A53/A53M-20 - Norm für nahtlose und geschweißte Stahlrohre, schwarz und feuerverzinktCE-Kennzeichnung - Richtlinie 2014/68/EU (Druckgeräterichtlinie)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,05 mm
  • Wandstärke: +/-10 % der Nennwandstärke
Qualitätsprüfung
  • Hydrostatischer Drucktest
  • Visuelle und Maßliche Prüfung

Hersteller von Sauerstofflanzen-System

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Druckguss

Aluminium-Druckguss ist ein Herstellungsverfahren, das komplexe, hochpräzise Metallteile erzeugt, indem geschmolzene Aluminiumlegierung unter hohem Druck in eine Stahlform eingespritzt wird.

Spezifikationen ansehen ->
Aluminium-Strangpressprofil

Aluminium-Strangpressprofil ist ein leichtes, korrosionsbeständiges Strukturbauteil, das durch Pressen einer Aluminiumlegierung durch eine Matrize hergestellt wird und in Bauwesen, Automobil und Konsumgütern verwendet wird.

Spezifikationen ansehen ->
Anodenplatte

Eine Anodenplatte ist eine verbrauchbare Elektrodenkomponente, die bei der elektrolytischen Raffination und Elektrogewinnung von Nichteisenmetallen wie Kupfer, Zink und Blei verwendet wird.

Spezifikationen ansehen ->
Automatisiertes Ingot-Stapel- und Palettiersystem

Automatisiertes System zum Stapeln und Palettieren von Metallbarren nach dem Gießen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Sauerstoffdurchflussbereich für ein Sauerstofflanzen-System?

Der Nenn-Sauerstoffdurchfluss liegt typischerweise im Bereich von 1000–5000 Nm³/h, aber der genaue Wert hängt von der Ofenkapazität und den Prozessanforderungen ab. Verifizieren Sie immer mit dem Hersteller für Ihr spezifisches Modell.

Welche Materialien werden für Lanzenspitze und -körper verwendet?

Die Lanzenspitze besteht typischerweise aus einer Kupferlegierung wie CuCrZr (ASTM B187) für Wärmeleitfähigkeit, während der Lanzenkörper normalerweise aus Kohlenstoffstahl (z. B. 20G–25G nach GB 5310) für strukturelle Festigkeit besteht. Für Innenrohre wird Edelstahl verwendet.

Wie beeinflusst der Kühlwasserdruck den Lanzenbetrieb?

Der Kühlwasserdruck muss den Sauerstoffdruck übersteigen, um Rückströmung zu verhindern und eine ausreichende Kühlung zu gewährleisten. Der Referenzbereich liegt bei 0,6–1,0 MPa. Unzureichender Druck kann zu Überhitzung und Ausfall der Lanze führen.

Was sind häufige Anzeichen dafür, dass die Lanze gewartet werden muss?

Anzeichen sind reduzierter Sauerstoffdurchfluss, erhöhte Kühlwassertemperatur, ungewöhnliche Vibrationen oder sichtbare Schäden an der Lanzenspitze. Diese können auf Düsenverschleiß, Verformung oder Verstopfung hinweisen und erfordern Inspektion und Reparatur.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Sauerstofflanzen-System

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Sauerstofflanzen-System?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Sandformmaschine
Nächstes Produkt
Schlackeabscheideeinheit
AngebotChat