Strukturierte Fertigungsdaten · 2026

Integriertes System zur Stahlherstellung mit Direktreduktion und Lichtbogenofen

Auf Basis strukturierter CNFX-Herstellerprofile wird Integriertes System zur Stahlherstellung mit Direktreduktion und Lichtbogenofen im Bereich Eisen- und Stahlgrundproduktion anhand von DRI Produktionsrate bis EAF Kapazität eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Integriertes System zur Stahlherstellung mit Direktreduktion und Lichtbogenofen wird durch die Baugruppe aus Direktreduktionsschachtofen und Elektrolichtbogenofen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Vollständiges Stahlproduktionssystem, das DRI-Produktion mit EAF-Schmelzen kombiniert
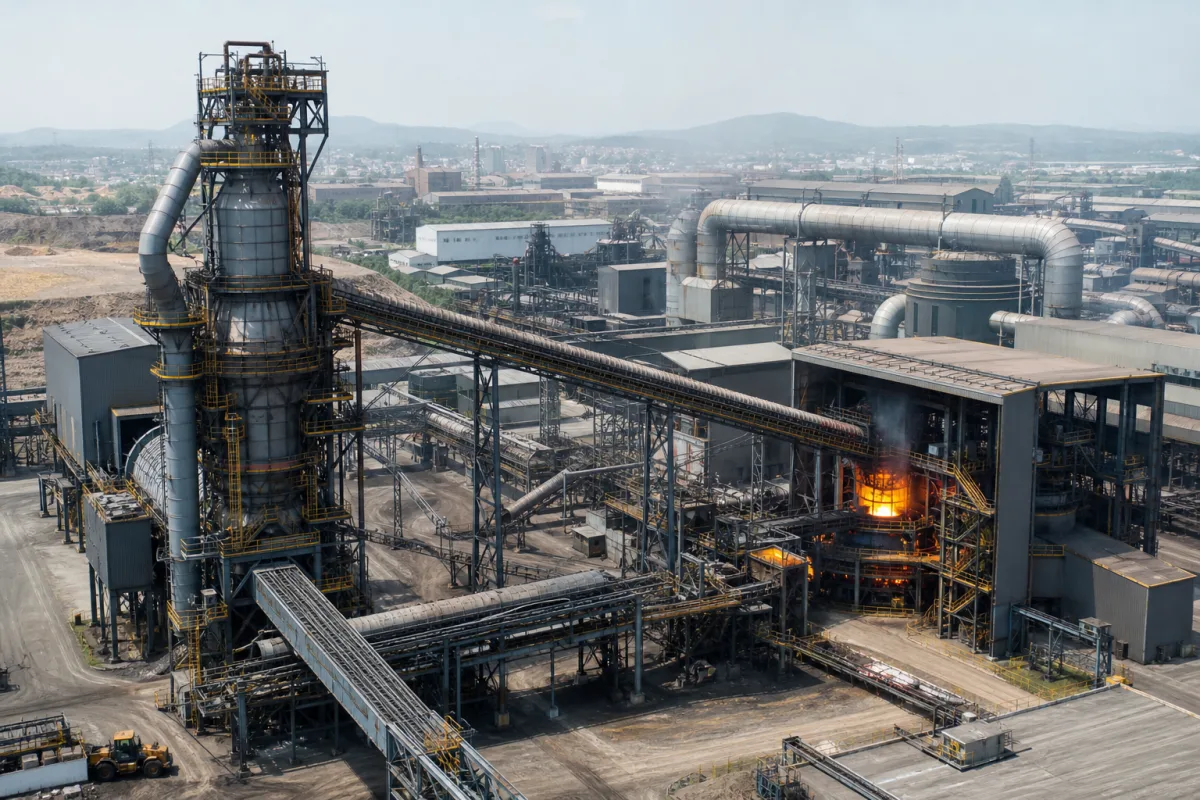
Integriertes System zur Stahlherstellung mit Direktreduktion und Lichtbogenofen in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das integrierte System zur Stahlherstellung mit Direktreduktion und Lichtbogenofen ist eine vollständige industrielle Anlage zur Stahlproduktion aus Eisenerz ohne herkömmliche Hochöfen oder Koksöfen. Es kombiniert zwei Kernprozesse: die Direktreduktion von Eisenerz zu direktreduziertem Eisen (DRI) unter Verwendung von Reduktionsgasen und das anschließende Schmelzen und Raffinieren dieses DRI in einem Lichtbogenofen (EAF) zur Erzeugung von flüssigem Stahl. Diese Route bietet operative Flexibilität und eine geringere Umweltbelastung im Vergleich zur konventionellen integrierten Stahlherstellung, insbesondere wenn sie mit Erdgas oder erneuerbaren Energien betrieben wird. Das System ist modular aufgebaut, was skalierbare Produktionskapazitäten und die Integration erneuerbarer Energiequellen ermöglicht. Es eignet sich für Regionen mit reichlich Erdgas oder erneuerbarem Strom. Das System umfasst Materialhandhabung für Eisenerzpellets, Schrottstahl und feuerfeste Materialien sowie Gasversorgungs- und Aufbereitungssysteme. Zu den wichtigsten Parametern gehören eine DRI-Produktionsrate von 50–200 Tonnen pro Stunde, eine EAF-Kapazität von 100–300 Tonnen pro Schmelze und ein spezifischer Erdgasverbrauch von 9–12 GJ pro Tonne DRI. Die Systemfläche beträgt 5.000–15.000 Quadratmeter, das Gesamtgewicht 5.000–15.000 Tonnen. Die Betriebsverfügbarkeit liegt typischerweise bei 92–96 %, die CO2-Emissionen bei 0,6–1,0 kg pro Tonne Stahl. Das System arbeitet bei einem Druck von 1,0–1,6 MPa und einer Reduktionszonentemperatur von 850–1050 °C. Die elektrische Leistung für den EAF beträgt 80–250 MVA (IEC 60076). Der Metallisierungsgrad liegt bei 92–96 %, der Kohlenstoffgehalt im DRI bei 1,5–4,0 %. Der Wasserverbrauch beträgt 0,5–1,5 m³ pro Tonne Stahl, der Lärmpegel 85–95 dB(A) in 1 m Entfernung (ISO 11201). Alle Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung mit dem Hersteller oder Lieferanten bestätigt werden.

Funktionsprinzip

Eisenerzpellets werden in einen Schachtofen gegeben und durch einen Strom heißer Reduktionsgase, typischerweise aus Erdgas oder Wasserstoff, zu direktreduziertem Eisen (DRI) reduziert. Das DRI wird zusammen mit Schrottstahl und Zuschlagstoffen in einen Lichtbogenofen gegeben. Hochleistungs-Lichtbögen schmelzen das Einsatzmaterial, und Raffinationsreaktionen entfernen Verunreinigungen, um flüssigen Stahl mit der gewünschten Zusammensetzung zu erzeugen. Das System ist für kontinuierlichen oder chargenweisen Betrieb ausgelegt, wobei die DRI-Produktionsrate und die EAF-Kapazität aufeinander abgestimmt sind, um einen ausgewogenen Durchsatz zu erreichen. Die Zusammensetzung und Temperatur des Reduktionsgases werden gesteuert, um einen Metallisierungsgrad von 92–96 % und einen Kohlenstoffgehalt im DRI von 1,5–4,0 % zu erreichen, die die Stahlqualität und den Energieverbrauch beeinflussen. Das Abgas des EAF wird zur Entstaubung und Wärmerückgewinnung behandelt, und Wasser wird für Kühlung und Gasreinigung in einem geschlossenen Kreislauf verwendet, um den Ergänzungsbedarf zu minimieren.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
DRI Produktionsrate50–200 Tonnen/StundeDirektreduziertes Eisen Produktionskapazität
EAF Kapazität100–300 Tonnen/ChargeElektrolichtbogenofen-Schmelzkapazität pro Charge
Erdgasverbrauch9–12 GJ/t DRISpezifischer Erdgasverbrauch für die Direktreduktion von Eisenerz (DRI-Produktion)
Systemgrundfläche5000–15000 QuadratmeterGesamtfläche für vollständige Installation
CO2 Emissionen0.6–1.0 kg CO2/t StahlSpezifische Kohlendioxidemissionen
Systemverfügbarkeit92–96 %Jährliche Betriebsverfügbarkeit in Prozent
Betriebsdruck1.0–1.6 MPa
Betriebstemperatur850–1050 °CReduction zone temperature; affects metallization and energy use.
Elektrische Leistung80–250 MVATransformer rating for EAF; higher for faster melting.IEC 60076
Metallisierungsgrad92–96 %Higher reduces EAF energy consumption and slag volume.
Kohlenstoffgehalt im DRI1.5–4.0 %Adjustable via process gas composition; affects steel quality.
Wasserverbrauch0.5–1.5 m³/t StahlFor cooling and gas cleaning; closed-loop reduces makeup.
Geräuschpegel85–95 dB(A)At 1 m from equipment; enclosures may reduce to 85.ISO 11201
Systemgewicht5000–15000 tIncludes all equipment and structural steel; affects foundation.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Eisenerzpellets Erdgas/Wasserstoff Schrottstahl Feuerfeste Materialien

Komponenten / BOM

Components / BOM
  • Direktreduktionsschachtofen
    Reduziert Eisenerz zu Eisenschwamm (DRI) mittels Reduktionsgasen
    Material: Feuerfest ausgekleidete Stahlschale
  • Elektrolichtbogenofen
    Schmilzt Eisenschwamm und Schrott zur Herstellung von flüssigem Stahl
    Material: Wassergekühlte Stahlpaneele mit feuerfester Auskleidung
  • Gasreformieranlage
    Erzeugt Reduktionsgas aus Erdgas
    Material: Hochtemperaturlegierungsstahl
  • Materialhandhabungssystem
    Transportiert Eisenerz, DRI und Schrott zwischen Prozessen
    Material: Kohlenstoffstahl mit verschleißfesten Auskleidungen
  • Abgasreinigungsanlage
    Reinigt und gewinnt Prozessgase zurück
    Material: Edelstahlkanäle und -wäscher
  • Prozessleitsystem
    Koordiniert und optimiert alle Systemabläufe
    Material: Industrieelektronik und -instrumentierung

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

DRI-Reformer-Katalysatordeaktivierung unter 750°C Synthesegas H₂/CO-Verhältnis fällt unter 1,5, was unvollständige Eisenoxidreduktion verursacht Integrierte Temperaturregelung hält Reformer bei 850±20°C mit redundanten Thermoelementen
EAF-Elektrodenregelsystem-Phasenungleichgewicht > 15 % Lichtbogeninstabilität verursacht Spannungsschwankungen > ±10 % des Sollwerts Dreiphasige symmetrische Elektrodenpositionierung mit unabhängiger Servosteuerung, die ±2 mm Positionierungsgenauigkeit beibehält

Technische Bewertung

Betriebsbereich
Betriebsbereich
DRI-Schachtdruck: 3,5-5,2 bar, EAF-Elektrodenstrom: 40-120 kA, EAF-Transformator-Sekundärspannung: 200-1000 V, DRI-Reduktionstemperatur: 800-1050°C, EAF-Badtemperatur: 1600-1650°C
Belastungs- und Ausfallgrenzen
DRI-Schachtdruck > 5,5 bar verursacht Dichtungsversagen, EAF-Elektrodenstrom > 130 kA verursacht Elektrodenbruch, EAF-Transformator-Sekundärspannung > 1100 V verursacht Isolationsdurchschlag, DRI-Reduktionstemperatur > 1100°C verursacht Pelletschmelzen, EAF-Badtemperatur > 1700°C verursacht Feuerfesterosion > 5 mm/Stunde
DRI-Druckversagen: Trichterdichtungsmaterial (Graphit) überschreitet Druckfließgrenze (45 MPa), EAF-Elektrodenversagen: Graphitelektroden-Thermospannung überschreitet Bruchzähigkeit (1,2 MPa·m¹/²), EAF-Transformatorversagen: Isolierpapier-Durchschlagsfestigkeit bei >15 kV/mm, DRI-Temperaturversagen: Fe₂O₃-Reduktionskinetikverschiebung verursacht FeO-Fe-Eutektikum-Bildung bei 1121°C, EAF-Temperaturversagen: MgO-C-Feuerfest-Auflösungsrate folgt Arrhenius-Gleichung mit Aktivierungsenergie 180 kJ/mol
Fertigungskontext
Integriertes System zur Stahlherstellung mit Direktreduktion und Lichtbogenofen wird innerhalb von Eisen- und Stahlgrundproduktion nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

DRI-EAF integrated steel plant Direct reduction steelmaking system Gas-based steel production line Integrated DR-EAF system

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:DRI-Reduktionsgas: 3-5 bar, EAF: atmosphärisch mit kontrolliertem Überdruck
Durchflussrate:Reduktionsgas: 50-200 Nm³/t DRI, Kühlwasser: standortspezifisch
Betriebstemperatur:DRI-Schacht: 800-1100°C, EAF-Schmelzen: 1600-1800°C
Montage- und Anwendungskompatibilität
Eisenerzpellets (hochgradig >67 % Fe)Erdgas- oder Synthesegas-ReduktionsmittelSchrottstahl (EAF-Charge)
Nicht geeignet: Rohstoffe mit hohem Feuchtigkeitsgehalt (>5 % Feuchtigkeit im Erz)
Auslegungsdaten
  • Erforderliche jährliche Stahlerzeugungskapazität (t/Jahr)
  • Verfügbare elektrische Leistungsversorgungskapazität (MW)
  • Eisenerzrohstoffqualität (%Fe, Gangartgehalt)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Degradation der feuerfesten Auskleidung
Ursache: Thermische Zyklen und chemischer Angriff durch Schlacke/Metall im EAF, was zu Abplatzungen, Erosion und reduzierter Auskleidungslebensdauer führt.
Elektrodenbruch
Ursache: Thermischer Schock, mechanische Belastung durch unsachgemäße Handhabung oder Positionierung und Oxidation bei hohen Temperaturen im EAF.
Wartungsindikatoren
  • Ungewöhnliche Schwankungen im Ofenleistungsverbrauch oder unregelmäßiges Lichtbogenverhalten, was auf Elektroden- oder Feuerfestprobleme hinweist.
  • Sichtbare Hotspots auf der Ofenschale oder abnormale Gasemissionen, die auf Feuerfestversagen oder Lufteinbruch hindeuten.
Technische Hinweise
  • Implementierung vorausschauender Wartung mittels Thermografie und Schwingungsanalyse zur Überwachung des Feuerfestzustands und der Elektrodenintegrität.
  • Optimierung der Schlackenzusammensetzung und Steuerung der Abstich-zu-Abstich-Zeiten zur Minimierung thermischer Zyklen und chemischen Verschleißes an Feuerfestmaterialien.

Konformität und Fertigungsnormen

Referenznormen
ASTM A36/A36M - Standard-Spezifikation für KohlenstoffbaustahlCE EN 10025 - Warmgewalzte Erzeugnisse aus Baustählen
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,05 mm
  • Ebenheitstoleranz: 0,15 mm pro Meter
Qualitätsprüfung
  • Ultraschallprüfung (UT) für Schweißnahtintegrität
  • Chemische Zusammensetzungsanalyse mittels optischer Emissionsspektrometrie

Hersteller von Integriertes System zur Stahlherstellung mit Direktreduktion und Lichtbogenofen

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was sind die Hauptkomponenten dieses Stahlherstellungssystems?

Das System umfasst einen Schachtofen zur Direktreduktion von Eisenerzpellets, einen Lichtbogenofen zum Schmelzen und Raffinieren, Materialhandhabungssysteme für Eisenerzpellets, Schrottstahl und feuerfeste Materialien, Gasversorgungs- und Aufbereitungssysteme sowie Hilfseinrichtungen wie Transformatoren, Kühlsysteme und Gasreinigungsanlagen.

Wie schneidet dieses System im Vergleich zur herkömmlichen Hochofen-Stahlherstellung ab?

Dieses System eliminiert die Notwendigkeit von Koksöfen und Hochöfen, reduziert die Umweltbelastung und erhöht die Flexibilität. Es kann mit Erdgas oder Wasserstoff betrieben werden und eignet sich gut für Regionen mit reichlich Erdgas oder erneuerbarer Energie. Das modulare Design ermöglicht skalierbare Produktionskapazitäten und eine einfachere Integration erneuerbarer Energiequellen.

Was sind die typischen Leistungsparameter?

Typische Referenzbereiche umfassen eine DRI-Produktionsrate von 50–200 Tonnen pro Stunde, eine EAF-Kapazität von 100–300 Tonnen pro Schmelze, einen Erdgasverbrauch von 9–12 GJ pro Tonne DRI, eine Systemfläche von 5.000–15.000 Quadratmetern, CO2-Emissionen von 0,6–1,0 kg pro Tonne Stahl und eine Systemverfügbarkeit von 92–96 %. Diese Werte müssen für das spezifische Modell und die Anwendung bestätigt werden.

Welche Normen und Verifizierungen sind relevant?

Das System hat einen Betriebsdruck von 1,0–1,6 MPa, IEC 60076 für die elektrische Leistung (80–250 MVA) und ISO 11201 für den Lärmpegel (85–95 dB(A)). Diese Normen sind Beschaffungsreferenzen und implizieren keine Zertifizierung. Bestätigen Sie immer modellspezifische Werte und Konformität mit dem Hersteller oder Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Eisen- und Stahlgrundproduktion

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Integriertes System zur Stahlherstellung mit Direktreduktion und Lichtbogenofen

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Integriertes System zur Stahlherstellung mit Direktreduktion und Lichtbogenofen?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Integriertes System zur Entschwefelung von Roheisen und Schlackebehandlung
Nächstes Produkt
Integriertes Warmbandwalz- und Fertigbearbeitungssystem
AngebotChat