Strukturierte Fertigungsdaten · 2026

Formkasten-Spannsystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Formkasten-Spannsystem im Bereich Maschinen- und Anlagenbau anhand von Spannkraft bis Betriebsdruck eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Formkasten-Spannsystem wird durch die Baugruppe aus Spannzylinder / Aktor und Klemmarm / Klemmplatte beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein mechanisches System, das die Ober- und Unterkästen während des Sandformprozesses sicher hält und ausrichtet.

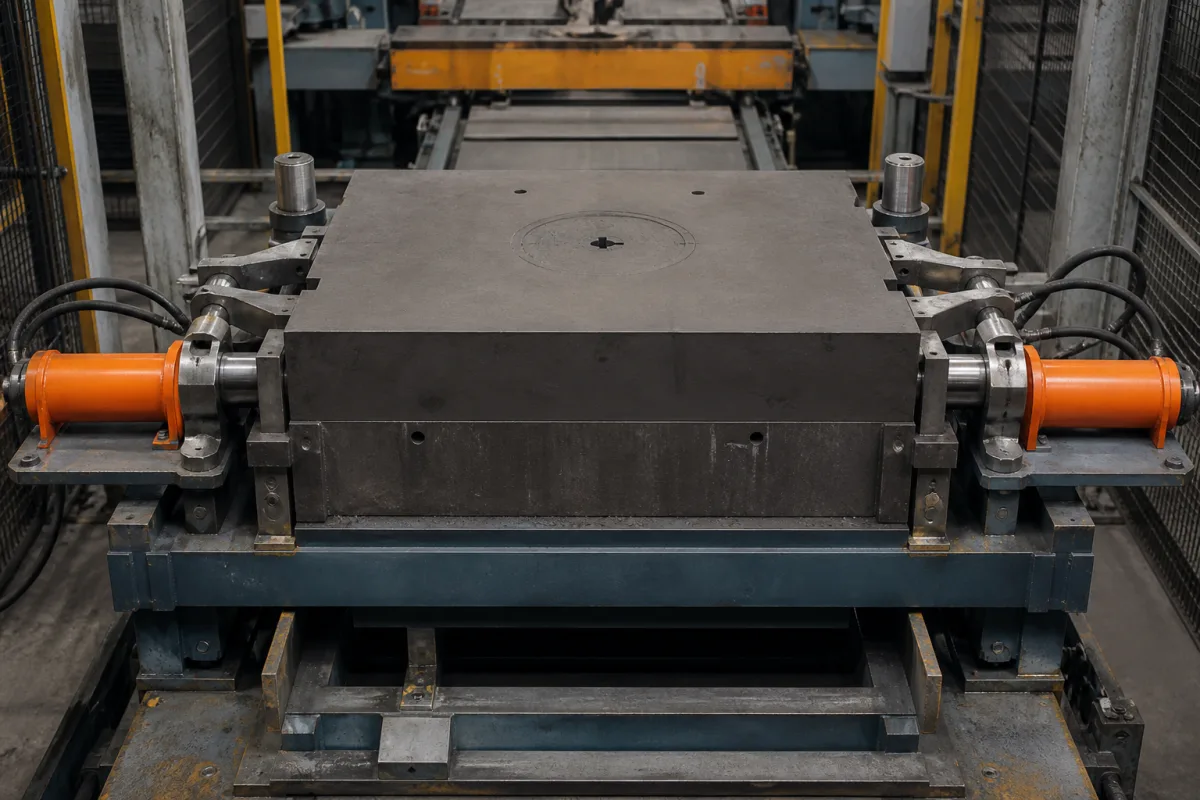
Formkasten-Spannsystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Formkasten-Spannsystem ist eine kritische Komponente einer Sandformmaschine, die dafür verantwortlich ist, eine präzise und gleichmäßige Spannkraft auf die obere (Oberkasten) und untere (Unterkasten) Hälfte des Formkastens auszuüben. Dies stellt sicher, dass die Kästen während der entscheidenden Phasen des Modellaushebens, der Sandverdichtung und der Formhandhabung perfekt ausgerichtet und abgedichtet bleiben, wodurch Sandverlust, Formverschiebung und Maßabweichungen des endgültigen Gussstücks verhindert werden. Das System verwendet typischerweise hydraulische oder pneumatische Zylinder, mechanische Kniehebelspanner oder Schraubmechanismen, um Spannkraft zu erzeugen. Aktuatoren üben Druck auf Spannarme oder -platten aus, die mit den Flanschen des Formkastens in Eingriff kommen. Ein Steuerungssystem verwaltet die Spannsequenz, Kraftaufbringung und -freigabe und integriert sich oft in den gesamten Maschinenzyklus für den automatisierten Betrieb. Das System ist für den Betrieb innerhalb spezifizierter Parameter ausgelegt: Spannkraft von 50 bis 200 kN, Betriebsdruck von 1,0 bis 1,6 MPa, Spannhub von 50 bis 150 mm, Spann geschwindigkeit von 10 bis 30 mm/s, Positioniergenauigkeit von ±0,05 mm, Wiederholgenauigkeit von ±0,02 mm und Betriebstemperatur von -10 bis 60 °C. Die Schutzart beträgt IP54 bis IP65 (gemäß IEC 60529). Das Material ist typischerweise duktiles Gusseisen der Güte QT500-7 (gemäß GB/T 1348), und das Gewicht liegt zwischen 150 und 350 kg. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Das System ist in Varianten aus Kohlenstoffstahl oder legiertem Stahl erhältlich. Bei der Beschaffung ist es wichtig, die genaue Spannkraft, den Hub, die Geschwindigkeit und andere Parameter mit dem Hersteller zu bestätigen, da sie von der Größe und dem Gewicht des Formkastens abhängen. Die Leistung des Systems wirkt sich direkt auf die Gussqualität aus, daher sind regelmäßige Wartung und Kalibrierung erforderlich, um Genauigkeit und Wiederholbarkeit zu erhalten.

Funktionsprinzip

Das Spannsystem erzeugt Kraft über hydraulische oder pneumatische Zylinder, mechanische Kniehebelspanner oder Schraubmechanismen. Aktuatoren drücken Spannarme oder -platten gegen die Flansche des Formkastens und üben gleichmäßigen Druck aus. Ein Steuerungssystem sequenziert die Spannaktion, verwaltet die Kraftaufbringung und löst die Spanner nach dem Formzyklus. Das System integriert sich in die SPS der Maschine für den automatisierten Betrieb und gewährleistet während des gesamten Prozesses eine konsistente Spannkraft und Ausrichtung.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spannkraft50–200 kNMust exceed mold weight to prevent shifting
Spannhub50–150 mmMust accommodate mold height variations
Spann geschwindigkeit10–30 mm/sFaster speed reduces cycle time
Positioniergenauigkeit±0.05 mmEnsures mold alignment
Wiederholgenauigkeit±0.02 mmConsistent clamping over cycles
Betriebstemperatur-10–60 °COutside range may affect seals and hydraulics
SchutzartIP54–IP65Protects against dust and water jetsIEC 60529
WerkstoffQT500-7Ductile iron for strength and wear resistanceGB/T 1348
Gewicht150–350 kgAffects handling and installation

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahl Legierter Stahl

Komponenten / BOM

Components / BOM
  • Spannzylinder / Aktor
    Erzeugt die für das Spannen erforderliche lineare Kraft.
    Material: Stahl, Dichtungen (Gummi/Polyurethan)
  • Klemmarm / Klemmplatte
    Greift direkt an die Formkastenfansche an, um die Klemmkraft aufzubringen und zu verteilen.
    Material: Legierter Stahl
  • Führungsschienen / Säulen
    Sichert präzise lineare Bewegung und Ausrichtung des Spannmechanismus.
    Material: Vergüteter Stahl
  • Kraftaufnehmer / Druckmessgerät
    Überwacht und liefert Rückmeldung zur aufgebrachten Klemmkraft.
    Material: Stahl, Elektronische Bauteile
  • Steuerventilblock
    Leitet hydraulische/pneumatische Flüssigkeit zur Steuerung des Spannvorgangs (ausfahren, halten, einfahren).
    Material: Aluminium, Stahl, Dichtungen

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitskontamination mit Partikelmaterie, die den ISO 4406 18/16/13 Reinheitsgrad überschreitet Blockierung des Wegeventils im Steuerventil, die zu unvollständiger Spannzylinder-Ausfahrung führt Installation einer doppelten 3-Mikron-Absolut-Filtration mit Differenzdrucküberwachung und automatischem Bypass bei 2 bar ΔP
Thermischer Ausdehnungsunterschied zwischen Gusseisen-Formkästen (α=11,0×10⁻⁶/°C) und Stahl-Ausrichtungsstiften (α=12,0×10⁻⁶/°C) Binden an der Ausrichtungsstift-Buchse-Schnittstelle während Temperaturzyklen zwischen 20-180°C Implementierung von konischen Ausrichtungsstiften mit 0,5° Öffnungswinkel und PTFE-beschichteten Lagerflächen

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-80 bar Hydraulikdruck, 0,02-0,05 mm Ausrichtungstoleranz, 20-150 kN Spannkraft
Belastungs- und Ausfallgrenzen
Hydraulikdruck über 85 bar verursacht Dichtungsextrusion, Ausrichtungsabweichung über 0,08 mm erzeugt Formabweichung, Spannkraft unter 18 kN ermöglicht Formtrennung während des Gießens
Dichtungsversagen tritt durch Extrusion auf, wenn der Hydraulikdruck die Streckgrenze des Dichtungsmaterials überschreitet (typischerweise 25 MPa für HNBR). Formabweichung resultiert aus kumulativer Toleranzakkumulation, die die elastische Verformungsgrenze des Formstoffes (ca. 0,1 % Dehnung) überschreitet. Unzureichende Spannkraft ermöglicht Formtrennung, wenn der Schmelzmetalldruck (ca. 0,2-0,4 MPa) die Reibungskraft zwischen den Formhälften übersteigt.
Fertigungskontext
Formkasten-Spannsystem wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 10 bar (145 psi) Spannkraft
Durchflussrate:Nicht spezifiziert
Betriebstemperatur:Umgebungstemperatur bis 150°C (302°F) - typische Gießerei-Umgebung
Montage- und Anwendungskompatibilität
NassformstoffformenHarzgebundene FormstoffformenCold-Box-Formen
Nicht geeignet: Hochdruck-Druckgussumgebungen mit Schmelzmetall-Exposition
Auslegungsdaten
  • Formkasten-Abmessungen (Länge x Breite x Höhe)
  • Erforderliche Spannkraft pro Formkasten
  • Produktionszykluszeit (Spann-/Lösefrequenz)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Degradation der Hydraulikzylinder-Dichtung
Ursache: Kontamination durch Trennmittel oder Partikel, die abrasiven Verschleiß verursachen, verstärkt durch thermische Zyklen, die zu Materialverhärtung und Elastizitätsverlust führen.
Fehlausrichtung des Spannmechanismus
Ursache: Verschleiß an Führungsstiften/-buchsen durch wiederholte zyklische Belastung oder Setzungen des Fundaments, die zu ungleichmäßiger Spannungsverteilung und Bindung führen.
Wartungsindikatoren
  • Hörbares Zischen oder Quietschen während der Spannzyklen, das auf Hydraulikleckagen oder unzureichende Schmierung hinweist
  • Sichtbare Fehlausrichtung oder ungleichmäßiger Spalt zwischen den Formhälften während des Spannvorgangs, was auf mechanischen Verschleiß oder hydraulischen Druckungleichgewicht hindeutet
Technische Hinweise
  • Implementierung einer proaktiven Filtrationswartung des Hydrauliköls mit regelmäßiger Partikelzählanalyse und Feuchtigkeitskontrolle zur Erhaltung der Dichtungsintegrität
  • Etablierung einer Laserausrichtungsverifikation während PM-Abschaltungen und Überwachung der Spannkraftkonsistenz durch Druckaufnehmer-Trendanalyse zur Früherkennung von Verschleißmustern

Konformität und Fertigungsnormen

Referenznormen
ISO 12165:1995 (Komponenten für Formen und Werkzeuge)ANSI B11.19-2019 (Leistungsanforderungen an Schutzeinrichtungen)DIN 16760 (Formen für die Kunststoffverarbeitung)
Fertigungsgenauigkeit
  • Führungsstift-Bohrungsdurchmesser: +/-0,01 mm
  • Plattenmontageflächen-Ebenheit: 0,05 mm pro 300 mm
Qualitätsprüfung
  • Härteprüfung (Rockwell-C-Skala) für Verschleißflächen
  • Maßliche Verifizierung mit Koordinatenmessgerät (KMG)

Hersteller von Formkasten-Spannsystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

5-Achsen-CNC-Steuerung

Eine spezialisierte industrielle Steuereinheit, die die gleichzeitige Bewegung von fünf Achsen in CNC-Bearbeitungssystemen verwaltet und koordiniert.

Spezifikationen ansehen ->
Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Spannkraftbereich für dieses System?

Die Spannkraft liegt typischerweise zwischen 50 und 200 kN, aber der genaue Wert muss basierend auf dem Gewicht und der Größe des Formkastens gewählt werden, um ein Verschieben während des Formens zu verhindern.

Wie stellt das System die Formausrichtung sicher?

Das System bietet eine Positioniergenauigkeit von ±0,05 mm und eine Wiederholgenauigkeit von ±0,02 mm, wodurch eine konsistente Ausrichtung von Ober- und Unterkasten während des Formzyklus gewährleistet wird.

Welche Wartung ist erforderlich?

Eine regelmäßige Inspektion von Dichtungen, hydraulischen oder pneumatischen Komponenten sowie die Kalibrierung von Spannkraft und Hub werden empfohlen, um die Leistung zu erhalten und Ausfälle zu vermeiden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Formkasten-Spannsystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Formkasten-Spannsystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Formatkonverter
Nächstes Produkt
Formrückplatte / Stützstruktur
AngebotChat