Strukturierte Fertigungsdaten · 2026

Stößel-/Schlittenbaugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Stößel-/Schlittenbaugruppe im Bereich Maschinen- und Anlagenbau anhand von Nennkraft bis Hub eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Stößel-/Schlittenbaugruppe wird durch die Baugruppe aus Schiebekörper/Gussteil und Führungsleisten beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

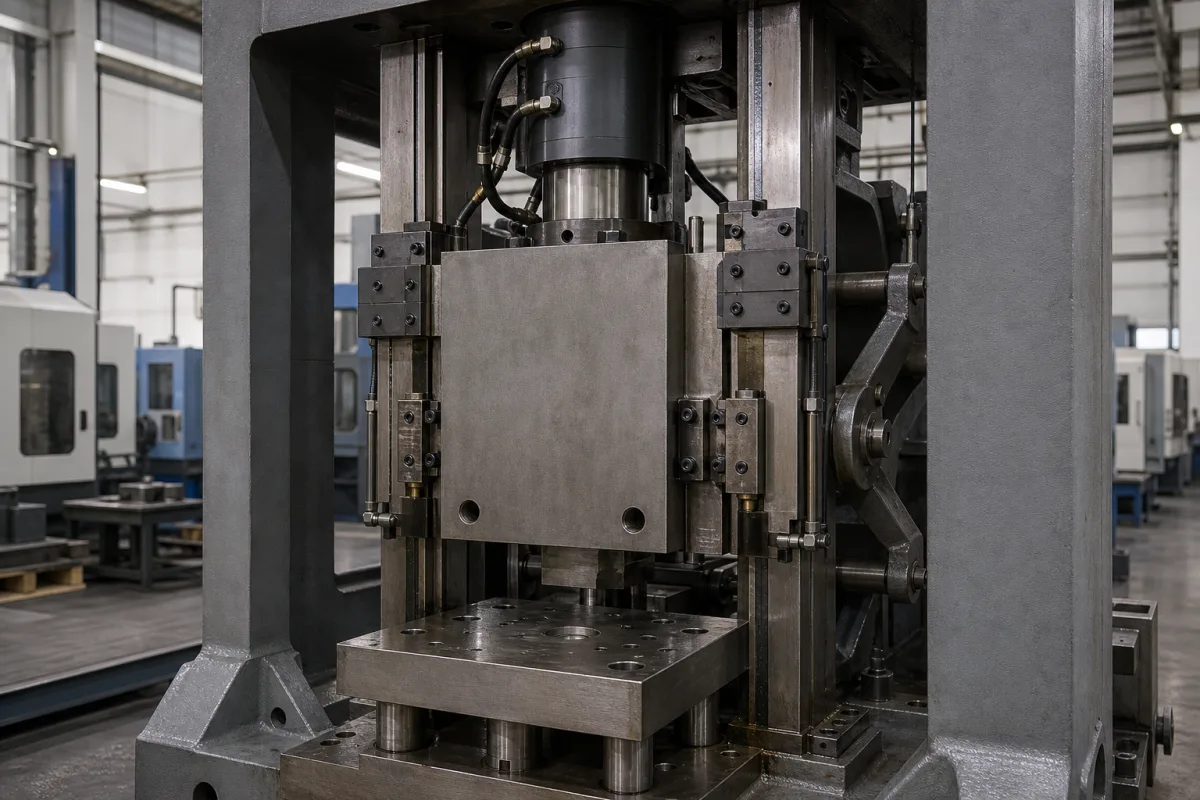
Das hin- und hergehende Bauteil, das die Stempelkraft durch das Werkzeug auf das Werkstück in einer Folgeverbundpresse überträgt.

Stößel-/Schlittenbaugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Stößel-/Schlittenbaugruppe

Technische Definition

In einer Hochgeschwindigkeits-Folgeverbundpresse ist die Stößel-/Schlittenbaugruppe das zentrale bewegliche Element, das für die präzise vertikale Bewegung verantwortlich ist, die für Stanzoperationen erforderlich ist. Sie wandelt die Rotationskraft des Antriebssystems in einen linearen, kontrollierten Hub um und trägt das Oberwerkzeug, um Schneid-, Umform- oder Zieharbeiten am Metallband durchzuführen, während es durch die Presse läuft. Die Baugruppe wird typischerweise von einer Kurbelwelle oder einem Exzentergetriebe angetrieben. Wenn sich der Antrieb dreht, wandelt er diese Drehung über Pleuelstangen oder Gestänge in die lineare Auf- und Abbewegung des Stößels/Schlittens um. Präzisionsführungssysteme (wie Führungsleisten und Säulen) stellen sicher, dass sich der Schlitten streng vertikal und ohne Rotation bewegt, wodurch eine genaue Ausrichtung mit dem Unterwerkzeug (Tisch) für eine gleichbleibende Teilequalität erhalten bleibt. Die Baugruppe wird aus Schmiedestahl oder duktilem Gusseisen hergestellt, wobei für duktiles Gusseisen die Güte QT500-7 (GB/T 1348) spezifiziert ist. Zu den wichtigsten Parametern gehören: Nennkapazität (160–630 kN, ISO 9188), Hublänge (25–150 mm, ISO 9188), Stößelverstellung (30–80 mm), Stößelgeschwindigkeit (0,1–0,5 m/s), Parallelität (0,02–0,05 mm, ISO 1101), Rechtwinkligkeit (0,02–0,05 mm, ISO 1101), Betriebsdruck (1,0–1,6 MPa), Betriebstemperatur (-10–60 °C), Schutzart (IP54–IP65, IEC 60529) und Gewicht (500–2000 kg). Diese Werte sind Referenzbereiche; modellspezifische Werte sind mit dem Hersteller zu verifizieren. Die Leistung der Baugruppe beeinflusst direkt Stempelkraft, Teilegenauigkeit und Produktivität. Die Wartung umfasst die Überwachung der Stößelverstellung, des Führungsverschleißes und der Schmierung. Zu den Ausfallarten gehören Verlust der Parallelität, übermäßiges Spiel und Dichtungsverschleiß. Bestätigen Sie Normen und Spezifikationen immer mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Die Stößel-/Schlittenbaugruppe wandelt die Rotationsbewegung des Antriebssystems in eine lineare vertikale Bewegung um. Eine Kurbelwelle oder ein Exzentergetriebe treibt Pleuelstangen oder Gestänge an, wodurch sich der Schlitten auf und ab bewegt. Präzisionsführungen wie Führungsleisten und Säulen zwingen den Schlitten auf eine vertikale Bahn, verhindern Rotation und halten die Ausrichtung mit dem Tisch aufrecht. Dies gewährleistet präzises Stanzen. Hublänge und Geschwindigkeit werden durch die Antriebsgeometrie und das Steuerungssystem bestimmt. Die Stößelverstellung ermöglicht den Ausgleich der Werkzeughöhe. Die Masse und Steifigkeit der Baugruppe beeinflussen die Pressendynamik und die Teilequalität.
Hauptmaterialien

Schmiedestahl, Gusseisen mit Kugelgraphit
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennkraft160–630 kNDetermines maximum stamping forceISO 9188
Hub25–150 mmAffects part height and die designISO 9188
Verstellbereich30–80 mmFor die height compensation
Geschwindigkeit0.1–0.5 m/sAffects forming rate and productivity
Parallelität0.02–0.05 mmCritical for die alignment and part accuracyISO 1101
Rechtwinkligkeit0.02–0.05 mmEnsures vertical motion relative to bedISO 1101
Betriebstemperatur-10–60 °CExceeding limits may degrade seals and lubricants
SchutzartIP54–IP65Protects against dust and water ingressIEC 60529
WerkstoffQT500-7Ductile iron for strength and wear resistanceGB/T 1348
Gewicht500–2000 kgAffects inertia and press dynamics

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Schiebekörper/Gussteil
    Der Hauptrahmen, der die Anschlusspunkte für die Antriebskopplung aufnimmt und die Montagefläche für das obere Werkzeug bereitstellt.
    Material: Gusseisen mit Kugelgraphit oder Schmiedestahl
  • Führungsleisten
    Präzisionsverschleißplatten, die am Schlitten befestigt sind und mit den Führungsbahnen des Pressengestells in Eingriff stehen, um eine reibungslose, präzise vertikale Bewegung zu gewährleisten und Seitenkräfte aufzunehmen.
    Material: Bronze, Polymerverbundwerkstoff oder geschmiertem Stahl
  • Anschlusspunkt (für Lenkstockhebel/Exzenterstange)
    Die geschmiedete oder bearbeitete Lasche, an der die Pleuelstange vom Antriebssystem ansetzt, um die Bewegung auf den Schieber zu übertragen.
    Material: Geschmiedeter Stahl
  • Höhenverstellmechanismus (Mutter und Schraube)
    Ein Gewindemechanismus (manuell oder motorisiert) zur Feinjustierung der unteren Position des Schiebers zur Einstellung der Schließhöhe für verschiedene Werkzeuge.
    Material: Legierter Stahl
  • Ausgleichszylinder-Anschlussstutzen
    Befestigungspunkte für pneumatische oder hydraulische Ausgleichszylinder, die das Gewicht des Schlittens abstützen, um Antriebsbelastung und Verschleiß zu reduzieren.
    Material: Stahl

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 300 MPa
Weitere Spezifikationen:Max. Hubhöhe: 500 mm, Max. Geschwindigkeit: 120 Hübe/min, Schmierung erforderlich: Hydrauliköl ISO VG 68
Betriebstemperatur:-10°C bis +60°C
Montage- und Anwendungskompatibilität
Hydrauliköl (ISO VG 32-68)Synthetische Schmierstoffe (PAO/Ester-basiert)Wasser-Glykol-Hydraulikflüssigkeiten
Nicht geeignet: Hochkonzentrierte abrasive Suspensionen oder korrosive chemische Umgebungen
Auslegungsdaten
  • Erforderliche maximale Stanzkraft (kN)
  • Hubhöhe (mm)
  • Betriebsgeschwindigkeit (Hübe pro Minute)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-250 kN bei 100-1200 Hüben/min
Belastungs- und Ausfallgrenzen
Streckgrenze überschritten bei 275 MPa Spannung oder 0,15 mm bleibender Verformung
Hochzyklische Ermüdung durch zyklische Hertzsche Kontaktspannung über 210 MPa an den Führungsflächen
Fertigungskontext
Stößel-/Schlittenbaugruppe wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß und Fressen
Ursache: Unzureichende Schmierung führt zu Metall-auf-Metall-Kontakt oder Kontamination durch abrasive Partikel in der Umgebung oder im Hydraulikfluid.
Hydraulikzylinder-Dichtungsversagen
Ursache: Dichtungsabbau aufgrund übermäßiger Hitze, chemischer Unverträglichkeit mit dem Hydraulikfluid oder Druckspitzen, die Extrusion oder Ausblasen verursachen.
Wartungsindikatoren
  • Hörbares Klopfen oder Schleifgeräusche während des Betriebs, die auf übermäßiges Spiel oder Bauteilkontakt hinweisen.
  • Sichtbare Hydraulikfluidlecks an der Zylinderstange oder den Befestigungspunkten, die auf eine Dichtungsschädigung hindeuten.
Technische Hinweise
  • Einführung eines strengen, zustandsbasierten Schmierungsschemas unter Verwendung des herstellerspezifischen Fetts oder Öls und Überwachung auf Kontamination durch regelmäßige Fluidanalyse.
  • Einbau von Druckmessgeräten und Stoßdämpfern im Hydraulikkreis, um Druckspitzen zu verhindern, und Sicherstellung der korrekten Ausrichtung während der Montage, um Querbelastung des Zylinders zu reduzieren.

Konformität und Fertigungsnormen

Referenznormen
ISO 2768-1: Allgemeintoleranzen für Längen- und WinkelmaßeANSI B4.1: Vorzugspassungen für zylindrische Teile
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Parallelität der Montageflächen: 0,05 mm pro 100 mm
Qualitätsprüfung
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell C-Skala) für Verschleißfestigkeit
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unzureichende Schmierfilmdicke unter 1,5 µm → Adhäsiver Verschleiß und Fressen an der Schlitten-Führungsfläche → Hydrostatisches Führungssystem mit 20 bar Druck und 0,01 mm Ölfilm
Exzentrische Belastung über 5 % der Pressenkapazität → Säulenbiegedurchbiegung über 0,05 mm/m → Präzisionsgeschliffene Führungsbahnen mit 0,01 mm/m Geradheitstoleranz und 4-Punkt-Führungsleistenverstellung

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Stößel-/Schlittenbaugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Stößel-/Schlittenbaugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Welche Funktion hat die Stößel-/Schlittenbaugruppe in einer Folgeverbundpresse?

Sie wandelt die Rotationsbewegung des Antriebs in eine lineare vertikale Bewegung um, um das Oberwerkzeug zu tragen und die Stempelkraft auf das Werkstück zu übertragen. Sie gewährleistet präzise Ausrichtung und kontrollierten Hub für Schneid-, Umform- oder Zieharbeiten.

Welche Materialien werden für die Stößel-/Schlittenbaugruppe verwendet?

Es werden Schmiedestahl und duktiles Gusseisen verwendet. Für duktiles Gusseisen ist eine übliche Güte QT500-7 nach GB/T 1348. Die Materialwahl beeinflusst Festigkeit, Verschleißfestigkeit und Pressendynamik.

Welche Schlüsselparameter sind bei der Auswahl einer Stößel-/Schlittenbaugruppe zu verifizieren?

Nennkapazität (160–630 kN), Hublänge (25–150 mm), Stößelverstellung (30–80 mm), Stößelgeschwindigkeit (0,1–0,5 m/s), Parallelität und Rechtwinkligkeit (0,02–0,05 mm), Betriebsdruck (1,0–1,6 MPa), Betriebstemperatur (-10–60 °C), Schutzart (IP54–IP65) und Gewicht (500–2000 kg). Immer mit dem Hersteller bestätigen.

Wie hält die Stößel-/Schlittenbaugruppe die Genauigkeit aufrecht?

Präzisionsführungssysteme wie Führungsleisten und Säulen zwingen den Schlitten auf eine vertikale, rotationsfreie Bahn. Dies hält die Ausrichtung mit dem Unterwerkzeug aufrecht und gewährleistet eine gleichbleibende Teilequalität. Regelmäßige Inspektion der Führungen und Verstellungen ist erforderlich.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Maschinen- und Anlagenbau

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Stößel-/Schlittenbaugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Stößel / Stempel
Nächstes Produkt
Stößel-/Stempelhalter
AngebotChat