Auf Basis strukturierter CNFX-Herstellerprofile wird Werkzeughalter im Bereich Maschinen- und Anlagenbau anhand von Schaftdurchmesser bis Kegelgröße eingeordnet.
Ein typisches Werkzeughalter wird durch die Baugruppe aus Kegelschaft und Spannmechanismus (z.B. Spannmutter, Spannschraube) beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Eine mechanische Komponente, die Schneidwerkzeuge sicher in einer Schneidkopf-Baugruppe klemmt und positioniert.
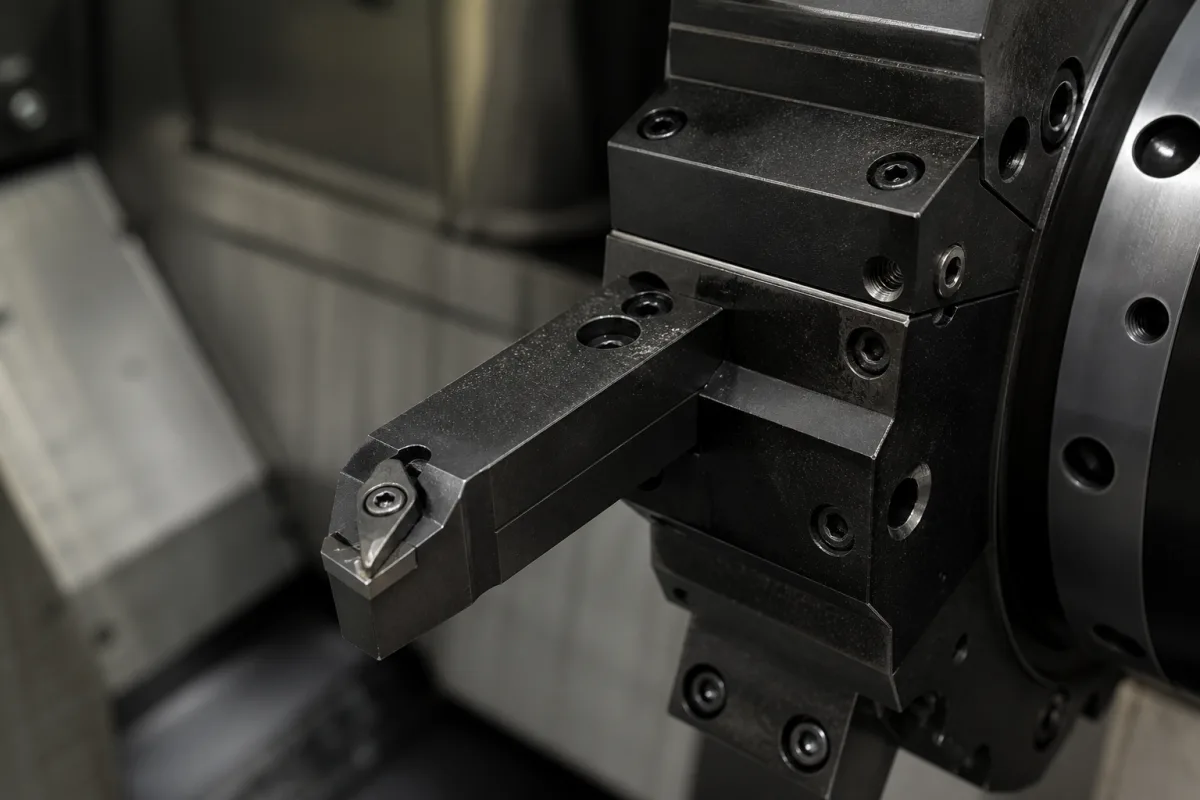
Technische Details und Fertigungskontext für Werkzeughalter
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Schaftdurchmesser | 1–32 mm | Match spindle taper and collet sizeISO 7388 |
| Kegelgröße | 30–50 | Common sizes: 30, 40, 50ISO 7388 |
| Spannkraft | 20–60 kN | Higher force for heavy cutting |
| Rundlaufgenauigkeit | 0.003–0.010 mm | TIR at 3×D from noseISO 7388 |
| Maximale Drehzahl | 15000–40000 rpm | Balanced for high-speed machining |
| Betriebstemperatur | -40–85 °C | Nicht kondensierende Umgebung |
| Werkstoffgüte | 20CrMnTi–40CrMo | Case-hardened for wear resistanceGB/T 3077 |
| Härte | 58–62 HRC | Surface hardness after heat treatmentISO 6508 |
| Gewicht | 0.5–5.0 kg | Depends on size and design |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
| Betriebsdruck: | Bis zu 10 bar |
| Weitere Spezifikationen: | Max. Werkzeugdurchmesser: 50 mm, Max. Drehzahl: 10.000 U/min |
| Betriebstemperatur: | -40°C bis +85°C |
Ursache → Fehlermodus → Engineering-Maßnahme
Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
12 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.
Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Der Werkzeughalter klemmt und positioniert Schneidwerkzeuge sicher in einer Schneidkopf-Baugruppe und bietet eine starre Schnittstelle zwischen Werkzeug und Maschinenspindel. Er gewährleistet präzise Positionierung, Konzentrizität und Drehmomentübertragung.
Zu den wichtigsten Parametern gehören Schaftdurchmesser, Kegelgröße, Spannkraft, Rundlaufgenauigkeit, maximale Drehzahl, Betriebstemperatur, Materialgüte, Härte und Gewicht. Bestätigen Sie diese Werte immer mit dem Hersteller oder Lieferanten für Ihr spezifisches Modell und Ihre Anwendung.
Der Werkzeughalter beeinflusst direkt die Bearbeitungsgenauigkeit, Oberflächengüte und Werkzeugstandzeit, indem er die Werkzeugsteifigkeit aufrechterhält und den Rundlauf bei Hochgeschwindigkeitsbearbeitung minimiert. Ein präziser Kegel und ein präzises Spannsystem sind entscheidend.
Anzeichen sind übermäßiger Rundlauf, Verlust der Spannkraft, sichtbarer Verschleiß oder Beschädigung an Kegel oder Spannflächen sowie verminderte Bearbeitungsgenauigkeit. Regelmäßige Inspektion und Verifizierung der Spezifikationen werden empfohlen.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.