Strukturierte Fertigungsdaten · 2026

Endprüfstation

Auf Basis strukturierter CNFX-Herstellerprofile wird Endprüfstation im Bereich Kraftfahrzeugherstellung anhand von Prüftaktzeit bis Elektrische Prüfspannung eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Endprüfstation wird durch die Baugruppe aus Prüfplattform und Diagnoseschnittstellenfeld beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein spezialisierter Arbeitsplatz in der Automobilmontagelinie, an dem fertige Fahrzeuge vor der Freigabe umfassenden Qualitätsprüfungen unterzogen werden.

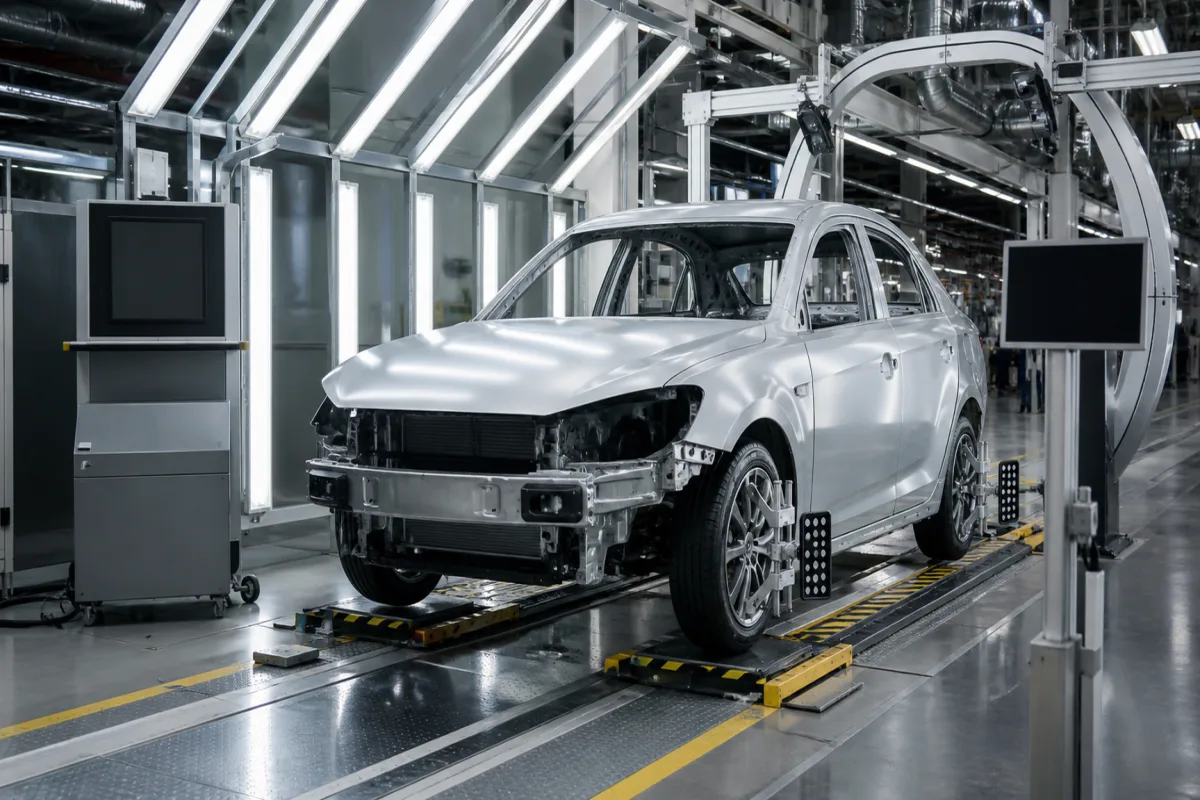
Endprüfstation in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Endprüfstation ist eine kritische Komponente des Automobil-Endmontagesystems, in der vollständig montierte Fahrzeuge einer gründlichen Qualitätssicherungsprüfung unterzogen werden. Diese Station dient als letzter Kontrollpunkt, bevor Fahrzeuge das Produktionsband verlassen, und stellt sicher, dass alle mechanischen, elektrischen, sicherheitsrelevanten und kosmetischen Aspekte den Herstellerspezifikationen und gesetzlichen Vorschriften entsprechen. Sie umfasst typischerweise Prüfgeräte, Diagnosewerkzeuge und Inspektionsprotokolle, um Fahrzeugfunktion, Leistung und Erscheinungsbild zu verifizieren. Die Station ist mit einem Stahlrahmen, Aluminiumpaneelen, Polycarbonat-Schutzschilden und Gummiboden konstruiert, was eine langlebige und sichere Umgebung für Prüfer bietet. Zu den wichtigsten Parametern gehören: Prüfzykluszeit von 3–8 Minuten pro Fahrzeug, die den Durchsatz der Linie bestimmt; elektrische Prüfspannung von 12–24 V DC (ISO 16750-2); Lecktestdruck von 0,1–0,5 MPa; Messgenauigkeit von ±0,05 mm (ISO 1101); Betriebstemperatur von 0–45 °C; Luftfeuchtigkeitsbereich von 20–80 % r. F.; Schutzart IP54–IP65 (IEC 60529); Stromversorgung 220–240 V AC, einphasig, 50/60 Hz (IEC 60038); Druckluftversorgung 0,6–0,8 MPa (ISO 8573-1); Gewichtskapazität 3000–5000 kg; Stellfläche 20–40 m²; und Geräuschpegel ≤70 dB(A) (ISO 11201). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Die Station funktioniert, indem Fahrzeuge positioniert und von geschulten Prüfern mit standardisierten Checklisten und spezieller Ausrüstung systematisch untersucht werden, einschließlich Funktionstests von Bremsen, Lenkung, Beleuchtung und Elektronik; Sichtprüfungen auf Lackqualität und Montageintegrität; und Diagnosescans der Bordcomputersysteme. Festgestellte Mängel werden dokumentiert, um sie vor dem Versand sofort zu korrigieren. Für die Beschaffung bestätigen Sie modellspezifische Parameter und die Einhaltung relevanter Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Fahrzeuge werden an der Station positioniert, wo geschulte Prüfer mit standardisierten Checklisten und spezieller Ausrüstung systematisch alle Fahrzeugsysteme untersuchen. Dies umfasst Funktionstests von Bremsen, Lenkung, Beleuchtung und Elektronik; Sichtprüfungen auf Lackqualität und Montageintegrität; und Diagnosescans der Bordcomputersysteme. Festgestellte Mängel werden dokumentiert, um sie vor dem Versand sofort zu korrigieren.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Prüftaktzeit3–8 min/FahrzeugDetermines line throughput; longer times reduce capacity.
Elektrische Prüfspannung12–24 V DCMust match vehicle electrical system.ISO 16750-2
Lecktestdruck0.1–0.5 MPaBelow 0.1 MPa leaks may go undetected.
Messgenauigkeit±0.05 mmRequired for body alignment checks.ISO 1101
Betriebstemperatur0–45 °COutside range may affect sensor accuracy.
Luftfeuchtigkeitsbereich20–80 % RHHigh humidity can cause condensation on optics.
SchutzartIP54–IP65Protects against dust and water jets.IEC 60529
Stromversorgung220–240 V ACSingle phase, 50/60 Hz.IEC 60038
Druckluftversorgung0.6–0.8 MPaRequired for pneumatic tools and lifts.ISO 8573-1
Tragfähigkeit3000–5000 kgMust support vehicle weight plus equipment.
Stellfläche20–40 Includes work area and equipment footprint.
Geräuschpegel≤70 dB(A)Compliance with workplace safety regulations.ISO 11201

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Stahlrahmen Aluminiumbleche Polycarbonat-Sicherheitsabschirmungen Gummibodenbelag

Komponenten / BOM

Components / BOM
  • Prüfplattform
    Bietet eine stabile, ebene Fläche zur Fahrzeugpositionierung während der Inspektion
    Material: Stahl mit rutschhemmender Beschichtung
  • Diagnoseschnittstellenfeld
    Verbinder mit Fahrzeug-OBD-Anschluss zur elektronischen Systemverifizierung
    Material: Kunststoffgehäuse mit Metallverbindern
  • Verstellbares Beleuchtungssystem
    Bietet optimale Ausleuchtung für die Sichtprüfung von Fahrzeugoberflächen
    Material: Aluminiumgehäuse mit LED-Arrays
  • Prüfsteuerkonsole
    Zentrale Arbeitsstation für Prüfer zur Dokumentation von Befunden und Steuerung von Prüfgeräten
    Material: Stahlrahmen mit Polymer-Arbeitsfläche
  • Brems- und Lenkprüfausrüstung
    Führt die Funktionsprüfungen an Bremsen und Lenkung aus, für die diese Station verantwortlich ist.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Degradation des photoelektrischen Emitters unter 850 nm Wellenlängenausgang Fahrzeugpräsenzerkennungsausfall mit 2,5 mm Positionsfehler Dual-Wellenlängen-Redundanzsystem (850 nm + 950 nm) mit automatischem Wellenlängenwechsel bei 30% Intensitätsabfall
Förderbandspannungsverlust unter 150 N/m Fahrzeugpositionsschlupf über ±5 mm Toleranz Servogesteuertes Spannungssystem mit Hallsensoren, das 200±10 N/m Spannung über PID-Regelung (Kp=2,5, Ki=0,1, Kd=0,5) aufrechterhält

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Fördergeschwindigkeit, 20-1000 Lux Beleuchtungsstärke, 15-35°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Fördergeschwindigkeit <0,3 m/s verursacht Inspektionszeitsteuerungsausfall, Beleuchtungsstärke <15 Lux verursacht visuellen Inspektionsausfall, Temperatur >40°C verursacht Sensorabweichung >0,5%
Photoelektrischer Sensorausfall aufgrund des Planck'schen Gesetzes Photonenenergieschwellenwert (E=hν) unter 3,1 eV für Rotlichtdetektion, mechanischer Zeitsteuerungsausfall aufgrund des zweiten Newton'schen Gesetzes (F=ma) Trägheitsfehlanpassung bei Beschleunigung >0,5 m/s²
Fertigungskontext
Endprüfstation wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Nur atmosphärisch (keine Druckluftsysteme)
Durchflussrate:Nicht zutreffend für diese Station
Betriebstemperatur:15-35°C (Betrieb), 5-45°C (Lagerung)
Montage- und Anwendungskompatibilität
AutomobillackoberflächenKunststoffzierleistenGlas-/Windschutzscheibenbaugruppen
Nicht geeignet: Umgebungen mit hoher Partikelbelastung (z.B. Schweißbereiche, Schleifarbeiten)
Auslegungsdaten
  • Fahrzeugabmessungen (L×B×H)
  • Durchsatz der Produktionslinie (Fahrzeuge/Stunde)
  • Anzahl der erforderlichen Inspektionsarten/Technologien

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Sensorabweichung/Kalibrierungsverlust
Ursache: Umweltverschmutzung (Staub, Ölnebel), thermische Zyklen oder mechanische Vibrationen, die die Sensorgenauigkeit im Laufe der Zeit verschlechtern und zu falschen Annahme-/Ablehnungsentscheidungen führen.
Mechanischer Verschleiß im Förder-/Handhabungssystem
Ursache: Ermüdungs- und Abriebverschleiß durch kontinuierliche zyklische Belastung, Fehlausrichtung oder mangelnde Schmierung in Lagern, Führungen oder Aktuatoren, die zu Blockaden oder Positionsfehlern führen.
Wartungsindikatoren
  • Erhöhte Raten falscher Annahmen/Ablehnungen oder inkonsistente Prüfergebnisse
  • Ungewöhnliche Geräusche (Schleifen, Quietschen) oder Vibrationen von Förder- oder Handhabungsmechanismen
Technische Hinweise
  • Einführung eines regelmäßigen Kalibrierungs- und Verifizierungsplans unter Verwendung zertifizierter Referenzstandards, um Sensorabweichungen frühzeitig zu erkennen und zu korrigieren.
  • Etablierung eines vorbeugenden Wartungsprogramms für das mechanische System, einschließlich Ausrichtungsprüfungen, Schmierung und Austausch von Verschleißteilen basierend auf Betriebszyklen.

Konformität und Fertigungsnormen

Referenznormen
ANSI/ASQ Z1.4 Stichprobenverfahren und Tabellen für die AttributprüfungDIN 55350-12 Begriffe des Qualitätsmanagements
Fertigungsgenauigkeit
  • Maßgenauigkeit: +/-0,05 mm für alle kritischen Merkmale
  • Oberflächengüte: Ra 1,6 μm maximal für Passflächen
Qualitätsprüfung
  • Koordinatenmessmaschine (KMM)-Verifizierung
  • Funktionsleistungsprüfung unter simulierten Betriebsbedingungen

Hersteller von Endprüfstation

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Ausrichtungsunterstützungssystem

Eine Präzisionsführungskomponente, die die korrekte Positionierung und Ausrichtung von Elementen in einem industriellen System gewährleistet.

Spezifikationen ansehen ->
Automatisierte Montagelinie

Eine automatisierte Montagelinie ist ein Produktionssystem, das automatisierte Maschinen und Steuerungssysteme verwendet, um Komponenten ohne kontinuierliche menschliche Eingriffe zu Endprodukten zusammenzusetzen.

Spezifikationen ansehen ->
Automatische Montagelinien

Integrierte Systeme aus Maschinen, Robotern und Förderbändern, die Produkte durch sequenzielle Operationen ohne menschliches Eingreifen automatisch montieren.

Spezifikationen ansehen ->
Automatisiertes Multi-Material-Fahrzeugkarosserie-Montagesystem

Integrierte Produktionslinie zur Montage von Fahrzeugkarosseriestrukturen aus mehreren Materialien

Spezifikationen ansehen ->

Häufige Fragen

Was ist die typische Prüfzykluszeit einer Endprüfstation?

Der Referenzbereich beträgt 3–8 Minuten pro Fahrzeug. Dieser Parameter bestimmt den Durchsatz der Linie; längere Zeiten reduzieren die Kapazität. Die tatsächliche Zykluszeit muss für das spezifische Stationsmodell und den Fahrzeugtyp bestätigt werden.

Welche elektrische Prüfspannung wird an der Station verwendet?

Der Referenzbereich beträgt 12–24 V DC, mit ISO 16750-2 als Verifizierungsnorm. Die Spannung muss mit dem elektrischen System des Fahrzeugs übereinstimmen. Bestätigen Sie die genaue Anforderung mit dem Hersteller.

Was ist der Lecktestdruckbereich?

Der Referenzbereich beträgt 0,1–0,5 MPa, mit als Norm. Unter 0,1 MPa können Lecks möglicherweise unentdeckt bleiben. Verifizieren Sie den geeigneten Druck für Ihre Anwendung.

Welche Messgenauigkeit ist für Karosserieausrichtungsprüfungen erforderlich?

Die Referenzgenauigkeit beträgt ±0,05 mm, mit ISO 1101 als Norm. Dies ist für präzise Karosserieausrichtungsverifizierung erforderlich. Bestätigen Sie die Genauigkeit für Ihre spezifischen Prüfaufgaben.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Endprüfstation

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Endprüfstation?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Elektronisches Steuergerät (ECU)
Nächstes Produkt
Fahrgestellrahmen-Förderer
AngebotChat