Strukturierte Fertigungsdaten · 2026

Modulares Fahrzeugchassis-Montagesystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Modulares Fahrzeugchassis-Montagesystem im Bereich Kraftfahrzeugherstellung anhand von Maximale Fahrgestelllänge bis Montagestationen Anzahl eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Modulares Fahrzeugchassis-Montagesystem wird durch die Baugruppe aus Chassis-Rahmen-Förderer und Roboter-Montagearme beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Integriertes Produktionssystem zur Montage kompletter Fahrzeugchassis-Module
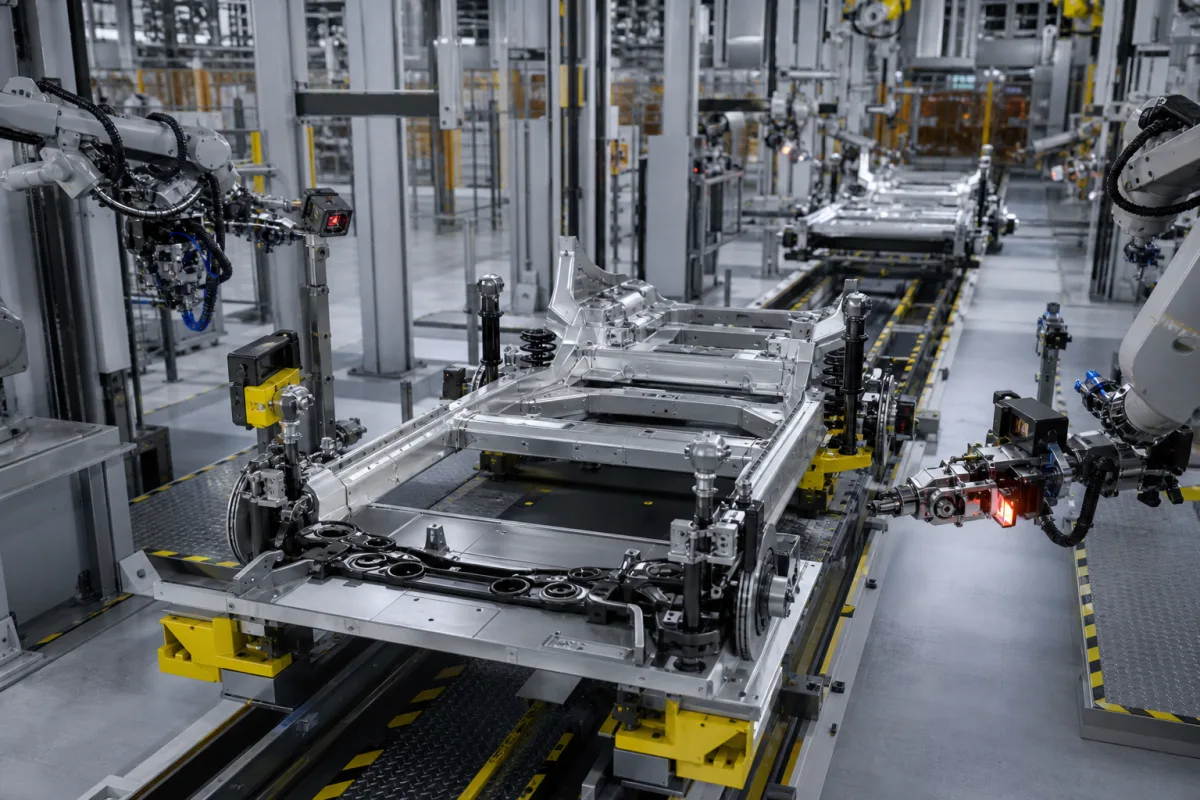
Modulares Fahrzeugchassis-Montagesystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das modulare Fahrzeugchassis-Montagesystem ist ein integriertes industrielles Produktionssystem, das für die automatisierte Montage kompletter Fahrzeugchassis-Module entwickelt wurde. Das System koordiniert mehrere Arbeitsstationen, um Strukturkomponenten, Aufhängungssysteme, Antriebsstranghalterungen und Lenkungsbaugruppen zu einheitlichen Chassis-Modulen zu montieren. Es ermöglicht eine flexible Fertigung verschiedener Fahrzeugplattformen durch modulare Werkzeuge und programmierbare Vorrichtungen. Das System integriert Qualitätskontrollstationen mit automatisierten Messsystemen, um Maßgenauigkeit und strukturelle Integrität der montierten Chassis sicherzustellen.

Das System ist für den Einsatz in Fahrzeugherstellungsanlagen vorgesehen. Es verarbeitet Chassisrahmen mit einer maximalen Länge von 6000 mm und unterstützt eine Chassis-Gewichtskapazität von 3000–5000 kg. Die Anzahl der sequentiellen Montagestationen reicht von 12 bis 24, und das System erreicht einen Durchsatz von 30–60 kompletten Chassis-Modulen pro Stunde. Die Positioniergenauigkeit der Roboter beträgt ±0,1 mm gemäß ISO 9283. Das System arbeitet mit einer Drehstromversorgung von 380–480 V AC (50/60 Hz) gemäß IEC 60038, mit einer Steuerspannung von 24 V DC gemäß IEC 61131-2. Der Gesamtstromverbrauch beträgt 120–250 kW. Die benötigte Stellfläche beträgt 5000–12000 m². Die Betriebstemperatur für Schaltschränke und Sensoren beträgt 5–45 °C, bei relativer Luftfeuchtigkeit von 30–85% ohne Kondensation. Elektrische Gehäuse haben eine Schutzart von IP54–IP65 gemäß IEC 60529. Die Fördergeschwindigkeit ist zwischen 0,5 und 2,0 m/min einstellbar.

Zu den verwendeten Materialien gehören hochfester Stahl, Aluminiumlegierungen, Roboter-Polymere und Präzisionslager. Das System ist für die Integration in bestehende Produktionslinien ausgelegt. Vor der Beschaffung müssen modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten verifiziert werden.

Funktionsprinzip

Das System verwendet synchronisierte Fördersysteme, um Chassisrahmen durch sequentielle Montagestationen zu transportieren. An jeder Station installieren Roboterarme und automatisierte Werkzeuge Komponenten gemäß programmierten Abläufen. Die Fördergeschwindigkeit ist von 0,5 bis 2,0 m/min einstellbar, um den Produktionsanforderungen gerecht zu werden. Integrierte Qualitätsprüfungen in jeder Stufe gewährleisten Maßgenauigkeit und strukturelle Integrität. Das System arbeitet innerhalb der spezifizierten Parameter für Druck, Temperatur, Luftfeuchtigkeit und Stromversorgung und erfordert eine ordnungsgemäße Installation und Wartung, um korrekt zu funktionieren.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Fahrgestelllänge6000 MeterMaximale Länge des Fahrgestells, die verarbeitet werden kann
Montagestationen Anzahl12–24 StückAnzahl der sequentiellen Montagearbeitsplätze
Positioniergenauigkeit±0.1 MillimeterRoboterpositionierungspräzision für BauteilplatzierungISO 9283
Systemdurchsatz30–60 Einheiten/StundeMaximale Produktionskapazität kompletter Fahrgestellmodule
Leistungsaufnahme120–250 KilowattGesamter elektrischer Leistungsbedarf im Betrieb
Grundflächenbedarf5000–12000 QuadratmeterGesamtfläche für Systeminstallation
Betriebsdruck1.0–1.6 MPa
Betriebstemperatur5–45 °CFor control cabinet and sensors
Relative Luftfeuchtigkeit30–85 %Non-condensing
Elektrische Versorgung380–480 V AC3-phase, 50/60 HzIEC 60038
Steuerspannung24 V DC±10% toleranceIEC 61131-2
SchutzartIP54–IP65For electrical enclosuresIEC 60529
Tragfähigkeit des Fahrgestells3000–5000 kgMax gross weight per chassis
Fördergeschwindigkeit0.5–2.0 m/minAdjustable

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

High-strength steel Aluminum alloys Robotic-grade polymers Precision bearings

Komponenten / BOM

Components / BOM
  • Chassis-Rahmen-Förderer
    Transportiert Chassis-Rahmen zwischen Montagestationen
    Material: Stahl mit polymeren Verschleißflächen
  • Roboter-Montagearme
    Automatisierte Bauteilpositionierung und -befestigung
    Material: Aluminiumlegierung mit Servomotoren
  • Modulare Werkzeugeinrichtungen
    Programmierbare Spann- und Positioniersysteme für verschiedene Fahrgestellkonstruktionen
    Material: Werkzeugstahl mit Hydraulikzylindern
  • Automatisiertes Befestigungssystem
    Programmierbare drehmomentgesteuerte Schraubenmontage
    Material: Stahl mit Präzisionsgetrieben
  • Qualitätskontrollstation
    Automatisierte Maßverifizierung und Fehlererkennung
    Material: Aluminiumrahmen mit Lasermesssystemen
  • Systemsteuerschrank
    Zentralisierte SPS-Steuerung und Überwachung aller Systemkomponenten
    Material: Stahlgehäuse mit Industriecontrollern

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Verschmutzung der Hydraulikflüssigkeit über die Reinheitsklasse ISO 4406 18/16/13 hinaus Festsitzen des Servoventilschiebers führt zum Ausfall der Lageregelung Doppelte Filtration mit 3 µm absolut und Differenzdrucküberwachung
Unterschiedliche Wärmeausdehnung von Aluminiumfahrgestell (23,1 µm/m·K) und Stahlvorrichtungen (11,7 µm/m·K) Vorrichtungsbedingter Verzug des Fahrgestells mit Ebenheitsabweichungen über 0,5 mm Temperaturkompensierte Spannung mit Referenzstrukturen aus Invar 36 (1,3 µm/m·K)

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa Hydraulikdruck, 20-40 N·m Anziehdrehmoment, ±0,1 mm Positioniergenauigkeit
Belastungs- und Ausfallgrenzen
Ein Hydraulikdruck über 1,5 MPa führt zum Bersten der Dichtung, ein Anziehdrehmoment unter 15 N·m zum Lockern der Verbindung, ein Positionsfehler über ±0,3 mm zu Fluchtungsfehlern
Versagen der Hydraulikdichtung an der Streckgrenze des Elastomers (Hookesches Gesetz), Lockern von Schrauben durch unzureichende Vorspannung unterhalb der Klaffgrenze sowie Fluchtungsfehler durch kumulierte Toleranzketten über die kinematischen Zwangsbedingungen hinaus
Fertigungskontext
Modulares Fahrzeugchassis-Montagesystem wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Vehicle Chassis Assembly Line Modular Chassis Production System Automotive Frame Assembly System

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5 bis 6 bar (Pneumatiksysteme)
Weitere Spezifikationen:Traglast: 500-5000 kg je Modul, Montagetaktzeit: 45-180 Sekunden, Positioniergenauigkeit: ±0,1 mm
Betriebstemperatur:5 °C bis 40 °C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Fahrgestellteile aus StahlAufhängungsmodule aus AluminiumStrukturbauteile aus Verbundwerkstoffen
Nicht geeignet: Korrosive Salzsprühumgebungen (erfordern zusätzlichen Schutz)
Auslegungsdaten
  • Abmessungen der Fahrzeugplattform (Radstand/Spurweite)
  • Jahresproduktionsmenge (Einheiten/Jahr)
  • Erforderliche Fahrgestellvarianten und -konfigurationen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsrisse durch Fluchtungsfehler
Ursache: Akkumulierte Toleranzketten an den Schnittstellen der Module, Schwingungen aus unwuchtigen rotierenden Baugruppen und fehlerhaft kalibrierte Vorrichtungen bei der Montage
Korrosion und galvanische Schädigung an elektrischen und elektronischen Verbindungen
Ursache: Einwirkung von Streusalz, Feuchtigkeitseintrag an den Steckerdichtungen und Kontakt unterschiedlicher Metalle zwischen Aluminium-Fahrgestellteilen und Stahlschrauben ohne geeignete Isolierung
Wartungsindikatoren
  • Hörbares hochfrequentes Quietschen oder Schleifen an Roboter-Endeffektoren oder Förderlagern als Hinweis auf Schmierungsausfall oder drohendes Festfressen
  • Sichtbarer Versatz oder Wandern der Fahrgestellmodule auf der Montagelinie, erkannt durch Laserausrichtsysteme oder Spaltmessungen über der Toleranz von 2 mm
Technische Hinweise
  • Vorausschauende Instandhaltung mit Schwingungsanalyse und Thermografie an kritischen rotierenden Komponenten (z. B. Spindelantriebe, Transferroboter) einführen, um Unwuchten und Lagerverschleiß vor dem Totalausfall zu erkennen
  • Ein strenges Korrosionsschutzkonzept festlegen: regelmäßige Prüfung der Dichtungen der Kabelbäume, Auftrag von Dielektrikumsfett an allen Mischverbindungen und klimatisierte Lagerung der Ersatzmodule, um atmosphärische Schädigung zu vermeiden

Konformität und Fertigungsnormen

Referenznormen
ISO 26262:2018 Straßenfahrzeuge – Funktionale Sicherheit
Fertigungsgenauigkeit
  • Rahmenausrichtung: +/-0,5 mm über 2 m Länge
  • Position der Befestigungsbohrungen: +/-0,1 mm Durchmessertoleranz
Qualitätsprüfung
  • Maßprüfung mit Koordinatenmessgerät (KMG)
  • Ultraschallprüfung der Schweißnahtgüte

Hersteller von Modulares Fahrzeugchassis-Montagesystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Betätigungsmechanismus (z. B. Hebel, Pedal, Hydraulikzylinder)

Eine mechanische oder hydraulische Komponente, die die Fahrereingabe in Kraft umwandelt, um das Bremssystem zu betätigen.

Spezifikationen ansehen ->
Aktuator (z.B. Magnetspule, Pneumatikzylinder)

Ein Gerät, das Energie in mechanische Bewegung umwandelt, um Kraft in Brems-/Kupplungssystemen aufzubringen oder zu lösen.

Spezifikationen ansehen ->
Klebstoffauftragsmodul

Ein präzises Robotermodul, das bei der automatisierten Montage Klebstoff auf Karosserieteile aufträgt.

Spezifikationen ansehen ->
Allradantriebssystem

Ein Antriebsstrangsystem, das die Kraft gleichzeitig auf alle Räder eines Fahrzeugs verteilt.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die maximale Chassis-Länge, die das System verarbeiten kann?

Das System kann Chassisrahmen mit einer maximalen Länge von 6000 mm verarbeiten. Dieser Wert ist ein Referenzbereich und muss für das spezifische Modell und die Anwendung mit dem Hersteller oder Lieferanten verifiziert werden.

Wie hoch ist die Positioniergenauigkeit der Robotersysteme?

Die Positioniergenauigkeit der Roboter beträgt ±0,1 mm gemäß ISO 9283. Diese Norm dient als Referenz; die tatsächliche Leistung kann variieren und sollte mit dem Lieferanten bestätigt werden.

Welche Anforderungen gelten für die Stromversorgung?

Das System benötigt eine Drehstromversorgung von 380–480 V AC (50/60 Hz) gemäß IEC 60038 und eine Steuerspannung von 24 V DC gemäß IEC 61131-2. Der Gesamtstromverbrauch beträgt 120–250 kW. Verifizieren Sie diese Werte mit dem Hersteller für Ihre Installation.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Modulares Fahrzeugchassis-Montagesystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Modulares Fahrzeugchassis-Montagesystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Modulare Werkstückspannvorrichtungen
Nächstes Produkt
Montagevorrichtung
AngebotChat