Strukturierte Fertigungsdaten · 2026

Schweißroboter für Anhängerrahmen

Auf Basis strukturierter CNFX-Herstellerprofile wird Schweißroboter für Anhängerrahmen im Bereich Kraftfahrzeugherstellung anhand von Schweißgeschwindigkeit bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schweißroboter für Anhängerrahmen wird durch die Baugruppe aus Roboterarm und Schweißstromquelle beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Industrielles Robotersystem für automatisiertes Schweißen von Strukturrahmen für Anhänger und Sattelauflieger
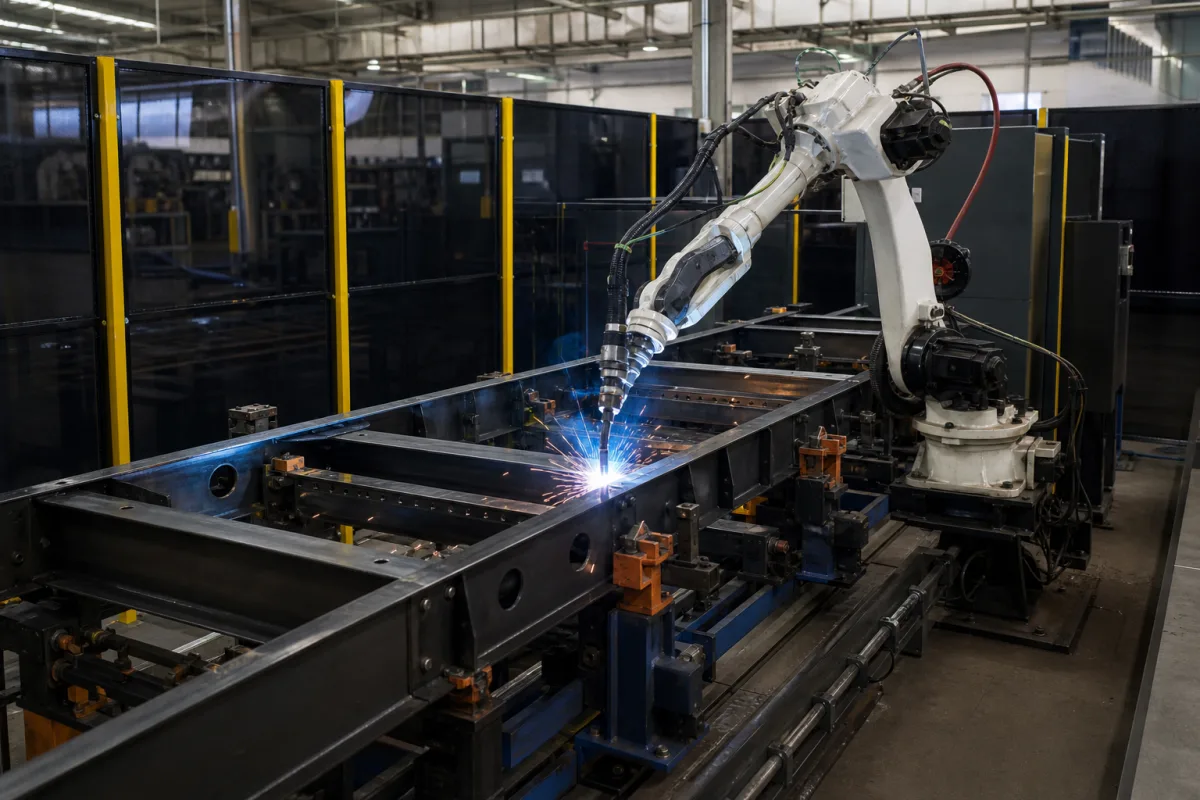
Schweißroboter für Anhängerrahmen in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Dieses industrielle Robotersystem ist für das automatisierte Schweißen von Strukturrahmen für Anhänger und Sattelauflieger konzipiert. Es automatisiert das Schweißen von Längsträgern, Querträgern und Verstärkungsplatten und erzeugt präzise und konsistente Rahmenbaugruppen. Das System reduziert manuelle Arbeit und verbessert Schweißqualität und Wiederholbarkeit in der Anhängerfertigung. Es ist für große Abmessungen und schwere Komponenten ausgelegt, die typisch für die Rahmenkonstruktion von Anhängern sind. Das System verwendet einen mehrachsigen Roboterarm mit Schweißbrenner, der programmierten Pfaden folgt, um Schweißmaterial entlang der Verbindungen zwischen Rahmenkomponenten abzulegen. Die Komponenten werden präzise auf einem schweren Spannvorrichtungstisch positioniert. Es werden Lichtbogenschweißverfahren mit automatischer Drahtzuführung und Schutzgasversorgung eingesetzt. Das System unterstützt hochfesten Stahl und Aluminiumlegierungen. Zu den wichtigsten Parametern gehören: Schweißgeschwindigkeit 0,5–2,0 mm/min, Positioniergenauigkeit ±0,05 mm (ISO 9283), maximale Rahmenlänge 12000 mm, Schweißstrombereich 50–350 A, Leistungsbedarf 380–480 kVA (IEC 60038), 6-Achs-Knickarmroboter, maximale Nutzlast 10–20 kg (ISO 9283), Wiederholbarkeit ±0,02 mm (ISO 9283), Betriebstemperaturbereich -10 bis 45 °C, Schutzart IP54 (IEC 60529), Maschinengewicht 1500–2500 kg und Stellfläche 5000×4000 mm. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Das System ist für den Einsatz in Anhängerfertigungsanlagen vorgesehen. Es ist kein Verbraucherprodukt, sondern ein Industriegeät. Käufer sollten alle Spezifikationen vor dem Kauf mit dem Hersteller oder Lieferanten verifizieren.

Funktionsprinzip

Ein mehrachsiger Roboterarm mit Schweißbrenner folgt programmierten Pfaden, um Schweißmaterial entlang der Verbindungen zwischen Rahmenkomponenten abzulegen, die präzise auf einem schweren Spannvorrichtungstisch positioniert sind. Das System verwendet Lichtbogenschweißverfahren mit automatischer Drahtzuführung und Schutzgasversorgung. Die sechs Achsen des Roboters ermöglichen komplexe Schweißpfade. Der Spannvorrichtungstisch hält die Komponenten an Ort und Stelle und gewährleistet eine genaue Ausrichtung der Verbindungen. Die Schweißparameter wie Strom und Geschwindigkeit werden gesteuert, um Materialdicke und -typ anzupassen. Das System arbeitet in einem definierten Temperaturbereich und ist gegen Staub und Wasserspritzer geschützt. Der Schaltschrank beherbergt die Programmier- und Steuerungssysteme. Die Nutzlastkapazität des Roboters nimmt den Schweißbrenner und Zusatzgeräte auf. Das System ist für wiederholte Produktion in großen Stückzahlen ausgelegt und liefert gleichbleibende Schweißqualität. Es erfordert eine bestimmte Stromversorgung und Stellfläche. Die Wiederholbarkeit des Systems gewährleistet gleichmäßige Ergebnisse über mehrere Zyklen. Das Funktionsprinzip basiert auf automatisiertem Lichtbogenschweißen, einem üblichen industriellen Verfahren.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schweißgeschwindigkeit0.5–2.0 mm/minMaximale Vorschubgeschwindigkeit während des Schweißvorgangs
Positioniergenauigkeit±0.05 mmWiederholgenauigkeit der SchweißbahnpositionierungISO 9283
Maximale Rahmenlänge12000 MeterLängste Anhängerrahmenlänge, die aufgenommen werden kann
Schweißstrombereich50–350 AVerfügbarer Schweißstrom für verschiedene Materialdicken
Leistungsbedarf380–480 kVAElektrischer Leistungsbedarf im BetriebIEC 60038
Achsenzahl66-axis articulated robot for complex weld paths
Maximale Nutzlast10–20 kgCapacity for welding torch and ancillary equipmentISO 9283
Wiederholgenauigkeit±0.02 mmEnsures consistent weld quality across multiple cyclesISO 9283
Betriebstemperaturbereich-10–45 °CSuitable for typical factory environments
SchutzartIP54Protected against dust and water splashesIEC 60529
Maschinengewicht1500–2500 kgIncludes robot arm, base, and control cabinet
Stellfläche5000×4000 mmApproximate area required for installation

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochfester Stahl Aluminiumlegierung

Komponenten / BOM

Components / BOM
  • Roboterarm
    Mehrachsiger Manipulator zur Positionierung des Schweißbrenners
    Material: Aluminiumguss und Stahl
  • Schweißstromquelle
    Stellt geregelten elektrischen Strom für das Lichtbogenschweißen bereit
    Material: Stahlgehäuse mit Kupferwicklungen
  • Positionier-Vorrichtung
    Hält Trailer-Rahmenkomponenten während des Schweißens in präziser Ausrichtung
    Material: Hochfester Stahl
  • Drahtvorschubsystem
    Automatische Zuführung von Schweißdraht zum Brenner
    Material: Gehäuse aus Aluminium mit Antriebsrollen aus Stahl
  • Steuerschrank
    Beherbergt SPS und Elektronik für den Systembetrieb
    Material: Pulverbeschichteter Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servomotor-Encoder-Rückmeldungsverlust durch elektromagnetische Störungen (EMI) über 85 dBµV/m bei 100 MHz Roboterarm-Positionsdrift übersteigt ±0,5 mm Toleranz Geschirmte Encoder-Kabel mit 360°-Erdung an beiden Enden, Ferritkerne in 10 cm Abständen
Verschleiß der Schweißdraht-Vorschubrollen reduziert die Kontaktfläche auf unter 70 % des Nennwerts Drahtvorschub-Inkonsistenz verursacht Lichtbogeninstabilität und Porositätsfehler Gehärtete Stahlrollen mit 60 HRC Oberflächenhärte, automatische Verschleißkompensation über Laser-Wegaufnehmer

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa Schweißdruck, 150-250 A Schweißstrom, 18-22 V Lichtbogenspannung
Belastungs- und Ausfallgrenzen
Schweißdruck übersteigt 1,5 MPa und verursacht Verbindungsverformung, Schweißstrom übersteigt 300 A und verursacht Elektroden-Durchbrennen, Lichtbogenspannung fällt unter 15 V und verursacht unvollständige Schmelzung
Überschreiten der Streckgrenze von Stahl S235JR (235 MPa) an den Schweißnähten, Überschreiten des Schmelzpunkts der Elektrode (3370°C für Wolfram), unzureichende Wärmeeintrag (Q=η*I*V*t) unter 0,9 kJ/mm verursacht Mangelschmelzung
Fertigungskontext
Schweißroboter für Anhängerrahmen wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

trailer welding robot semitrailer frame welder automated trailer frame welding system industrial welding robot for trailers

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (Schweißprozess, keine Fluidhandhabung)
Durchflussrate:N/V (Schweißprozess, keine Fluidhandhabung)
Betriebstemperatur:5°C bis 40°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Rahmen aus KohlenstoffstahlHochfeste niedriglegierte Stähle (HSLA-Stahl)Strukturen aus Aluminiumlegierung
Nicht geeignet: Explosionsgefährdete oder hoch entzündliche Atmosphären (erfordert ATEX-zertifizierte Ausrüstung)
Auslegungsdaten
  • Maximale Rahmendimensionen (L×B×H)
  • Jährliche Produktionsmenge (Einheiten/Jahr)
  • Erforderliche Schweißverfahren (MIG, WIG, Laser, etc.)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Schweißnahtporosität
Ursache: Verunreinigter Schweißdraht oder Grundmaterial, unzureichender Schutzgasfluss oder Feuchtigkeitseintritt, die zu Gaseinschlüssen und schwachen Schweißnähten führt.
Roboterarm-Fehlausrichtung
Ursache: Verschleiß in Harmonic-Drive-Getrieben oder Getriebekästen, thermische Ausdehnung von Komponenten oder Kalibrierungsdrift durch Vibrationen über die Zeit.
Wartungsindikatoren
  • Hörbare Schleif- oder Klickgeräusche aus den Roboter-Gelenken während der Bewegung
  • Sichtbare Schweißspritzeransammlung an der Brennerdüse oder ungleichmäßiges Schweißraupenbild
Technische Hinweise
  • Regelmäßige Lasertracker-Kalibrierung implementieren, um Positionsdrift zu kompensieren und die Schweißbahnpräzision aufrechtzuerhalten
  • Präventive Austauschpläne für Verbrauchsmaterialien (Kontaktdüsen, Düsen, Liner) basierend auf Lichtbogenstunden anstelle von rein visueller Inspektion etablieren

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 3834-2: Anforderungen an die Qualität beim Schmelzschweißen metallischer WerkstoffeDVS 1601: Richtlinien für das Schweißen von StahlbautenDIN EN 15085-2: Bahnanwendungen - Schweißen von Schienenfahrzeugen und -komponenten
Fertigungsgenauigkeit
  • Schweißnahtausrichtung: +/- 1,5 mm
  • Rahmenrechtwinkligkeit: 2 mm pro Meter Diagonalenmessung
Qualitätsprüfung
  • Ultraschallprüfung (UT) zur Schweißnahtintegrität
  • Visuelle Prüfung nach DVS 1601-Annahmekriterien

Hersteller von Schweißroboter für Anhängerrahmen

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktuator (z.B. Magnetspule, Pneumatikzylinder)

Ein Gerät, das Energie in mechanische Bewegung umwandelt, um Kraft in Brems-/Kupplungssystemen aufzubringen oder zu lösen.

Spezifikationen ansehen ->
Klebstoffauftragsmodul

Ein präzises Robotermodul, das bei der automatisierten Montage Klebstoff auf Karosserieteile aufträgt.

Spezifikationen ansehen ->
Allradantriebssystem

Ein Antriebsstrangsystem, das die Kraft gleichzeitig auf alle Räder eines Fahrzeugs verteilt.

Spezifikationen ansehen ->
Schutzblech (Apron)

Schutzblech, das am unteren vorderen Bereich oder an den Seiten eines Fahrzeugs montiert wird, um vor Schmutz, Wasser und Spritzwasser zu schützen.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien kann dieser Schweißroboter verarbeiten?

Laut Produktdaten ist das System für hochfesten Stahl und Aluminiumlegierungen ausgelegt. Die tatsächliche Schweißbarkeit hängt jedoch von den spezifischen Materialgüten und Dicken ab, die mit dem Hersteller bestätigt werden sollten.

Welche maximale Rahmenlänge kann aufgenommen werden?

Die angegebene maximale Rahmenlänge beträgt 12000 mm (12 Meter). Dies ist ein Referenzwert und kann je nach spezifischer Konfiguration und Spannvorrichtung variieren. Verifizieren Sie dies mit dem Lieferanten für Ihre Anwendung.

Welche Normen werden für die Spezifikationen referenziert?

Die Produktdaten referenzieren ISO 9283 für Positioniergenauigkeit, Wiederholbarkeit und Nutzlast; IEC 60038 für Leistungsbedarf; und IEC 60529 für Schutzart. Diese Normen dienen nur zur Verifizierung und implizieren keine Zertifizierung.

Was ist der Betriebstemperaturbereich?

Der Betriebstemperaturbereich beträgt -10 bis 45 °C. Dies gibt die Umgebungsbedingungen an, für die das System ausgelegt ist. Stellen Sie sicher, dass Ihre Einrichtung diese Bedingungen erfüllt.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schweißroboter für Anhängerrahmen

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schweißroboter für Anhängerrahmen?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schutzblech (Apron)
Nächstes Produkt
Schweißstromquellen
AngebotChat