Auf Basis strukturierter CNFX-Herstellerprofile wird Integriertes Metallumform- und Oberflächenbearbeitungssystem im Bereich Grundmetallherstellung anhand von Maximale Umformkraft bis Stempelgeschwindigkeit eingeordnet.
Ein typisches Integriertes Metallumform- und Oberflächenbearbeitungssystem wird durch die Baugruppe aus Primär-Umformpresse und Präzisionsstanzmodul beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Koordiniertes Industriesystem für sequentielle Metallumformung, Stanzen und Oberflächenbehandlung
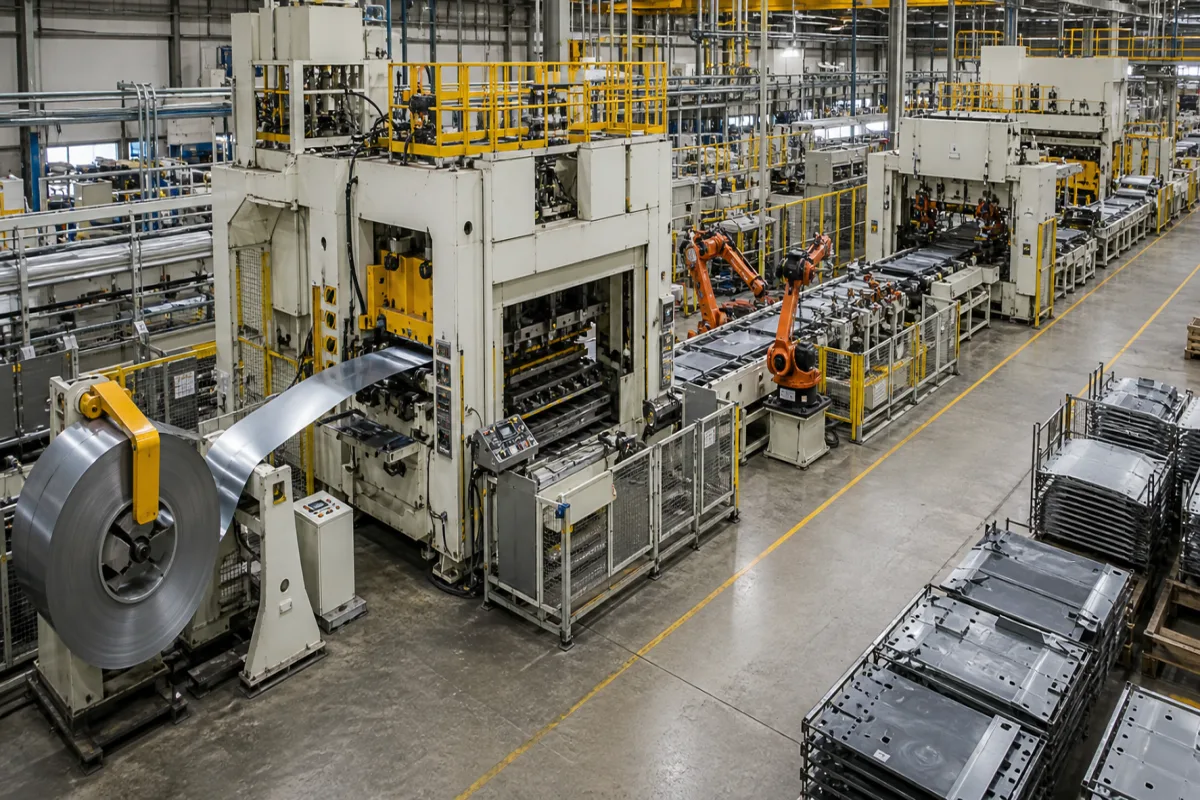
Metallmaterial wird sequentiell durch miteinander verbundene Module verarbeitet: zuerst unter Druck geformt, dann in die endgültige Form gestanzt und schließlich durch automatisierte Oberflächenbehandlungsstationen fertiggestellt, alles synchronisiert durch ein zentrales Steuerungssystem. Das Umformmodul übt Druck bis zu 500 Tonnen aus, um das Material zu formen, gefolgt von Stanzstationen mit bis zu 120 Hüben pro Minute. Nach dem Stanzen werden die Bauteile mit einer Genauigkeit von ±0,05 mm zu den Endbearbeitungsstationen transportiert, wo entgratet, gereinigt und die Oberfläche vorbereitet wird. Der gesamte Prozess wird von einem SPS-basierten Steuerungssystem mit HMI koordiniert, das konsistente Zykluszeiten von 5–15 Sekunden pro Bauteil gewährleistet. Das System arbeitet innerhalb der spezifizierten Druck-, Temperatur- und Leistungsbereiche und ist für Materialien wie Kohlenstoffstahl, legierten Stahl und Aluminiumlegierungen ausgelegt.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Maximale Umformkraft | 200–500 Tonnen | Spitzendruckkapazität von Schmiede-/Pressmodulen |
| Stempelgeschwindigkeit | 30–120 Hübe/Minute | Maximale Betriebsfrequenz der Stempelstationen |
| Materialstärkebereich | 0.5–6.0 mm | Zulässige Dicke des Eingangsmetallmaterials |
| Systemtaktzeit | 5–15 Sekunden | Gesamtbearbeitungszeit pro Bauteil durch alle Module |
| Positioniergenauigkeit | ±0.05 mm | Präzision der Bauteilübergabe zwischen Stationen |
| Betriebsdruck | 1.0–1.6 MPa | |
| Betriebstemperaturbereich | -40–85 °C | Beyond range may affect seals and electronics |
| Nennleistung | 15–45 kW | Depends on system size and options |
| Versorgungsspannung | 380±10% V AC | Three-phase, 50/60 HzIEC 60038 |
| Steuerungssystem | PLC | HMI touch panel includedIEC 61131-3 |
| Maschinengewicht | 8–15 t | Foundation requirements vary |
| Stellfläche (L×B×H) | 6×3×2.5 m | Approximate, depends on configuration |
| Schutzart | IP54–IP65 | Higher rating for dusty or wet environmentsIEC 60529 |
| Oberflächenrauheit Ra | 0.8–1.6 μm | Depends on finishing processISO 4287 |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
| Betriebsdruck: | Bis zu 1000 bar (14.500 psi) für hydraulisches Umformen; 5-20 bar (72-290 psi) für Stanzen |
| Durchflussrate: | 10-500 l/min (2,6-132 gpm) für Kühlmittel-/Schmierstoffumlauf |
| Betriebstemperatur: | Umgebungstemperatur bis 250 °C (482 °F) für Umformen/Stanzen; 20-80 °C (68-176 °F) für Oberflächenbehandlungsbäder |
| slurry concentration: | Bis zu 40 % Feststoffanteil nach Gewicht für abrasive Veredelungsprozesse |
Herstellerprofile mit passender Produktionsfähigkeit in China.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Laut Produktdaten ist das System für Kohlenstoffstahl, legierten Stahl und Aluminiumlegierungen ausgelegt. Der akzeptable Materialdickenbereich beträgt 0,5 bis 6,0 mm. Bestätigen Sie die Materialkompatibilität immer mit dem Hersteller für Ihre spezifische Anwendung.
Die maximale Umformkraft der Schmiede-/Pressmodule ist mit 200–500 Tonnen angegeben. Dies ist ein Referenzbereich; die tatsächliche Kapazität hängt von der spezifischen Konfiguration ab. Verifizieren Sie mit dem Hersteller die benötigte Kraft.
Die Gesamtbearbeitungszeit pro Bauteil durch alle Module beträgt 5–15 Sekunden. Dies umfasst Umformen, Stanzen und Endbearbeitung. Die tatsächliche Zykluszeit kann je nach Komplexität des Bauteils und Einstellungen variieren. Konsultieren Sie den Hersteller für genaue Daten.
Die Produktdaten verweisen auf IEC 60038 für Versorgungsspannung, IEC 61131-3 für das Steuerungssystem, IEC 60529 für Schutzart und ISO 4287 für Oberflächenrauheit. Diese Normen dienen der Verifizierung; die Konformität muss mit dem Hersteller bestätigt werden.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.