Strukturierte Fertigungsdaten · 2026

Lanzenwagen/Positioniermechanismus

Auf Basis strukturierter CNFX-Herstellerprofile wird Lanzenwagen/Positioniermechanismus im Bereich Grundmetallherstellung anhand von Nennhubkraft bis Hubweg eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Lanzenwagen/Positioniermechanismus wird durch die Baugruppe aus Schlittenrahmen und Antriebsmechanismus beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Mechanismus zur präzisen Positionierung und Bewegung von Sauerstofflanzen in metallurgischen Prozessen
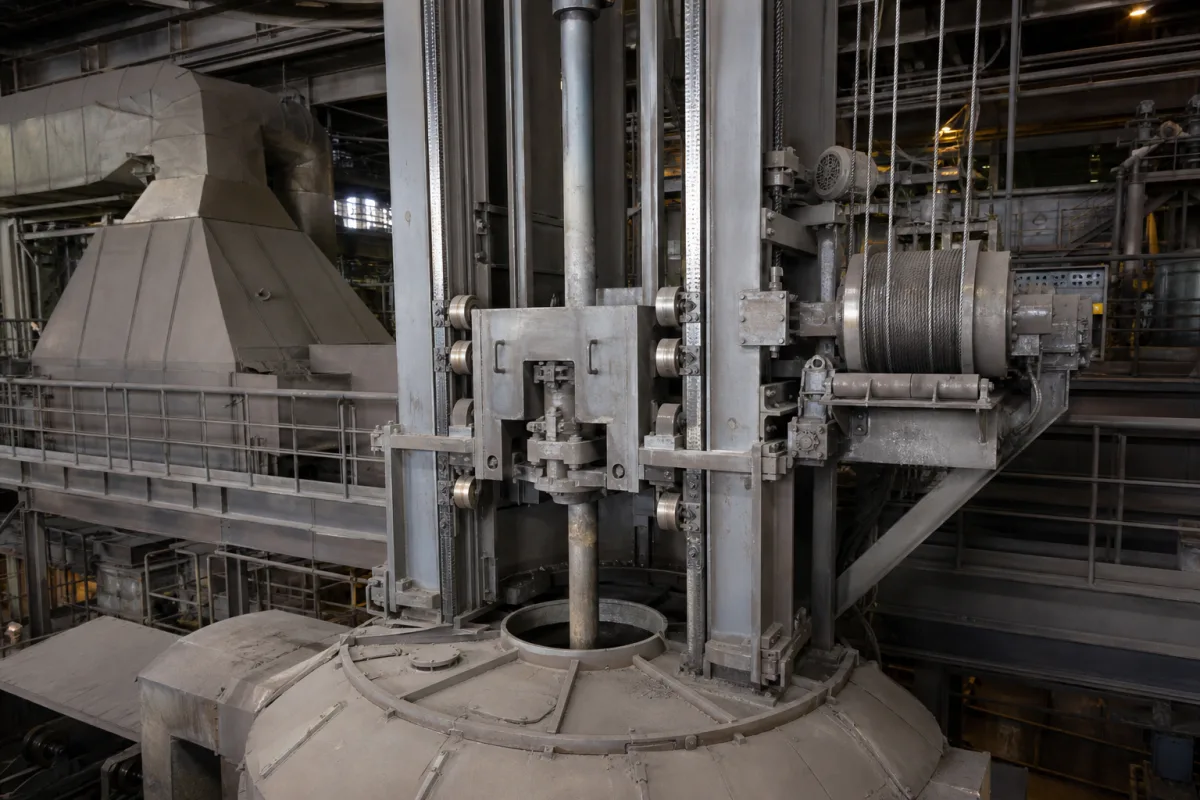
Lanzenwagen/Positioniermechanismus in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Lanzenwagen/Positioniermechanismus ist eine Komponente, die in der Grundmetallherstellung, insbesondere in Stahlherstellungsöfen oder Konvertern, verwendet wird. Er ermöglicht eine kontrollierte horizontale und vertikale Bewegung von Sauerstofflanzen und gewährleistet eine genaue Positionierung für eine optimale Sauerstoffinjektion während der Raffinationsprozesse. Der Mechanismus besteht typischerweise aus einem motorgetriebenen Wagen, der auf Schienen oder Schienen läuft, kombiniert mit hydraulischen oder pneumatischen Positioniersystemen. Rückkopplungskontrollsysteme halten während des Betriebs eine präzise Positionierung aufrecht, sodass die Lanze je nach Prozessanforderungen an bestimmte Koordinaten bewegt werden kann.

Dieser Mechanismus ist für Nenntragfähigkeiten von 5 bis 20 Tonnen ausgelegt, mit Hublängen von 3000 bis 8000 mm. Die Positioniergenauigkeit wird innerhalb von ±5 mm gehalten, um die Ausrichtung der Lanzenspitze mit der Düse zu gewährleisten. Die Verfahrgeschwindigkeiten variieren von 0,1 bis 0,5 m/s, und die Antriebsleistung reicht von 5,5 bis 22 kW. Das System arbeitet mit einer dreiphasigen Industrieversorgung von 380–690 V AC gemäß IEC 60038. Es ist für Betriebstemperaturen von -20°C bis 60°C ausgelegt, mit Schutzarten von IP54 bis IP65 nach IEC 60529. Baustahlgüten Q235B bis Q345B (gemäß GB/T 1591) werden für Rahmen und Schienen verwendet. Die Spurweite reicht von 1500 bis 3000 mm, und das Wagengewicht liegt zwischen 1500 und 5000 kg.

Die Auswahl eines bestimmten Mechanismus hängt von der Ofenhallenanordnung, dem Lanzengewicht, dem erforderlichen Hub und den Umgebungsbedingungen ab. Schnittstellen umfassen die Lanzenbaugruppe, die Ofenstruktur und das Steuerungssystem. Verifizierungsfragen sollten tatsächliche Lastanforderungen, Hubgrenzen und Kompatibilität mit vorhandenen Schienen und Stromversorgung betreffen. Wartungssignale umfassen ungewöhnliche Vibrationen, Positionsdrift oder Verschleiß an Führungsschienen. Versagensgrenzen werden durch Lastgrenzen, Hubgrenzen und Umgebungsnennwerte definiert. Stellen Sie sicher, dass Sie modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten verifizieren.

Funktionsprinzip

Der Mechanismus verwendet einen motorgetriebenen Wagen, der sich entlang von Schienen oder Schienen bewegt. Der Wagen trägt die Lanzenbaugruppe und wird von einem Elektromotor angetrieben, wobei hydraulische oder pneumatische Aktuatoren zusätzliche Positioniersteuerung bieten. Rückkopplungskontrollsysteme wie Encoder oder Endschalter überwachen die Wagenposition und passen den Antrieb an, um die gewünschten Koordinaten zu erreichen. Dies ermöglicht eine präzise horizontale und vertikale Bewegung der Lanze und gewährleistet eine genaue Platzierung für die Sauerstoffinjektion. Das System ist so ausgelegt, dass es innerhalb bestimmter Geschwindigkeits- und Genauigkeitsbereiche arbeitet, mit Sicherheitsverriegelungen, um Überlauf oder Kollisionen zu verhindern.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennhubkraft5–20 tDetermines lance weight and carriage strength
Hubweg3000–8000 mmMust cover furnace opening and retract position
Positioniergenauigkeit±5 mmEnsures lance tip alignment with tuyere
Verfahrgeschwindigkeit0.1–0.5 m/sAffects cycle time and control stability
Antriebsleistung5.5–22 kWSized for acceleration and friction
Versorgungsspannung380–690 V ACThree-phase industrial supplyIEC 60038
Betriebstemperatur-20–60 °CAmbient around furnace; higher near lance
SchutzartIP54–IP65Protects against dust and water splashesIEC 60529
WerkstoffQ235B–Q345BStructural steel for frame and railsGB/T 1591
Spurweite1500–3000 mmMatches furnace bay layout
Wagengewicht1500–5000 kgInfluences foundation and rail design

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Baustahl Bauteile aus Legierungsstahl Verschleißfeste Führungsschienen

Komponenten / BOM

Components / BOM
  • Schlittenrahmen
    Tragkonstruktion für Lanzenbaugruppe und Bewegungskomponenten
    Material: Baustahl
  • Antriebsmechanismus
    Stellt die Antriebskraft für die Wagenbewegung entlang der Schienen bereit
    Material: Zahnräder und Lager aus Legierungsstahl
  • Positionieraktuator
    Feineinstellung der Lanzenposition vertikal und horizontal
    Material: Hydraulikzylinder oder elektrische Aktuatoren
  • Führungsschienen
    Bietet präzise Führung für Schlittenbewegung
    Material: Verschleißfeste Stahlschienen
  • Steuerungssystem-Schnittstelle
    Empfängt Positionierungsbefehle und liefert Rückmeldungen
    Material: Elektronische Bauteile und Sensoren
  • Encoder oder Endschalter
    Meldet die tatsächliche Position des Schlittens, gegen die die Antriebsregelung korrigiert.
  • Sicherheitsverriegelung
    Stoppt die Bewegung, bevor der Schlitten seine Grenzen überschreitet oder auf etwas trifft.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servomotor-Encoder-Kontamination durch Metallstaubpartikel >10 μm Positionsrückmeldungsverlust, der zu Überschreitung der ±2,5 mm Toleranz führt IP67-gekapseltes Encodergehäuse mit Stickstoff-Überdruck-Spülung bei 0,2 bar über Umgebungsdruck
Thermische Dehnung der Kugelumlaufspindel über 0,3 mm/m bei 800°C Spielakkumulation, die zu ±1,8 mm Positionshysterese führt Invar-Legierungsspindel (α=1,2×10⁻⁶/K) mit aktiver Kühlung, die 200±20°C aufrechterhält

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-2,0 m/s Lineargeschwindigkeit, ±0,5 mm Positionsgenauigkeit, 500-1500°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Positionierfehler über ±2,0 mm, Lineargeschwindigkeit unter 0,05 m/s oder über 2,5 m/s, Umgebungstemperatur über 1600°C
Thermische Ausdehnungsdifferenz zwischen Edelstahl (α=17,3×10⁻⁶/K) und keramischen Führungsschienen (α=5,5×10⁻⁶/K), die bei ΔT>1100°C zu Bindung führt, Schmierstoffzersetzung bei 450°C Flammpunkt
Fertigungskontext
Lanzenwagen/Positioniermechanismus wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

lance carriage

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 10 bar (Hydraulik-/Pneumatiksystemdruck)
Durchflussrate:Spezifikation in deutscher Sprache (DIN-Normen)
Betriebstemperatur:Umgebungstemperatur bis 150°C (Betrieb), bis 250°C (intermittierende Belastung)
Montage- und Anwendungskompatibilität
Sauerstoffgas (Industriequalität)Schmelzstahl-/Schlackenumgebungen (mit entsprechender Kühlung/Lanzenschutz)Wassergekühlte Lanzensysteme
Nicht geeignet: Hochkorrosive saure Umgebungen (z.B. Salzsäure-Beizlinien) aufgrund möglicher Materialdegradation
Auslegungsdaten
  • Erforderlicher Lanzenverfahrweg (m)
  • Maximale Lanzenlast inklusive Kühlsysteme (kg)
  • Erforderliche Positioniergeschwindigkeit und Beschleunigungs-/Verzögerungsraten (m/s, m/s²)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß und Fehlausrichtung von Linearführungsschienen
Ursache: Unzureichende Schmierung, Kontaminationseintritt oder unsachgemäße Installation, die zu ungleichmäßiger Lastverteilung und beschleunigtem Verschleiß führen
Motor- oder Antriebssystemausfall
Ursache: Überlastung, elektrische Probleme (z.B. Spannungsspitzen, Überhitzung) oder mechanisches Binden, die eine übermäßige Drehmomentanforderung und Komponentendegradation verursachen
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Kratzgeräusche während der Wagenbewegung
  • Sichtbare Fehlausrichtung oder Wackeln bei der Wagenpositionierung
Technische Hinweise
  • Einen proaktiven Schmierungplan mit hochwertigen, kompatiblen Schmiermitteln implementieren und sicherstellen, dass Dichtungen intakt sind, um Kontamination zu verhindern
  • Regelmäßig mit Präzisionswerkzeugen kalibrieren und die Ausrichtung überprüfen sowie Zustandsüberwachungssensoren (z.B. für Vibration, Temperatur) zur frühzeitigen Fehlererkennung installieren

Konformität und Fertigungsnormen

Referenznormen
ISO 286-2:2010 (Geometrische Produktspezifikation - Grenzmaße und Passungen)ANSI/ASME B5.54-2005 (Verfahren zur Leistungsbewertung von numerisch gesteuerten Bearbeitungszentren)
Fertigungsgenauigkeit
  • Lineare Positioniergenauigkeit: +/-0,01 mm über den gesamten Verfahrweg
  • Parallelität der Führungsschienen: 0,02 mm pro Meter
Qualitätsprüfung
  • Genauigkeitsprüfung der Positionierung mit Laserinterferometer
  • Härteprüfung der Lagerflächen (Rockwell-C-Skala)

Hersteller von Lanzenwagen/Positioniermechanismus

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Strangpressprofil

Aluminium-Strangpressprofil ist ein leichtes, korrosionsbeständiges Strukturbauteil, das durch Pressen einer Aluminiumlegierung durch eine Matrize hergestellt wird und in Bauwesen, Automobil und Konsumgütern verwendet wird.

Spezifikationen ansehen ->
Anodenplatte

Eine Anodenplatte ist eine verbrauchbare Elektrodenkomponente, die bei der elektrolytischen Raffination und Elektrogewinnung von Nichteisenmetallen wie Kupfer, Zink und Blei verwendet wird.

Spezifikationen ansehen ->
Automatisiertes Ingot-Stapel- und Palettiersystem

Automatisiertes System zum Stapeln und Palettieren von Metallbarren nach dem Gießen.

Spezifikationen ansehen ->
Automatische Pfannenvorwärmstation

Automatisches System zum Vorwärmen von Metalltransportpfannen zur Vermeidung von Thermoschock.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die typische Hublänge dieses Mechanismus?

Die Hublänge reicht von 3000 bis 8000 mm, abhängig von Modell und Anwendung. Sie muss die Ofenöffnung und die Rückzugsposition abdecken. Verifizieren Sie den genauen Hub für Ihr spezifisches Modell mit dem Hersteller.

Wie hoch ist die Positioniergenauigkeit?

Die Positioniergenauigkeit beträgt ±5 mm, um die Ausrichtung der Lanzenspitze mit der Düse zu gewährleisten. Dies ist ein Referenzwert; bestätigen Sie die tatsächliche Genauigkeit für Ihr Modell.

Was sind die Anforderungen an die elektrische Versorgung?

Der Mechanismus arbeitet mit einer dreiphasigen Industrieversorgung von 380–690 V AC gemäß IEC 60038. Stellen Sie sicher, dass die Stromversorgung Ihrer Einrichtung den Anforderungen des Modells entspricht.

Welchen Umgebungsbedingungen kann er standhalten?

Er ist für Betriebstemperaturen von -20°C bis 60°C ausgelegt und hat Schutzarten von IP54 bis IP65 nach IEC 60529. Bestätigen Sie diese Nennwerte für Ihr spezifisches Modell.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Lanzenwagen/Positioniermechanismus

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Lanzenwagen/Positioniermechanismus?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Lanzenmanipulator
Nächstes Produkt
Legierungsstation
AngebotChat