Strukturierte Fertigungsdaten · 2026

Dichtkopf-Baugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Dichtkopf-Baugruppe im Bereich Getränkeherstellung anhand von Siegeldurchmesserbereich bis Betriebsdruck eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Dichtkopf-Baugruppe wird durch die Baugruppe aus Heizelement / Heizplatte und Dichtungsdichtring / Dichtring beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Die kritische Komponente einer automatischen Getränkebehälter-Foliensiegelmaschine, die Wärme und Druck anwendet, um eine luftdichte Abdichtung zwischen Behälterrand und Folienverschluss zu erzeugen.
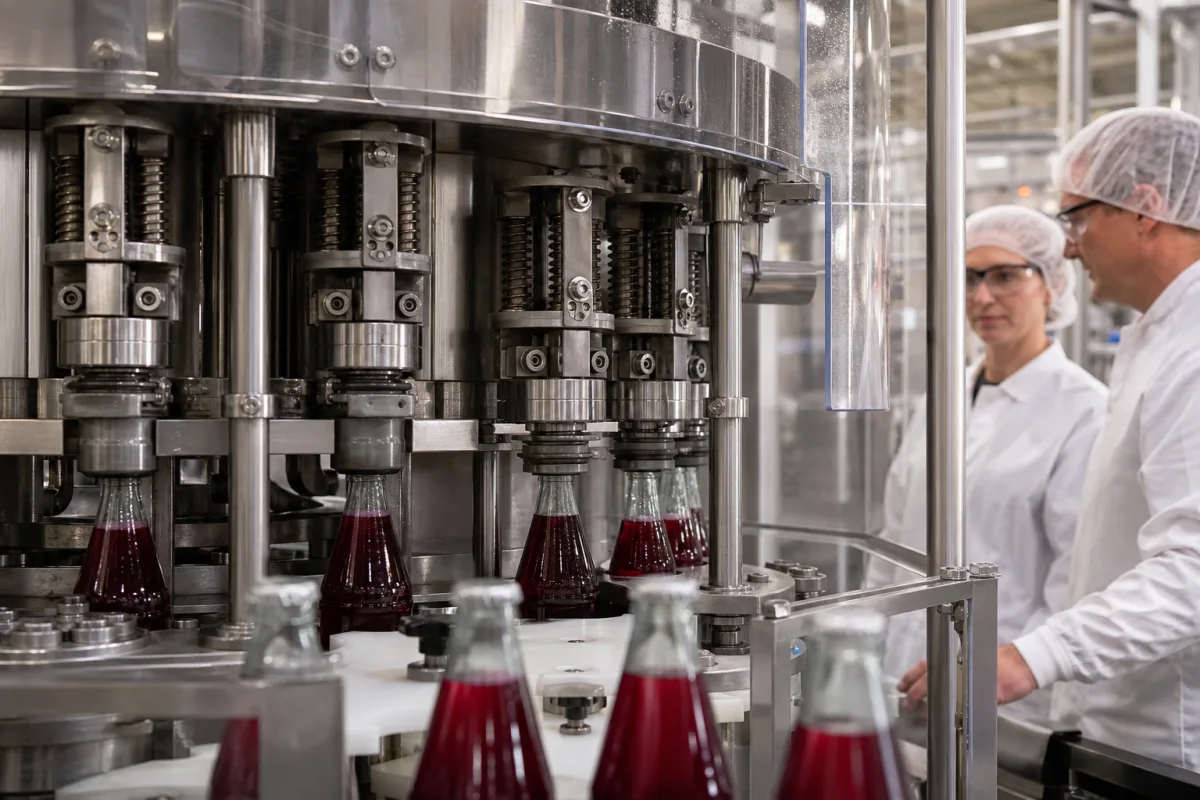
Dichtkopf-Baugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Dichtkopf-Baugruppe ist die zentrale Funktionseinheit in einer automatischen Getränkebehälter-Foliensiegelmaschine, die für den endgültigen Siegelvorgang verantwortlich ist. Sie positioniert sich präzise über gefüllten Getränkebehältern, wendet kontrollierte Wärme an, um die Klebeschicht auf dem Folienverschluss zu aktivieren, und übt gleichmäßigen Druck aus, um die Folie mit dem Behälterrand zu verbinden. Dadurch wird eine hermetische, manipulationssichere und auslaufsichere Versiegelung gewährleistet, die Produktfrische und -sicherheit erhält. Diese Baugruppe ist für die Integration in automatisierte Produktionslinien ausgelegt, mit einem Siegeldurchmesserbereich von 20–120 mm, der gängige Behältergrößen abdeckt; außerhalb dieses Bereichs ist eine kundenspezifische Werkzeugausführung erforderlich. Sie arbeitet mit einem pneumatischen Druck von 1,0–1,6 MPa, einer Heizleistung von 500–1500 W und erreicht einen Temperaturbereich von 150–250 °C mit einer Genauigkeit von ±2 °C. Die Zykluszeit pro Siegelung beträgt 1,5–3,0 Sekunden und beeinflusst den Durchsatz. Die Baugruppe benötigt eine einphasige 220–240 V AC-Versorgung (IEC 60038) und verbraucht insgesamt 0,5–1,5 kW. Der Luftverbrauch beträgt 10–30 L/min bei Betriebsdruck. Hergestellt aus korrosionsbeständigem Edelstahl (SUS304 gemäß ASTM A276) für Lebensmittelkontakt, umfasst sie außerdem Hochtemperatur-Silikon- oder PTFE-Dichtungen, keramische oder Glimmer-isolierte Heizelemente, Aluminiumlegierungs-Strukturteile und temperaturbeständige Polymere für Führungen und Isolatoren. Die Baugruppe wiegt je nach Konfiguration und Größe 8–15 kg und ist nach IP54 (IEC 60529) gegen Staub und Spritzwasser geschützt. Als Verzeichniseintrag stellt CNFX nur Referenzdaten bereit; verifizieren Sie alle modellspezifischen Werte und Normen vor dem Kauf mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Die Baugruppe senkt sich auf den Behälterrand ab. Ein integriertes Heizelement (oft im Kopf) erhöht die Temperatur auf einen bestimmten Sollwert, wodurch die thermoplastische Siegelschicht auf der Unterseite des Aluminiumfolienverschlusses schmilzt. Gleichzeitig übt ein pneumatisches oder mechanisches System einen präzisen Druck aus. Nach einer voreingestellten Zeit wird die Heizung abgeschaltet, der Druck abgelassen und die Baugruppe fährt zurück, sodass die Versiegelung abkühlen und aushärten kann, wodurch eine dauerhafte Verbindung entsteht.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Siegeldurchmesserbereich20–120 mmCovers common container sizes; outside range requires custom tooling.
Heizleistung500–1500 WDepends on sealing speed and material.
Temperaturbereich150–250 °CTypical for foil sealing; higher may damage foil.
Temperaturgenauigkeit±2 °CEnsures consistent seal quality.
Zykluszeit1.5–3.0 sPer sealing cycle; affects throughput.
Versorgungsspannung220–240 V ACSingle phase; other voltages on request.IEC 60038
Leistungsaufnahme0.5–1.5 kWTotal including heater and controls.
Luftverbrauch10–30 L/minAt operating pressure; for pneumatic actuation.
WerkstoffSUS304Corrosion-resistant for food contact.ASTM A276
Gewicht8–15 kgDepends on configuration and size.
SchutzartIP54Protected against dust and water splashes.IEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl (AISI 304/316) Hochtemperatur-Silikon- oder PTFE-Dichtung Keramik- oder Glimmer-isoliertes Heizelement Aluminiumlegierung (für Strukturteile) Temperaturbeständige Polymere (für Führungen/Isolatoren)

Komponenten / BOM

Components / BOM
  • Heizelement / Heizplatte
    Bereitstellung kontrollierter thermischer Energie zum Schmelzen der Siegelmittelschicht der Folie.
    Material: Edelstahl mit eingebetteten Patronenheizkörpern oder Keramik-Heizplatte
  • Dichtungsdichtring / Dichtring
    Erzeugt eine gleichmäßige Druckfläche und thermische Barriere zwischen dem Heizelement und der Folie, gewährleistet eine gleichmäßige Wärmeverteilung und verhindert Folienbeschädigung.
    Material: Hochtemperatur-Silikonkautschuk oder PTFE (Teflon)
  • Kopfgehäuse / Gehäusekörper
    Strukturrahmen zur Aufnahme interner Komponenten, mit Befestigungspunkten und Führung für vertikale Bewegung.
    Material: Edelstahl oder Aluminiumlegierung
  • Wärmedämmung
    Minimiert den Wärmetransfer zu nicht dichtenden Teilen der Baugruppe und dem Maschinengestell, um Effizienz und Sicherheit zu verbessern.
    Material: Glimmer, Keramikfaser oder Hochtemperaturpolymer
  • Betätigungsmechanismus (Pneumatikzylinder / Servohalterung)
    Ermöglicht die gesteuerte vertikale Bewegung zum Absenken, Pressen und Zurückziehen des Dichtkopfes.
    Material: Stahl (Zylinderkörper), Aluminium (Montagewinkel)

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

PID-Regler-Integral-Windup während schneller Bandgeschwindigkeitsänderungen Überschwingen auf 280°C, das PTFE-Isolatordegradation verursacht Anti-Windup-Algorithmus mit 10 ms Abtastrate und 5°C Totband
Fehlausrichtung über 0,05 mm zwischen Kopfachse und Behälterrandebene Ungleichmäßige Druckverteilung, die einen 0,1 mm Dichtspalt erzeugt Laserausrichtungssystem mit 0,01 mm Auflösung und automatischer Kompensation

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa (8-12 bar) bei 180-220°C
Belastungs- und Ausfallgrenzen
1,5 MPa Druckdifferenz über die Dichtoberfläche oder 250°C Oberflächentemperatur
Thermische Kriechverformung über 0,2 % Dehnung bei 250°C für Aluminium 6061-T6, die permanente geometrische Verzerrung verursacht
Fertigungskontext
Dichtkopf-Baugruppe wird innerhalb von Getränkeherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5-2,5 bar (angewendeter Druck)
Weitere Spezifikationen:Zykluszeit: 0,5-3 Sekunden pro Dichtung, Behälterdurchmesser: 50-150 mm
Betriebstemperatur:150-250°C (Dichtoberfläche)
Montage- und Anwendungskompatibilität
PET-GetränkebehälterAluminiumfolienabdeckungen mit WärmedichtbeschichtungPP/HDPE-Behälter mit kompatibler Folie
Nicht geeignet: Korrosive chemische Umgebungen oder abrasive Schlämmedichtungsanwendungen
Auslegungsdaten
  • Behälterranddurchmesser und Toleranz
  • Erforderliche Produktionsrate (Dichtungen pro Minute)
  • Folienabdeckungsmaterial und Beschichtungsspezifikationen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß und Riefenbildung der Dichtfläche
Ursache: Unzureichende Schmierung, Kontamination durch Prozessflüssigkeiten oder Partikel, Fehlausrichtung während der Installation oder übermäßige Druckdifferenzen, die zu Metall-auf-Metall-Kontakt führen.
Degradation von Dichtung oder O-Ring
Ursache: Chemische Inkompatibilität mit Prozessmedien, die Quellung oder Verhärtung verursacht, thermische Zyklen, die Materialgrenzen überschreiten, falsche Kompression (Über- oder Unteranziehen) während der Montage oder altersbedingte Materialermüdung.
Wartungsindikatoren
  • Sichtbare Leckage von Prozessflüssigkeit aus dem Dichtbereich oder Weep-Löchern, was auf Dichtungsversagen hinweist.
  • Ungewöhnliche Geräusche wie Schleifen, Quietschen oder erhöhte Vibration während des Betriebs, die auf mechanischen Verschleiß oder Fehlausrichtung hindeuten.
Technische Hinweise
  • Strenge Ausrichtungsverfahren während der Installation mit Laserausrichtungswerkzeugen implementieren und Hersteller-Drehmomentspezifikationen einhalten, um ungleichmäßige Belastung und vorzeitigen Verschleiß zu verhindern.
  • Proaktiven Wartungsplan mit regelmäßigen Inspektionen auf Kontamination, Schmierzustandsprüfungen und Überwachung von Betriebsparametern wie Temperatur und Druck einrichten, um frühe Anzeichen von Degradation zu erkennen.

Konformität und Fertigungsnormen

Referenznormen
ISO 3601-1:2015 (Fluidtechnische Systeme - O-Ringe)ANSI/B93.5M-1985 (Hydraulikfluidtechnik - Zylinder)DIN 3771-1:2016 (O-Ringe - Maße und Toleranzen)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,02 mm
  • Oberflächenebenheit: 0,1 mm pro 100 mm
Qualitätsprüfung
  • Helium-Lecktest
  • Härtemessung (Shore A/D-Skala)

Hersteller von Dichtkopf-Baugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aseptisches Kaltabfüllsystem für Getränke

Integriertes Industriesystem zur sterilen Abfüllung von alkoholfreien Getränken ohne Wärmebehandlung.

Spezifikationen ansehen ->
Asymptotische Heißabfüllanlage für Getränke

Industrielle Produktionslinie zum Abfüllen von Getränken bei erhöhten Temperaturen in sterile Behälter.

Spezifikationen ansehen ->
Automatisiertes Getränke-Chargenmischsystem

Automatisiertes System zur präzisen Chargenherstellung von Getränken mit mehreren Zutaten.

Spezifikationen ansehen ->
Automatisiertes Getränkemisch- und Karbonisierungssystem

Integriertes Industriesystem zur präzisen Getränkeformulierung, Mischung und Karbonisierung.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Siegeldurchmesserbereich dieser Baugruppe?

Der Referenzbereich beträgt 20–120 mm und deckt gängige Behältergrößen ab. Für Behälter außerhalb dieses Bereichs ist eine kundenspezifische Werkzeugausführung erforderlich. Bestätigen Sie immer den genauen Bereich für Ihr spezifisches Modell mit dem Hersteller.

Welche Temperatur und welcher Druck werden zum Siegeln verwendet?

Die Baugruppe arbeitet in einem Temperaturbereich von 150–250 °C mit einer Genauigkeit von ±2 °C und einem pneumatischen Druck von 1,0–1,6 MPa. Diese Werte sind Referenzpunkte; verifizieren Sie die optimalen Einstellungen für Ihre Folien- und Behältermaterialien mit dem Lieferanten.

Was sind die elektrischen Anforderungen?

Die Baugruppe benötigt eine einphasige 220–240 V AC-Versorgung (IEC 60038) und hat einen Gesamtstromverbrauch von 0,5–1,5 kW, einschließlich Heizung und Steuerung. Bestätigen Sie die genaue Spannung und Leistung für Ihre Installation.

Ist die Baugruppe für Lebensmittelkontakt geeignet?

Das Konstruktionsmaterial ist Edelstahl SUS304 (ASTM A276), der korrosionsbeständig und für Lebensmittelkontakt geeignet ist. Überprüfen Sie jedoch immer die Einhaltung lokaler Lebensmittelsicherheitsvorschriften und der Spezifikationen des Herstellers.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Getränkeherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Dichtkopf-Baugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Dichtkopf-Baugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Deoxygenierungskammer
Nächstes Produkt
Dosier- und Mischsystem
AngebotChat