Strukturierte Fertigungsdaten · 2026

CNC-Steuerungseinheit

Auf Basis strukturierter CNFX-Herstellerprofile wird CNC-Steuerungseinheit im Bereich Maschinen- und Anlagenbau anhand von Anzahl der Steuerachsen bis Spindeldrehzahlbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches CNC-Steuerungseinheit wird durch die Baugruppe aus Zentraleinheit (CPU) und Servoantriebsschnittstelle beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Das elektronische Steuerungssystem, das G-Code-Anweisungen interpretiert und die präzisen Bewegungen der Achsen und der Spindel einer CNC-Maschine koordiniert.
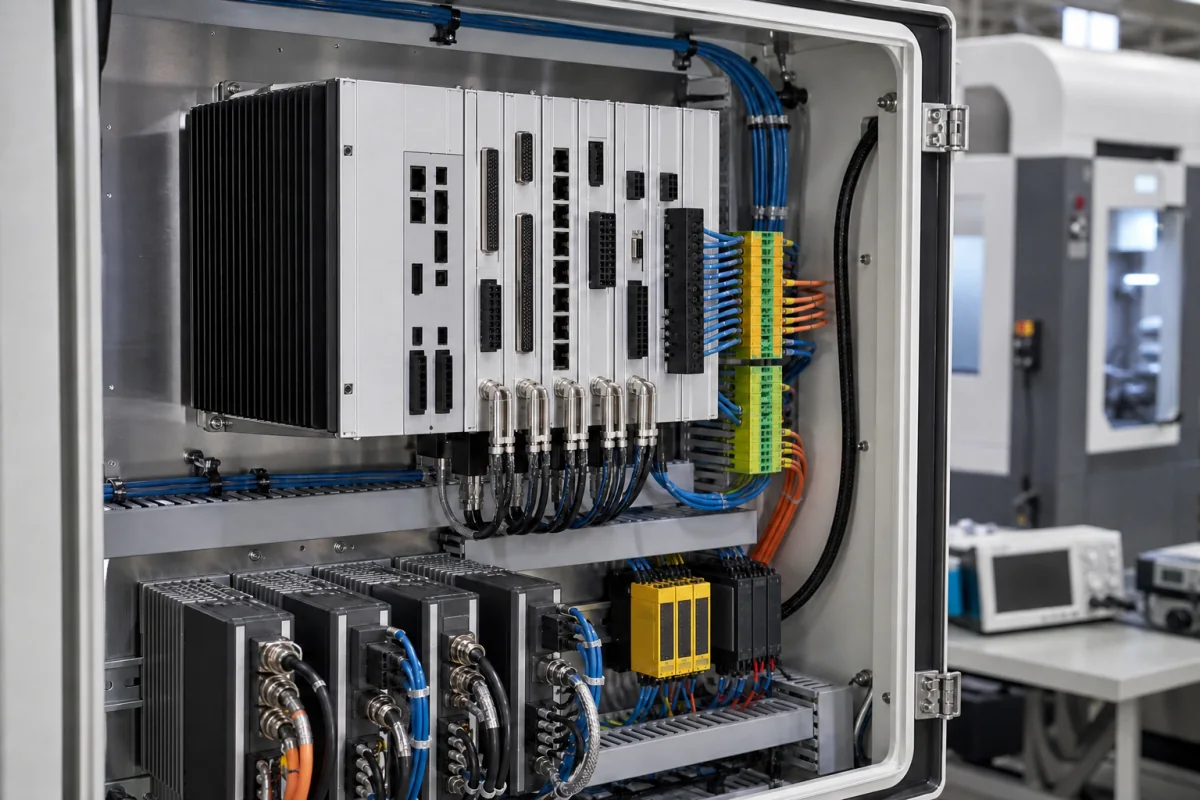
CNC-Steuerungseinheit in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

In einer Präzisions-Optik-Linsenschleifmaschine ist die CNC-Steuerungseinheit die zentrale Verarbeitungskomponente, die für die Ausführung komplexer Schleifprogramme verantwortlich ist. Sie übersetzt digitale Konstruktionsdaten (CAD/CAM) in präzise, hochfrequente Bewegungsbefehle für die Schleifscheibe, die Werkstückpositioniertische und die Kühlsysteme, um Submikrometer-Oberflächengenauigkeit und komplexe asphärische Linsengeometrien zu erreichen. Die Einheit empfängt eine vorprogrammierte Sequenz von Maschinensteuerungsanweisungen (G-Code/M-Code). Ihr Prozessor interpretiert diese Befehle, berechnet präzise Trajektorien und sendet synchronisierte elektrische Signale (über Servoantriebe oder Schrittmotortreiber) an die Motoren der Maschine. Sie überwacht kontinuierlich Rückmeldungen von Positionsgebern und Sensoren, um die Genauigkeit durch Regelung mit geschlossenem Regelkreis aufrechtzuerhalten und während des Schleifprozesses in Echtzeit Abweichungen auszugleichen. Die Steuerungseinheit unterstützt typischerweise 3 bis 5 gesteuerte Achsen, einen Spindeldrehzahlbereich von 0 bis 10.000 U/min und Eilganggeschwindigkeiten von 10 bis 30 m/min. Die Positioniergenauigkeit beträgt ±0,005 bis ±0,02 mm und die Wiederholgenauigkeit ±0,003 bis ±0,01 mm, jeweils gemäß ISO 230-2. Sie arbeitet mit 220/380 V AC ±10 % (IEC 60038) und hat eine Leistungsaufnahme von 0,5 bis 2,0 kW. Die Einheit ist für Betriebstemperaturen von 0 bis 45 °C und Luftfeuchtigkeit von 10 bis 90 % relative Luftfeuchtigkeit (nicht kondensierend) gemäß IEC 60721-3-3 ausgelegt. Ihre Schutzart beträgt IP54 bis IP65 (IEC 60529) und das Gewicht liegt bei 5 bis 15 kg. Die Speicherkapazität beträgt 1 bis 4 GB für Teileprogramme und Werkzeugdaten. Zu den Kommunikationsschnittstellen gehören Ethernet, USB und RS-232 (IEEE 802.3). Das Gehäuse besteht typischerweise aus Aluminiumlegierung, mit internen Leiterplatten und Halbleiterchips. Diese Werte sind Verzeichnis-Referenzbereiche; verifizieren Sie modellspezifische Spezifikationen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Die Einheit empfängt eine vorprogrammierte Sequenz von Maschinensteuerungsanweisungen (G-Code/M-Code). Ihr Prozessor interpretiert diese Befehle, berechnet präzise Trajektorien und sendet synchronisierte elektrische Signale (über Servoantriebe oder Schrittmotortreiber) an die Motoren der Maschine. Sie überwacht kontinuierlich Rückmeldungen von Positionsgebern und Sensoren, um die Genauigkeit durch Regelung mit geschlossenem Regelkreis aufrechtzuerhalten und während des Schleifprozesses in Echtzeit Abweichungen auszugleichen.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Anzahl der Steuerachsen3–5 AchsenBestimmt die Komplexität der Bearbeitungsvorgänge
Spindeldrehzahlbereich0–10000 rpmHöhere Geschwindigkeiten für Nichteisenmetalle
Eilganggeschwindigkeit10–30 m/minBeeinflusst die Taktzeit
Positioniergenauigkeit±0.005–±0.02 mmEntscheidend für die PräzisionsbearbeitungISO 230-2
Wiederholgenauigkeit±0.003–±0.01 mmKonstanz der PositionierungISO 230-2
Eingangsspannung220/380 V AC ±10% VDreiphasig für den IndustrieeinsatzIEC 60038
Leistungsaufnahme0.5–2.0 kWAbhängig von Achsenzahl und Spindel
Betriebstemperatur0–45 °CAußerhalb des Bereichs kann Temperaturdrift auftretenIEC 60721-3-3
Luftfeuchtigkeitsbereich10–90 % RHnicht kondensierendIEC 60721-3-3
SchutzartIP54–IP65Höhere Schutzart für raue UmgebungenIEC 60529
Gewicht der Steuereinheit5–15 kgBeeinflusst die Montageanforderungen
Speicherkapazität1–4 GBFür Teileprogramme und Werkzeugdaten
KommunikationsschnittstelleEthernet, USB, RS-232Für Vernetzung und DatenübertragungIEEE 802.3

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Leiterplatte (PCB) Halbleiterchips (Mikroprozessor, Speicher) Aluminiumlegierung (Gehäuse)

Komponenten / BOM

Components / BOM
  • Zentraleinheit (CPU)
    Führt das Steuerprogramm aus, führt Bahnberechnungen durch und verwaltet den Datenfluss zwischen Speicher, E/A und Antrieben.
    Material: Halbleiter (Silizium)
  • Servoantriebsschnittstelle
    Wandelt schwache Steuersignale von der CPU in starke elektrische Ströme um, die zum Antrieb der Servo- oder Schrittmotoren für die Maschinenachsen erforderlich sind.
    Material: Leiterplatte, Elektronikkomponenten
  • Rückkopplungsschnittstelle (Gebereingang)
    Empfängt und verarbeitet Echtzeit-Positionsdaten von Dreh- oder Lineargebern an jeder Achse, ermöglicht präzise Regelung im geschlossenen Regelkreis.
    Material: Leiterplatte, Elektronische Bauteile
  • Bedienfeld-Schnittstelle
    Stellt die physikalische und logische Verbindung für die Mensch-Maschine-Schnittstelle (MMS) bereit, ermöglicht Programmeingabe, manuelle Steuerung (Jogging) und Prozessüberwachung.
    Material: Leiterplatte, Steckverbinder

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Gegen-EMK von Servomotorabbremsung übersteigt 48 V Spitzenspannung MOSFET-Gateoxid-Durchbruch in Achsentreiberschaltungen Klemmdioden mit 60 V Durchbruchspannung und 5 ns Ansprechzeit auf allen Motorausgangsleitungen
Thermische Zyklen zwischen 25°C und 65°C bei 2 Zyklen/Stunde Lötstellenermüdungsrissbildung aufgrund von Wärmeausdehnungskoeffizienten-Mismatch (Cu: 17 ppm/°C, FR-4: 14-18 ppm/°C) Opfer-Kupfer-Wärmeleitpads mit 0,5 mm Dicke und Eckentlastungsschnitten auf BGA-Gehäusen

Technische Bewertung

Betriebsbereich
Betriebsbereich
24 V DC ±5 % (22,8-25,2 V), 0-55°C Umgebungstemperatur, 5-95 % relative Luftfeuchtigkeit nicht kondensierend
Belastungs- und Ausfallgrenzen
Spannungsabfall unter 20,4 V DC verursacht Prozessor-Brownout, Temperatur über 70°C löst thermische Abschaltung aus, Luftfeuchtigkeit über 95 % RH initiiert kondensationsinduzierten Kurzschluss
Halbleitersperrschichtdurchbruch bei 150°C (Si-Maximalbetriebstemperatur), Verdampfung des Elektrolyten in Elektrolytkondensatoren bei 105°C, Delamination der Leiterplatte bei 85°C Glasübergangstemperatur (FR-4-Material)
Fertigungskontext
CNC-Steuerungseinheit wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch (abgedichtete Einheit, nicht druckfest)
Durchflussrate:Nicht zutreffend für diese Steuerungseinheit
Betriebstemperatur:0°C bis +45°C
Montage- und Anwendungskompatibilität
Werkzeugmaschinen-Kühlschmierstoffe (Kühlmittel)Industrielle Schmierstoffe (für Maschinenwartung)Gereinigte Druckluft (für Kühlung/Spülung)
Nicht geeignet: Korrosive chemische Atmosphären (z.B. Säurenebel, Chlorgas)
Auslegungsdaten
  • Anzahl der gesteuerten Achsen (z.B. 3-Achsen, 5-Achsen)
  • Maximale Spindeldrehzahl (U/min) und Leistung (kW)
  • Erforderliche E/A-Anzahl (digitale/analoge Eingänge & Ausgänge)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Überhitzung elektronischer Komponenten
Ursache: Unzureichende Kühlung aufgrund von Staubablagerungen auf Kühlkörpern, schlechter Belüftung oder ausfallenden Lüftern, die zu thermischer Belastung und Komponentendegradation führen.
Instabilität der Stromversorgung
Ursache: Spannungsspitzen, Unterspannung oder alternde Kondensatoren, die zu unvorhersehbarem Verhalten, Datenkorruption oder komplettem Abschalten der Steuerungseinheit führen.
Wartungsindikatoren
  • Intermittierende oder nicht reagierende Achsenbewegungen, begleitet von hörbarem Klicken oder Schleifgeräuschen von den Servoantrieben
  • Flackern oder verzerrte Anzeige auf der Bedienoberfläche, oft mit Fehlercodes oder Systemalarmen
Technische Hinweise
  • Implementieren Sie regelmäßige vorbeugende Wartung: Reinigen Sie Luftfilter und Kühlkörper monatlich, überprüfen Sie den Betrieb der Lüfter und überwachen Sie die Innentemperaturen während des Betriebs mit Thermografie.
  • Installieren Sie eine unterbrechungsfreie Stromversorgung (USV) mit Spannungsregelung und Überspannungsschutz, um die Steuerungseinheit vor elektrischen Störungen zu schützen und eine saubere, stabile Stromversorgung zu gewährleisten.

Konformität und Fertigungsnormen

Referenznormen
DIN ISO 230-1:2012 (Prüfregeln für Werkzeugmaschinen - Teil 1: Geometrische Genauigkeit von Maschinen unter Leerlauf- oder quasistatischen Bedingungen)DIN EN 61131-2:2017 (Speicherprogrammierbare Steuerungen - Teil 2: Geräteanforderungen und Prüfungen)DIN EN 60204-1:2018 (Sicherheit von Maschinen - Elektrische Ausrüstung von Maschinen - Teil 1: Allgemeine Anforderungen)
Fertigungsgenauigkeit
  • Positionsgenauigkeit: +/-0,005 mm
  • Wiederholgenauigkeit: +/-0,002 mm
Qualitätsprüfung
  • Schwingungsanalyseprüfung
  • Umgebungstests (Temperatur, Feuchtigkeit, EMV)

Hersteller von CNC-Steuerungseinheit

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->
Asphaltverteiler

Ein spezielles Fahrzeug oder Anhänger montierte Maschine, die flüssigen Asphalt (Bitumen) gleichmäßig auf Straßenoberflächen während des Straßenbaus und der Instandhaltung sprüht.

Spezifikationen ansehen ->

Häufige Fragen

Welche Rolle spielt die CNC-Steuerungseinheit in einer Präzisions-Optik-Linsenschleifmaschine?

Die CNC-Steuerungseinheit ist die zentrale Verarbeitungskomponente, die Schleifprogramme ausführt. Sie übersetzt CAD/CAM-Daten in präzise Bewegungsbefehle für Schleifscheibe, Werkstücktische und Kühlsysteme, um Submikrometergenauigkeit und komplexe Linsengeometrien zu ermöglichen.

Wie hält die CNC-Steuerungseinheit die Genauigkeit während des Schleifens aufrecht?

Sie verwendet einen geschlossenen Regelkreis: Sie überwacht kontinuierlich Rückmeldungen von Positionsgebern und Sensoren, vergleicht Ist-Positionen mit Soll-Positionen und passt Motorsignale in Echtzeit an, um Abweichungen zu korrigieren.

Was sind typische Spezifikationen für eine CNC-Steuerungseinheit in dieser Anwendung?

Typische Bereiche umfassen 3-5 gesteuerte Achsen, Spindeldrehzahl 0-10.000 U/min, Eilgang 10-30 m/min, Positioniergenauigkeit ±0,005-±0,02 mm, Wiederholgenauigkeit ±0,003-±0,01 mm, Eingangsspannung 220/380 V AC ±10 %, Leistung 0,5-2,0 kW, Betriebstemperatur 0-45 °C, Luftfeuchtigkeit 10-90 % rF, Schutzart IP54-IP65, Gewicht 5-15 kg, Speicher 1-4 GB und Schnittstellen Ethernet, USB, RS-232. Mit Hersteller verifizieren.

Welche Normen werden für die CNC-Steuerungseinheit referenziert?

Referenzierte Normen umfassen ISO 230-2 für Positioniergenauigkeit und Wiederholgenauigkeit, IEC 60038 für Spannung, IEC 60721-3-3 für Umgebungsbedingungen, IEC 60529 für Schutzart und IEEE 802.3 für Ethernet. Diese sind Verifikationsreferenzen, keine Zertifizierungen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür CNC-Steuerungseinheit

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für CNC-Steuerungseinheit?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
CNC-Steuerung
Nächstes Produkt
CNC-Steuerungssystem
AngebotChat