Auf Basis strukturierter CNFX-Herstellerprofile wird Intelligentes roboterbasiertes Rohbau-Montagesystem im Bereich Kraftfahrzeugherstellung anhand von Anzahl der Roboterstationen bis Maximale Werkstückgröße eingeordnet.
Ein typisches Intelligentes roboterbasiertes Rohbau-Montagesystem wird durch die Baugruppe aus Gelenkige Industrieroboter und Zentrales Steuerungssystem beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Das intelligente roboterbasierte Rohbau-Montagesystem ist eine integrierte Roboterlösung, die für die Konstruktion kompletter Fahrzeugkarosseriestrukturen (Rohbau) entwickelt wurde.
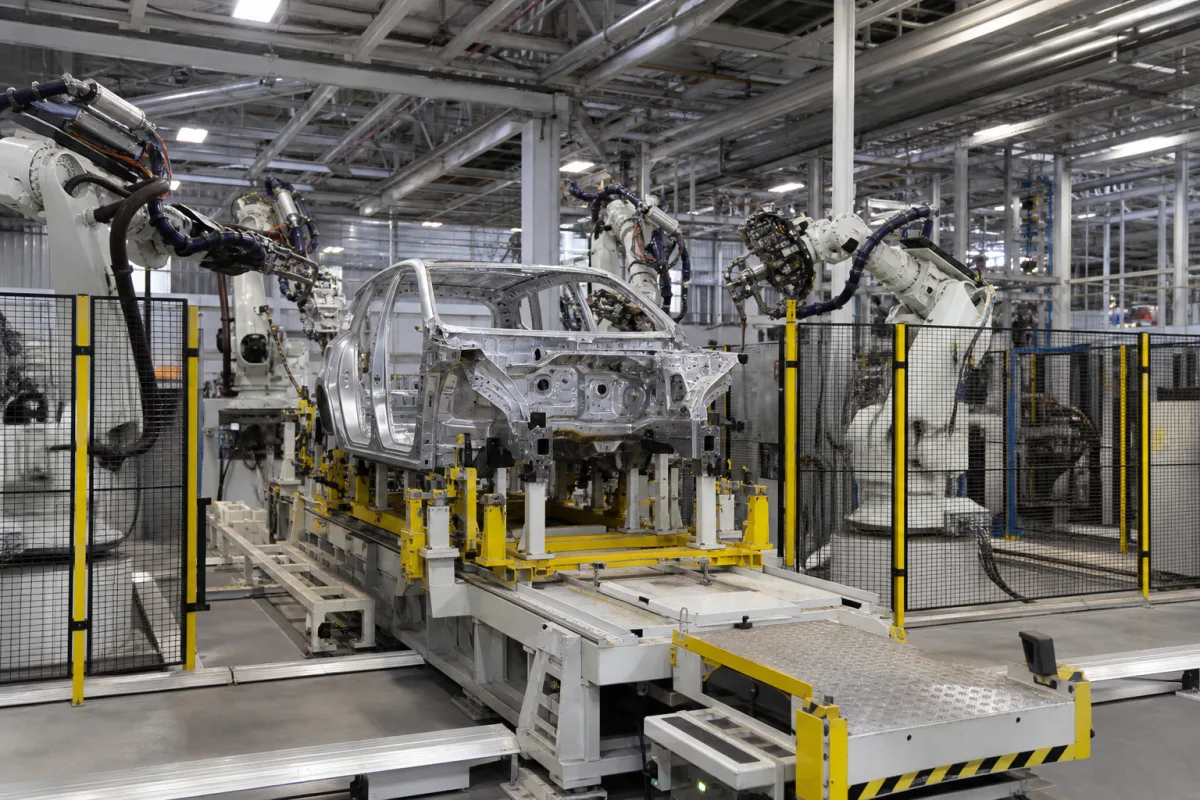
Mehrere Industrieroboter mit speziellen Endeffektoren führen koordinierte Montageoperationen an Karosserieblechen und Strukturkomponenten durch. Die Roboter werden von 3D-Visionssystemen geführt, die Teile lokalisieren und Schweißpositionen verifizieren. Eine zentrale speicherprogrammierbare Steuerung (SPS) synchronisiert alle Stationen entlang der Produktionslinie und verwaltet die Reihenfolge der Operationen, Materialhandhabung und Qualitätsprüfungen. Das System passt sich durch programmierbare Logik und Werkzeugwechsel an verschiedene Fahrzeugmodelle an, was eine Mixed-Model-Produktion ermöglicht. Echtzeitüberwachung liefert Feedback für Prozesssteuerung und Wartungswarnungen.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Anzahl der Roboterstationen | 6–12 Stück | Gesamtzahl der koordinierten Roboterarbeitsplätze im System |
| Maximale Werkstückgröße | 5000×2000×1500 mm | Größte Fahrzeugkarosserieabmessung, die das System aufnehmen kann |
| Schweißkapazität | 60–120 Punkte/Stunde | Maximale Anzahl an Punktschweißungen, die das System pro Stunde ausführen kann |
| Systemleistungsaufnahme | 80–150 kW | Gesamte elektrische Leistung, die für den Vollbetrieb des Systems erforderlich ist |
| Grundflächenbedarf | 300–600 m² | Gesamtfläche für Systeminstallation einschließlich Sicherheitszonen |
| Positioniergenauigkeit | ±0.1 mm | For robot end-effector repeatabilityISO 9283 |
| Wiederholgenauigkeit | ±0.05 mm | Ensures consistent weld placementISO 9283 |
| Taktzeit pro Station | 45–90 s | For typical body-in-white assembly operations |
| Nenntragfähigkeit pro Roboter | 150–300 kg | For handling heavy assemblies and welding gunsISO 9283 |
| Betriebstemperaturbereich | 0–45 °C | For robot controllers and servo drives |
| Versorgungsspannung | 380–480 V AC | Three-phase, 50/60 HzIEC 60038 |
| Druckluftverbrauch | 1.5–3.0 m³/min | At 0.6 MPa supply pressureISO 8573-1 |
| Kommunikationsprotokoll der Steuerung | PROFINET, EtherNet/IP | For integration with MES and PLCIEC 61158 |
| Sicherheitskategorie | PL d, Category 3 | Per safety-rated monitored stop and interlocksISO 13849-1 |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
| Betriebsdruck: | N/V (Pneumatiksysteme: 0,5-0,8 MPa) |
| Durchflussrate: | N/V (hydraulische Systeme: 20-40 l/min) |
| Betriebstemperatur: | 15-35°C (Betriebsumgebung) |
Herstellerprofile mit passender Produktionsfähigkeit in China.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Das System unterstützt Punktschweißen, Laserschweißen und Kleben, wie in der Produktdefinition beschrieben. Diese Verfahren werden von Roboterarbeitsstationen mit speziellen Endeffektoren ausgeführt.
Das System ist für die Verarbeitung von hochfestem Stahl, Aluminiumlegierung und höherfestem Stahl ausgelegt, wie in den Produktspezifikationen aufgeführt. Die Materialkompatibilität sollte für spezifische Anwendungen mit dem Hersteller bestätigt werden.
Zu den wichtigsten Parametern gehören eine Schweißkapazität von 60–120 Punkten pro Stunde, eine Taktzeit pro Station von 45–90 Sekunden, eine Positioniergenauigkeit von ±0,1 mm und eine Wiederholgenauigkeit von ±0,05 mm (ISO 9283). Dies sind Referenzbereiche; verifizieren Sie die tatsächlichen Werte für Ihr Modell.
Das Steuerungssystem unterstützt PROFINET und EtherNet/IP gemäß IEC 61158. Diese Protokolle erleichtern die Integration mit MES und SPS. Bestätigen Sie die Kompatibilität mit Ihrer bestehenden Infrastruktur.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.